1. Le rôle du bobinage dans la fabrication des transformateurs
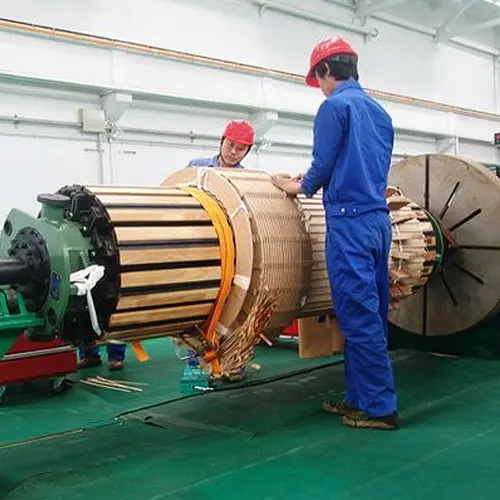
Le bobinage (la bobine) constitue le circuit électrique du transformateur et, avec le noyau, forme les composants principaux. Le fonctionnement sûr, fiable et efficace d'un transformateur dépend dans une large mesure de la qualité de ses bobinages. La qualité du bobinage affecte non seulement les performances électriques telles que l'impédance, les pertes et l'échauffement, mais détermine également directement la durée de vie de l'isolation et la capacité de tenue aux courts-circuits.
Le bobinage est l'opération centrale dans la fabrication des bobines. Il ne s'agit en aucun cas simplement d'« enrouler quelques tours de fil » : c'est un processus de fabrication précis impliquant la sélection des conducteurs, la structure d'isolation, la tension de bobinage, la transposition, le pressage, le séchage, et bien plus encore. Pour différents niveaux de tension, capacités et structures, l'ingénierie a développé plusieurs formes et processus de bobinage distincts.
2. Composition de base et classification des bobinages
2.1 Composition d'un bobinage
Un bobinage de transformateur se compose des éléments de base suivants :
| Élément |
Fonction |
| Conducteur (fil magnétique) |
Transporte le courant ; généralement du fil rond émaillé, du fil rectangulaire enveloppé de papier ou un conducteur transposé |
| Cylindre d'isolation (mandrin) |
Assure l'isolation et le support mécanique entre l'enroulement et le noyau ou l'enroulement adjacent |
| Isolation de couche/spire |
Isole les conducteurs adjacents pour assurer la tenue en tension |
| Entretoises, cales, canaux |
Forment les canaux d'huile de refroidissement tout en maintenant la forme de la section transversale de l'enroulement |
| Conducteurs de prise |
Raccordent les prises du changeur de prises |
| Isolation d'extrémité (anneaux d'extrémité) |
Renforce la résistance de l'isolation d'extrémité |
2.2 Classification des enroulements selon la structure
En ingénierie, les enroulements de transformateur sont principalement divisés en deux grandes catégories :
- Enroulement en couches (cylindrique) : Le conducteur est enroulé couche par couche dans la direction radiale, les couches étant séparées par un isolant. De structure simple, il est utilisé principalement pour les transformateurs de petite et moyenne capacité.
- Enroulement en disques (galettes) : L'enroulement est divisé selon la direction axiale en plusieurs « disques » (galettes), chacun composé d'un certain nombre de spires. Les disques sont séparés par des cales isolantes formant des canaux. Utilisé pour les transformateurs de grande capacité et à haute tension.
Les enroulements en disques sont ensuite subdivisés en types continus, entrelacés (disques entrelacés), à écran interne (entrelacés), hélicoïdaux et à feuillard.
| Type d'enroulement |
Caractéristiques |
Applications typiques |
| Cylindrique (en couches) |
Structure simple, bonne résistance mécanique |
Enroulements HT/BT des transformateurs de petite et moyenne capacité |
| Continu |
Aucun joint soudé, haute résistance mécanique, bonne résistance aux courts-circuits |
Enroulements MT/HT des transformateurs de grande capacité |
| Entrelacé |
Améliore la répartition de la tension de choc, haute rigidité diélectrique |
Enroulements HT de 110 kV et plus |
| À blindage interne |
Utilise des inserts d'isolation pour améliorer la répartition des chocs |
Enroulements HT des transformateurs THT |
| Hélicoïdal |
Bon refroidissement, haute résistance mécanique |
Enroulements BT des transformateurs de grande capacité |
| En feuillard |
Adapté à l'automatisation, bonne fabricabilité |
Enroulements BT des transformateurs secs et de petite/moyenne capacité |
3. Préparation avant le bobinage
Le bobinage ne consiste jamais à « simplement enrouler le fil » ; la préparation préalable détermine la qualité du résultat.
3.1 Inspection des conducteurs et des matériaux d'isolation
- Conducteur :
- Vérifier le matériau (cuivre électrolytique standard), la résistivité (cuivre ≤ 0,017241 Ω·mm²/m à 20 °C) et la tolérance de diamètre/taille.
- Vérifier l'épaisseur, l'uniformité et la rigidité diélectrique de l'isolation (film de vernis ou enroulement de papier). Pour les fils enveloppés de papier, vérifier que le ruban de papier est étroitement appliqué et exempt de dommages.
- Vérifier la surface du conducteur pour détecter les bavures, les rayures, l'oxydation et l'absence d'isolation — les défauts du conducteur sont la principale cause des courts-circuits entre spires.
- Matériaux d'isolation :
- Le papier d'isolation, le carton pressé, les cylindres et les entretoises doivent être vérifiés pour leur rigidité diélectrique, leur résistance mécanique et leur teneur en humidité.
- La teneur en humidité et la propreté des matériaux doivent être acceptables, sinon elles affectent le séchage ultérieur et la rigidité électrique.
3.2 Préparation de la machine à bobiner
Le bobinage est généralement effectué sur une machine à bobiner. Types courants :
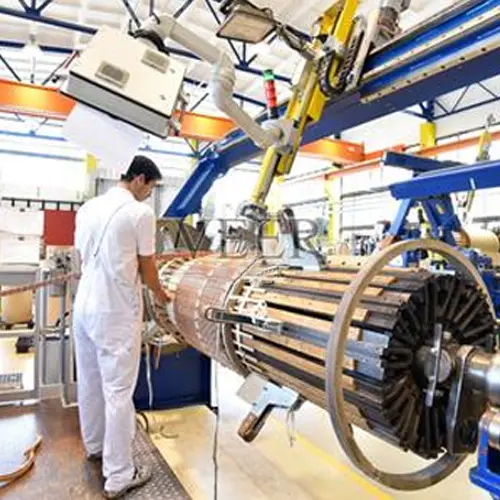
- Machine à bobiner horizontale : L'axe de bobinage est horizontal, adapté aux bobinages de petite/moyenne capacité et aux bobinages en galettes.
- Machine à bobiner verticale : L'axe de bobinage est vertical, pratique pour le bobinage segmenté et le contrôle de la tension du conducteur des bobinages continus/entrelacés complexes ; adapté aux grands bobinages haute tension.
Les machines à bobiner doivent fournir : une vitesse de broche réglable, un contrôle de tension constant, un comptage automatique des spires, un retour/rembobinage, des dispositifs de pressage et des stations auxiliaires de soudage/enveloppement.
3.3 Importance du contrôle de la tension
Pendant le bobinage, le conducteur doit être soumis à une tension constante et appropriée :
- Tension trop faible : La bobine est lâche et surdimensionnée, avec une résistance mécanique insuffisante ; elle est sujette à la déformation ou au déplacement pendant le fonctionnement et a une faible capacité de résistance aux courts-circuits.
- Tension trop élevée : Le conducteur est étiré, sa section réduite, sa résistance en courant continu augmentée et les pertes augmentent ; l'isolation peut également être endommagée.
- Les fluctuations de tension provoquent une tension inégale entre les spires et une bobine elliptique.
Les machines à bobiner modernes utilisent donc des dispositifs de déroulage à tension constante (par exemple, barres de tension, freins à poudre magnétique), avec des spécifications de tension définies en fonction de la section et du matériau du conducteur.
4. Processus de bobinage en couches (cylindrique)
C'est la méthode la plus basique et la plus largement utilisée.
4.1 Étapes du bobinage
- Monter le cylindre d'isolation : Ajuster le cylindre d'isolation conçu (ou cylindre en papier) sur le mandrin/forme de bobinage. Si le bobinage doit être directement glissé sur la jambe du noyau, il peut être bobiné directement sur l'isolation du noyau.
- Dérouler le fil : Guider le fil depuis la bobine de déroulage à travers le dispositif de tension et les rouleaux de guidage jusqu'à la position de bobinage. Le conducteur doit être lisse et exempt de torsion.
- Bobinage : Démarrer la machine à bobiner (manuelle ou automatique) et bobiner couche par couche selon le nombre de spires conçu. Après chaque couche, placer l'isolation de couche (par exemple, papier pour câbles, carton pressé) et insérer des entretoises/blocs de conduits (pour former des conduits axiaux ou radiaux).
- Contrôle des spires : Utiliser le compteur pour contrôler précisément le nombre de spires par couche et le nombre total de spires. L'erreur doit répondre aux exigences de conception (généralement de 0 à +1 spire).
- Traitement des extrémités : Renforcer l'isolation au début et à la fin de chaque couche, et placer des anneaux d'extrémité aux deux extrémités du bobinage.
- Prises de réglage : Si le bobinage nécessite un changement de prise, sortir les connexions de prise aux spires correspondantes et les envelopper avec une isolation appropriée.
- Pressage et façonnage : Après le bobinage, façonner (corriger l'ovalité, élargir), presser (compression axiale) et pré-sécher le bobinage afin que ses dimensions et son serrage répondent aux exigences.
4.2 Points de contrôle clés
- L'isolation de couche ne doit pas être désalignée ou pliée.
- Le serrage entre les spires doit être uniforme ; la surface du bobinage doit être plate et exempte de gonflements.
- Les conducteurs ne doivent pas se croiser entre les couches.
- La position, la quantité et l'épaisseur des entretoises doivent correspondre à la conception des conduits.
5. Processus de bobinage continu
Le bobinage continu est le bobinage en galettes représentatif. L'ensemble du bobinage est bobiné en continu à partir d'un seul conducteur (ou de conducteurs parallèles), sans joints soudés entre les galettes, ce qui lui confère une résistance mécanique et une capacité de résistance aux courts-circuits extrêmement élevées. C'est le premier choix pour les bobinages moyenne tension des transformateurs de grande et moyenne puissance.
5.1 Caractéristiques structurelles
Un bobinage continu est divisé selon la direction axiale en plusieurs « galettes », chacune composée d'un certain nombre de spires. Les galettes sont reliées par une technique spéciale de « fil de croisement ». Étant donné que des connexions transposées (croisées) sont utilisées, le nombre de spires par galette peut varier, ajustant ainsi de manière flexible la distribution du potentiel le long du bobinage.
5.2 Essentiels du bobinage
- Mandrin et cylindre d'isolation : Semblable au bobinage en couches, mais des cales doivent être pré-positionnées aux emplacements de segmentation des galettes.
- Bobinage galette par galette : Enrouler le conducteur en galette après galette sur la machine à bobiner. Après chaque galette, placer des blocs d'isolation (blocs d'isolation d'extrémité) entre les galettes ; des canaux radiaux se forment entre les blocs.
- Connexion inter-galettes (transposition) : Relier les galettes via des fils de croisement (joints de soudure) ou une opération spéciale de « retournement ». Processus clés :
- Transposition (croisement) : Les conducteurs des galettes adjacentes se croisent au niveau de la connexion pour équilibrer la résistance et la réactance entre les conducteurs parallèles, réduisant ainsi les pertes par courants de circulation.
- Soudage : Lorsque le soudage est nécessaire, le joint doit être solide, à faible résistance, fiablement isolé et situé à l'écart des positions à concentration de contraintes.
- Contrôle des spires et des segments : Utiliser le compteur pour contrôler précisément le nombre de spires par galette, en s'assurant que le nombre total de spires et le nombre de spires par segment correspondent au plan.
- Pressage hydraulique : Utiliser un équipement hydraulique pour presser axialement le bobinage, rendant les galettes compactes et de hauteur constante.
- Pressage et séchage : Enfin, façonner, pré-sécher et presser.
5.3 Avantages et difficultés
- Avantages : pas de joints de soudure, résistance mécanique élevée, forte tenue aux courts-circuits, disposition flexible des canaux de refroidissement.
- Difficultés : processus complexe, exigences élevées pour les opérateurs et les équipements d'automatisation, manipulation stricte de l'isolation aux emplacements de transposition et de croisement.
6. Procédé de bobinage entrelacé
6.1 Pourquoi l'« entrelacement »
Lorsque le transformateur est soumis à une surtension (en particulier une onde de choc de foudre), la distribution initiale de la tension de choc sur les spires du bobinage n'est pas uniforme. Le gradient de potentiel entre spires près de l'extrémité de la ligne est très élevé, provoquant facilement un claquage entre spires. C'est ainsi qu'est apparu le bobinage entrelacé.
6.2 Principe et structure
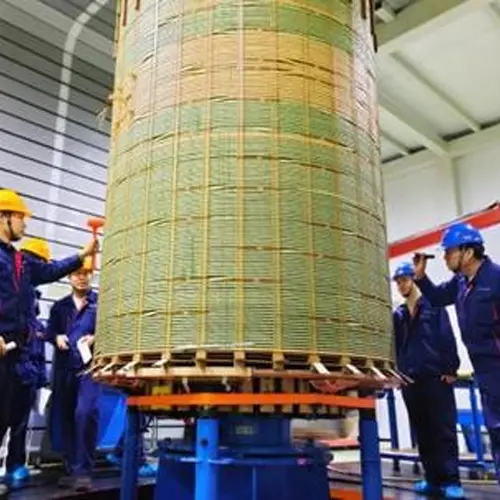
Grâce à une connexion spéciale d'« entrelacement », le bobinage entrelacé fait en sorte que les spires électriquement adjacentes en série ne soient pas spatialement adjacentes, mais « espacées ». Cela égalise le gradient de tension de choc par le biais de la capacité (en augmentant la capacité longitudinale et en améliorant la distribution du potentiel), augmentant ainsi de manière significative la capacité du bobinage à résister à la tension de choc.
6.3 Caractéristiques du bobinage
La difficulté du bobinage entrelacé réside dans sa méthode continue « non séquentielle et non adjacente » :
- Le conducteur est enroulé selon un motif alterné « avant — arrière — avant » ; après avoir enroulé un groupe, il saute plusieurs spires et enroule le groupe suivant, formant ainsi la structure entrelacée.
- Étant donné que le conducteur se croise et se transpose de manière répétée, le contrôle de la tension et l'enveloppement de l'isolation sont extrêmement exigeants ; des dommages à l'isolation et des erreurs de transposition sont susceptibles de se produire.
- Des machines à bobiner verticales sont souvent utilisées, avec correction automatique des erreurs et contrôle par simulation, assistées par des gabarits (gabarits de bobinage) pour garantir la précision de position.
- Le nombre de spires et le nombre d'entrelacements par galette doivent strictement respecter la conception ; sinon, la distribution du potentiel de choc est détruite.
Les bobinages entrelacés sont généralement utilisés pour les bobinages HT de 110 kV et plus, souvent combinés avec des bobinages continus (par exemple, entrelacement en extrémité, blindage interne).
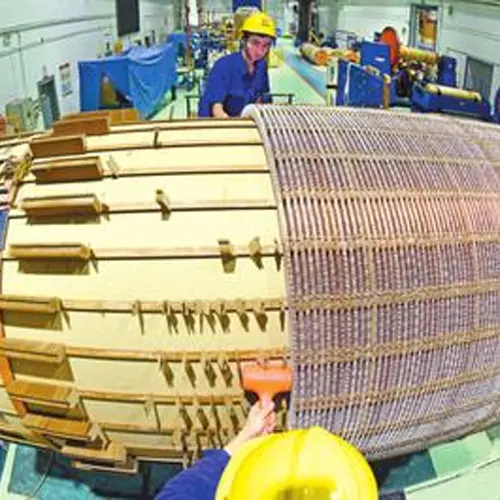
7. Procédé de bobinage à blindage interne (avec insertion entrelacée)
Le bobinage à blindage interne (également connu sous le nom d'« insertion entrelacée ») est une structure développée à partir de bobinages continus ou entrelacés, couramment utilisée pour les bobinages HT en THT et UHT (par exemple, 500 kV, 750 kV, 1000 kV).
- Sa caractéristique est l'insertion de conducteurs de blindage (segments de blindage flottants) à l'intérieur du bobinage. L'effet de capacité des conducteurs de blindage égalise davantage la distribution de la tension de choc.
- Pendant le bobinage, les conducteurs de blindage doivent être insérés aux positions désignées des spires/segments et fixés avec des pièces d'isolation.
- Des exigences extrêmement élevées sont imposées à l'enveloppement de l'isolation, à la position de fixation et au traitement d'extrémité des conducteurs de blindage. Le processus de bobinage est complexe et utilise généralement des machines à bobiner verticales à commande numérique avec vérification par simulation.
8. Procédé de bobinage hélicoïdal
Les bobinages hélicoïdaux sont principalement utilisés pour les bobinages BT des transformateurs de grande capacité. Chaque spire du conducteur descend en spirale le long de l'axe du bobinage (comme un filetage) ; l'isolation entre spires et les cales d'espacement forment des canaux radiaux ou axiaux.
8.1 Principes essentiels du bobinage
- Conducteurs parallèles multiples : Les bobinages BT à fort courant utilisent souvent plusieurs conducteurs en parallèle. Une transposition correcte doit être effectuée pendant le bobinage (les conducteurs sont croisés et transposés aux angles) afin d'équilibrer le courant entre les branches parallèles et d'éviter les pertes par courants de circulation.
- Contrôle du pas hélicoïdal : Contrôler l'angle d'hélice et le pas pour maintenir la position de chaque spire précise et uniforme.
- Canaux de refroidissement : Disposer raisonnablement des cales d'espacement entre les spires pour assurer un écoulement fluide de l'huile de refroidissement.
- Pressage et mise en forme : Après le bobinage, presser axialement le bobinage pour le maintenir propre et compact.
8.2 Caractéristiques
- Bonnes performances de refroidissement, adaptées aux courants élevés.
- Bonne résistance mécanique.
- La transposition est le point difficile ; une manipulation inadéquate provoque un échauffement local.
9. Procédé de bobinage en feuillard
Les bobinages en feuillard utilisent des feuillards en cuivre (ou en aluminium) au lieu de fils ronds/rectangulaires, principalement utilisés pour les transformateurs secs et les bobinages BT de petite et moyenne capacité, également présents dans les transformateurs immergés dans l'huile.
- Le feuillard est bobiné en continu, les couches étant séparées par un film isolant (par exemple, film polyester, Nomex).
- Avantages : adapté à la production automatisée, haute efficacité de production, distribution uniforme de la tension entre les couches, bonnes performances anti-court-circuit et de refroidissement.
- Principes essentiels du bobinage : contrôle strict de la tension et de l'alignement du feuillard ; connexion fiable des barres omnibus terminales (barres de cuivre) au feuillard (soudage ou sertissage) ; le film isolant de couche doit être entièrement recouvert, sans bulles ni décalage.
10. Traitement post-bobinage et contrôle qualité
10.1 Pressage et mise en forme
Le bobinage une fois bobiné n'est pas utilisé directement. Il doit subir les opérations suivantes :
- Mise en forme : Corriger l'ovalité et les dimensions axiales sur une machine de mise en forme pour restaurer le profil de conception.
- Préséchage : Éliminer l'humidité du fil et des matériaux isolants pour prévenir l'humidité de l'isolation après la mise en cuve.
- Pressage axial : Appliquer la pression axiale spécifiée par la conception sur une presse ou un dispositif hydraulique pour compacter le bobinage, ramener les dimensions aux spécifications et répondre aux exigences de résistance mécanique anti-court-circuit.
10.2 Essais électriques clés
Après le bobinage, les inspections suivantes sont généralement effectuées :
- Mesure de la résistance en courant continu : vérifie que les spires, les connexions et les transpositions sont correctes et que les branches parallèles sont équilibrées.
- Essai diélectrique entre spires / entre couches : vérifie que l'isolation entre spires/couches n'a pas été endommagée pendant le bobinage.
- Essais de tension induite et de choc (au stade de la partie active ou de l'unité complète) : vérifie que la structure d'isolation peut résister aux tensions de service et aux surtensions.
- Inspection dimensionnelle et esthétique : le diamètre, la hauteur, les canaux et l'état de l'isolation du bobinage correspondent au plan.
10.3 Défauts de bobinage courants et leurs effets
| Défaut |
Conséquence |
| Endommagement de l'isolation des spires / vernis manquant |
Court-circuit entre spires, surchauffe locale, destruction |
| Amincissement de la section du conducteur par étirement |
Pertes par résistance accrues, élévation de température plus importante |
| Bobine lâche / elliptique |
Faible résistance mécanique, faible tenue aux courts-circuits, bruit |
| Transposition incorrecte / conducteurs croisés |
Pertes par courants de circulation accrues, surchauffe locale |
| Isolation inter-couches mal alignée / endommagée |
Claquage entre couches |
| Mauvaise connexion de prise |
Résistance de contact élevée, surchauffe locale |
11. Conclusion
Le bobinage des transformateurs est un processus techniquement dense. Du choix des conducteurs et de la conception de la structure d'isolation, au contrôle de la tension, à la transposition, au bobinage segmenté et au pressage/façonnage, chaque étape vise les performances électriques, la durée de vie de l'isolation et la résistance mécanique. Différentes capacités et niveaux de tension nécessitent différentes formes de bobinage : les unités de petite/moyenne capacité utilisent principalement des bobinages en couches/continus ; les unités HT de grande capacité utilisent principalement des bobinages entrelacés, hélicoïdaux ou à blindage interne ; l'automatisation et l'intelligence favorisent les bobinages en feuilles et les équipements de bobinage CNC.
Comprendre le processus de bobinage n'est pas seulement un prérequis pour la fabrication des transformateurs, mais aussi une base importante pour évaluer la qualité des transformateurs et diagnostiquer les défauts de fonctionnement (tels que les décharges partielles et les surchauffes par courants de circulation).
Contactez-nous :
Édité à partir de : Dyson

 Connexion