1. Роль обмотки в производстве трансформаторов
Обмотка (катушка) является электрической цепью трансформатора и вместе с магнитопроводом образует его основные компоненты. От качества обмоток в значительной степени зависит, будет ли трансформатор работать безопасно, надежно и эффективно. Качество обмотки влияет не только на такие электрические характеристики, как полное сопротивление, потери и превышение температуры, но и напрямую определяет срок службы изоляции и стойкость к токам короткого замыкания.
Намотка является центральной операцией в производстве катушек. Это ни в коем случае не просто «намотка нескольких витков провода» — это точный производственный процесс, включающий выбор проводника, структуру изоляции, натяжение при намотке, транспозицию, прессование, сушку и многое другое. Для различных классов напряжения, мощностей и конструкций инженеры разработали несколько различных форм и процессов намотки.
2. Базовый состав и классификация обмоток
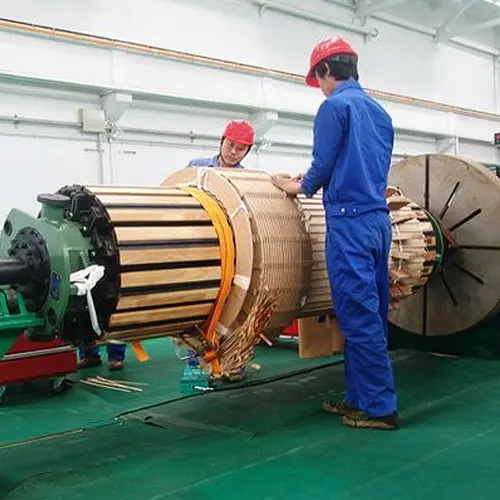
2.1 Состав обмотки
Обмотка трансформатора состоит из следующих основных элементов:
| Элемент |
Функция |
| Проводник (обмоточный провод) |
Проводит ток; обычно представляет собой эмалированный круглый провод, прямоугольный провод в бумажной изоляции или транспонированный проводник |
| Изоляционный цилиндр (каркас) |
Обеспечивает изоляцию и механическую поддержку между обмоткой и сердечником или смежной обмоткой |
| Межслойная/витковая изоляция |
Изолирует смежные проводники для обеспечения электрической прочности |
| Прокладки, колодки, каналы |
Формируют каналы для охлаждающего масла, сохраняя форму поперечного сечения обмотки |
| Выводы ответвлений |
Выводят отводы для переключения |
| Торцевая изоляция (торцевые кольца) |
Повышает прочность торцевой изоляции |
2.2 Классификация обмоток по конструкции
В инженерной практике обмотки трансформаторов в основном делятся на две большие категории:
- Слоевая (цилиндрическая) обмотка: Проводник наматывается слой за слоем в радиальном направлении, при этом слои разделяются изоляцией. Конструктивно проста, применяется в основном для трансформаторов малой и средней мощности.
- Дисковая (катушечная) обмотка: Обмотка разделена в осевом направлении на несколько «дисков» (катушек), каждый из которых состоит из ряда витков. Диски разделены изоляционными прокладками-распорками, образующими каналы охлаждения. Применяется для высоковольтных трансформаторов большой мощности.
Дисковые обмотки дополнительно подразделяются на непрерывные, переплетенные (переплетенно-дисковые), с внутренним экраном (переплетенные), винтовые и фольговые типы.
| Тип обмотки |
Характеристики |
Типовые области применения |
| Цилиндрическая (слоевая) |
Простая конструкция, хорошая механическая прочность |
Обмотки ВН/НН трансформаторов малой и средней мощности |
| Непрерывная |
Отсутствие паяных соединений, высокая механическая прочность, хорошая стойкость к коротким замыканиям |
Обмотки СН/ВН трансформаторов большой мощности |
| Переплетенная |
Улучшает распределение импульсного напряжения, высокая прочность изоляции |
Обмотки ВН напряжением 110 кВ и выше |
| Внутреннеэкранированная |
Использование изоляционных вставок для улучшения распределения импульсного напряжения |
Обмотки ВН сверхвысоковольтных трансформаторов |
| Винтовая |
Хорошее охлаждение, высокая механическая прочность |
Обмотки НН трансформаторов большой мощности |
| Фольгированная |
Пригодна для автоматизации, хорошая технологичность |
Обмотки НН сухих трансформаторов и трансформаторов малой и средней мощности |
3. Подготовка к намотке
Намотка — это не просто «обмотать провод»; предварительная подготовка определяет качество результата.
3.1 Проверка проводника и изоляционных материалов
- Проводник:
- Проверьте материал (стандартная электролитическая медь), удельное сопротивление (медь ≤ 0,017241 Ом·мм²/м при 20°C) и допуск на диаметр/размер.
- Проверьте толщину, равномерность и электрическую прочность изоляции (лаковая пленка или бумажная обертка). Для провода в бумажной изоляции убедитесь, что бумажная лента наложена плотно и не имеет повреждений.
- Проверьте поверхность проводника на наличие заусенцев, царапин, окисления и отсутствующей изоляции — дефекты проводника являются основной причиной межвитковых коротких замыканий.
- Изоляционные материалы:
- Изоляционная бумага, электрокартон, цилиндры и прокладки должны быть проверены на электрическую прочность, механическую прочность и влажность.
- Влажность и чистота материалов должны быть допустимыми, в противном случае они влияют на последующую сушку и электрическую прочность.
3.2 Подготовка намоточного станка
Намотка обычно выполняется на намоточном станке. Распространенные типы:
- Горизонтальный намоточный станок: ось намотки горизонтальна, подходит для обмоток малой/средней мощности и дисковых обмоток.
- Вертикальный намоточный станок: ось намотки вертикальна, удобен для секционированной намотки и контроля натяжения проводника сложных непрерывных/переплетенных обмоток; подходит для крупных высоковольтных обмоток.
Намоточные станки должны обеспечивать: регулируемую скорость шпинделя, постоянный контроль натяжения, автоматический подсчет витков, реверс/перемотку, прижимные устройства и вспомогательные станции для сварки/обертки.
3.3 Важность контроля натяжения
Во время намотки проводник должен подвергаться постоянному, соответствующему натяжению:
- Слишком низкое натяжение: катушка получается рыхлой и увеличенной в размерах, с недостаточной механической прочностью; она склонна к деформации или смещению во время работы и имеет низкую стойкость к коротким замыканиям.
- Слишком высокое натяжение: проводник растягивается, его сечение уменьшается, сопротивление постоянному току возрастает, а потери увеличиваются; изоляция также может быть повреждена.
- Колебания натяжения вызывают неравномерную плотность между витками и эллиптическую форму катушки.
Поэтому современные намоточные станки используют устройства подачи с постоянным натяжением (например, натяжные планки, магнитопорошковые тормоза), при этом спецификации натяжения устанавливаются в соответствии с сечением и материалом проводника.
4. Процесс слоевой (цилиндрической) намотки
Это самый базовый и широко используемый метод.
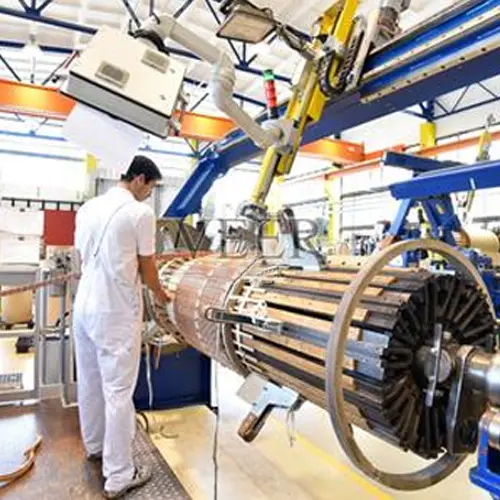
4.1 Этапы намотки
- Установите изоляционный цилиндр: установите спроектированный изоляционный цилиндр (или бумажный цилиндр) на оправку/шаблон для намотки. Если обмотка должна быть непосредственно надета на стержень магнитопровода, ее можно намотать непосредственно на изоляцию магнитопровода.
- Размотайте провод: проведите провод от размоточной катушки через устройство натяжения и направляющие ролики к месту намотки. Проводник должен быть гладким и без скручивания.
- Намотка: запустите намоточный станок (ручной или автоматический) и наматывайте слой за слоем в соответствии с расчетным количеством витков. После каждого слоя укладывайте межслоевую изоляцию (например, кабельную бумагу, электрокартон) и вставляйте прокладки/каналы (для формирования осевых или радиальных каналов).
- Контроль витков: используйте счетчик для точного контроля количества витков в слое и общего количества витков. Погрешность должна соответствовать проектным требованиям (обычно от 0 до +1 витка).
- Обработка концов: усильте изоляцию в начале и конце каждого слоя и установите торцевые кольца на обоих концах обмотки.
- Выводы ответвлений: если обмотка требует переключения ответвлений, выведите выводы ответвлений на соответствующих витках и оберните их надлежащей изоляцией.
- Прессование и формовка: после намотки отформируйте (исправьте овальность, расширьте), спрессуйте (осевое сжатие) и предварительно высушите обмотку, чтобы ее размеры и плотность соответствовали требованиям.
4.2 Ключевые точки контроля
- Межслоевая изоляция не должна быть смещена или сложена.
- Плотность прилегания витков должна быть равномерной; поверхность обмотки должна быть плоской и без выпуклостей.
- Проводники не должны перекрещиваться между слоями.
- Положение, количество и толщина прокладок должны соответствовать конструкции каналов.
5. Процесс непрерывной намотки
Непрерывная обмотка является представительной дисковой обмоткой. Вся обмотка наматывается непрерывно из одного проводника (или параллельных проводников), без паяных соединений между дисками, что придает ей чрезвычайно высокую механическую прочность и стойкость к коротким замыканиям. Это первый выбор для средневольтных обмоток больших и средних трансформаторов.
5.1 Конструктивные особенности
Непрерывная обмотка разделяется в осевом направлении на множество "дисков" (катушек), каждый из которых состоит из определенного числа витков. Диски соединяются с помощью специальной техники "переходного провода". Поскольку используются транспонированные (перекрещенные) соединения, количество витков в каждом диске может отличаться, что позволяет гибко регулировать распределение потенциала вдоль обмотки.
5.2 Основы намотки
- Каркас и изоляционный цилиндр: Аналогично слоистой обмотке, но прокладки должны быть предварительно установлены в местах сегментации дисков.
- Посдисковая намотка: Провод наматывается диск за диском на намоточном станке. После каждого диска размещаются изоляционные прокладки (торцевые изоляционные прокладки) между дисками; между прокладками образуются радиальные каналы.
- Междисковое (транспозиционное) соединение: Соединение дисков через переходные провода (паяные соединения) или специальную операцию "перекидки". Основные процессы:
- Транспозиция (пересечение): Проводники соседних дисков пересекаются при соединении для выравнивания сопротивления и реактивного сопротивления между параллельными проводниками, снижая потери от уравнительных токов.
- Сварка: Там, где необходима сварка, соединение должно быть прочным, с низким сопротивлением, надежно изолированным и расположено вдали от позиций с концентрацией напряжений.
- Контроль витков и сегментов: Использование счетчика для точного контроля количества витков в каждом диске, обеспечивая соответствие общего количества витков и количества витков в каждом сегменте чертежу.
- Гидропрессование: Использование гидравлического оборудования для осевого прессования обмотки, делая диски компактными и одинаковыми по высоте.
- Прессование и сушка: Окончательная формовка, предварительная сушка и прессование.
5.3 Преимущества и трудности
- Преимущества: отсутствие паяных соединений, высокая механическая прочность, высокая стойкость к коротким замыканиям, гибкая компоновка каналов охлаждения.
- Трудности: сложный технологический процесс, высокие требования к операторам и автоматизированному оборудованию, строгое обращение с изоляцией в местах транспозиции и пересечения.
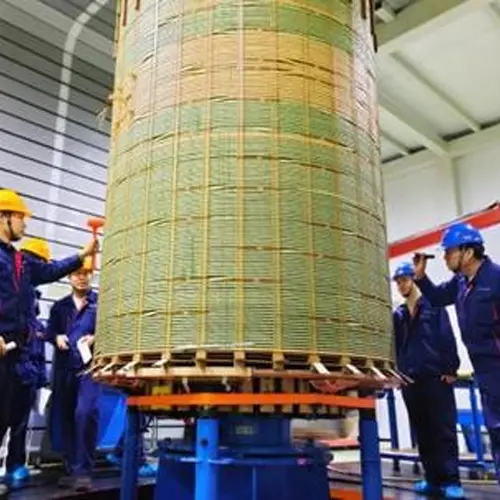
6. Процесс интерлированной обмотки
6.1 Почему "интерлирование"
При воздействии на трансформатор перенапряжения (особенно грозового импульса) начальное распределение импульсного напряжения по виткам обмотки является неравномерным. Межвитковый градиент потенциала вблизи линейного конца очень велик, что легко вызывает межвитковый пробой. Таким образом, появилась интерлированная обмотка.
6.2 Принцип и структура
Благодаря специальному "интерлированному" соединению, в интерлированной обмотке витки, которые электрически соединены последовательно, не являются пространственно соседними, а "разнесены". Это выравнивает градиент импульсного напряжения за счет емкости (увеличивая продольную емкость и улучшая распределение потенциала), значительно повышая способность обмотки выдерживать импульсное напряжение.
6.3 Характеристики намотки
Сложность интерлированной обмотки заключается в ее "непоследовательном, не соседнем" непрерывном методе:
- Провод наматывается по чередующемуся шаблону "вперед — назад — вперед"; после намотки группы он пропускает несколько витков и наматывает следующую группу, формируя интерлированную структуру.
- Поскольку проводник многократно пересекается и транспонируется, контроль натяжения и изоляционная обмотка крайне требовательны; высока вероятность повреждения изоляции и ошибок транспозиции.
- Часто используются вертикальные намоточные станки с автоматической коррекцией ошибок и имитационным управлением, при поддержке приспособлений (намоточных кондукторов) для обеспечения точности позиционирования.
- Количество витков и количество интерлирований на диск должны строго соответствовать проекту; в противном случае распределение импульсного потенциала нарушается.
Интерлированные обмотки обычно применяются для обмоток высокого напряжения 110 кВ и выше, часто в комбинации с непрерывными обмотками (например, с концевым интерлированием, внутренним экранированием).
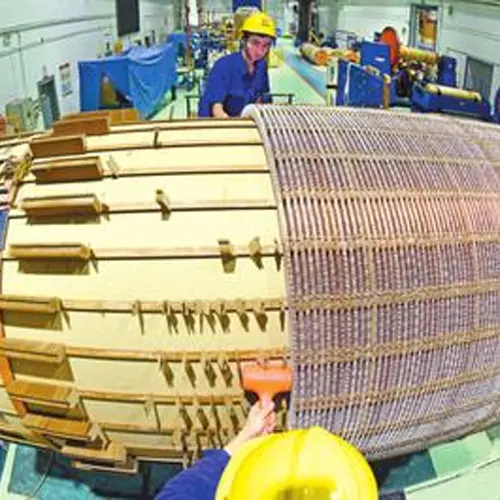
7. Процесс внутреннеэкранированной (интерлированной с вставками) обмотки
Внутреннеэкранированная обмотка (также известная как "интерлированная с вставками") представляет собой структуру, разработанную на основе непрерывных или интерлированных обмоток, обычно применяемую для обмоток высокого напряжения сверхвысокого и ультравысокого напряжения (например, 500 кВ, 750 кВ, 1000 кВ).
- Ее особенностью является вставка экранирующих проводников (плавающих сегментов экрана) внутрь обмотки. Емкостной эффект экранирующих проводников дополнительно выравнивает распределение импульсного напряжения.
- При намотке экранирующие проводники должны быть вставлены в заданные позиции витков/сегментов и закреплены изоляционными деталями.
- К изоляционной обмотке, позиции фиксации и концевой обработке экранирующих проводников предъявляются чрезвычайно высокие требования. Процесс намотки сложен и обычно выполняется на вертикальных станках с ЧПУ с имитационной верификацией.
8. Процесс винтовой намотки
Винтовые обмотки в основном применяются для обмоток низкого напряжения трансформаторов большой мощности. Каждый виток проводника спирально опускается вдоль оси обмотки (подобно резьбе винта); межвитковая изоляция и дистанционные прокладки образуют радиальные или осевые каналы.
8.1 Основные требования к намотке
- Множество параллельных проводников: обмотки низкого напряжения с большими токами часто используют несколько параллельных проводников. При намотке должна выполняться правильная транспозиция (проводники скрещиваются и транспонируются на углах) для выравнивания тока между параллельными ветвями и предотвращения потерь на циркуляционные токи.
- Контроль шага винтовой намотки: контроль угла спирали и шага для обеспечения точного и равномерного положения каждого витка.
- Охлаждающие каналы: рациональное размещение дистанционных каналов между витками для обеспечения беспрепятственного потока охлаждающего масла.
- Прессование и формовка: после намотки обмотка осево прессуется для сохранения ее аккуратности и компактности.
8.2 Характеристики
- Хорошие характеристики охлаждения, подходят для больших токов.
- Высокая механическая прочность.
- Транспозиция является сложным этапом; неправильное выполнение приводит к локальному перегреву.
9. Процесс фольговой намотки
В фольговых обмотках используются полосы из медной (или алюминиевой) фольги вместо круглого/прямоугольного провода, они в основном применяются для сухих трансформаторов и обмоток низкого напряжения малой и средней мощности, а также встречаются в маслонаполненных трансформаторах.
- Фольговая лента наматывается непрерывно, слои разделяются изоляционной пленкой (например, полиэстеровой пленкой, номексом).
- Преимущества: пригодность для автоматизированного производства, высокая эффективность производства, равномерное распределение напряжения между слоями, хорошие характеристики устойчивости к коротким замыканиям и охлаждения.
- Основные требования к намотке: строгий контроль натяжения и выравнивания фольги; надежное соединение концевых шин (медных пластин) с фольгой (сваркой или обжимом); межслойная изоляционная пленка должна полностью перекрывать слой, без пузырей и перекосов.
10. Обработка после намотки и контроль качества
10.1 Прессование и формовка
Намотанная обмотка не используется напрямую. Она должна пройти следующие этапы:
- Формовка: исправление овальности и осевых размеров на формовочном станке для восстановления проектного профиля.
- Предварительная сушка: удаление влаги из провода и изоляционных материалов для предотвращения увлажнения изоляции после установки в бак.
- Осевое прессование: приложение проектного осевого давления на прессе или гидравлическом устройстве для уплотнения обмотки, приведения размеров в соответствие со спецификацией и обеспечения требований механической прочности к коротким замыканиям.
10.2 Основные электрические испытания
После намотки обычно выполняются следующие проверки:
- Измерение сопротивления постоянному току: проверка правильности витков, соединений и транспозиций, а также балансировки параллельных ветвей.
- Диэлектрическое испытание на межвитковую / межслойную изоляцию: проверка того, что межвитковая/межслойная изоляция не была повреждена в процессе намотки.
- Испытания индуцированным напряжением и импульсным напряжением (на этапе активной части или полностью собранного устройства): проверка того, что изоляционная конструкция выдерживает рабочее напряжение и перенапряжения.
- Размерный и визуальный контроль: проверка соответствия диаметра, высоты, каналов обмотки и состояния изоляции чертежу.
10.3 Типичные дефекты обмоток и их последствия
| Дефект |
Последствие |
| Повреждение витковой изоляции / отсутствие лакового покрытия |
Межвитковое короткое замыкание, локальный перегрев, выгорание |
| Утончение поперечного сечения проводника |
Повышенные потери в сопротивлении, повышенный перегрев |
| Неплотная / эллиптическая катушка |
Низкая механическая прочность, слабая стойкость к коротким замыканиям, шум |
| Неправильная транспозиция / перекрещенные проводники |
Повышенные потери от циркулирующих токов, локальный перегрев |
| Смещенная / поврежденная межслойная изоляция |
Межслойный пробой |
| Некачественное соединение ответвлений |
Высокое переходное сопротивление, локальный перегрев |
11. Заключение
Намотка обмоток трансформатора — это технически насыщенный процесс. От выбора проводника и проектирования структуры изоляции до контроля натяжения, транспонирования, секционированной намотки и прессовки/формовки, каждый этап направлен на обеспечение электрических характеристик, срока службы изоляции и механической прочности. Для различных мощностей и уровней напряжения выбираются разные типы обмоток: агрегаты малой и средней мощности в основном используют слоевые/непрерывные обмотки; агрегаты большой мощности высокого напряжения в основном используют обмотки с чередованием, винтовые или обмотки с внутренней экранировкой; автоматизация и интеллектуализация способствуют развитию фольговых обмоток и оборудования для намотки с ЧПУ.
Понимание процесса намотки является не только обязательным условием для производства трансформаторов, но и важной основой для оценки качества трансформатора и диагностики эксплуатационных неисправностей (таких как частичный разряд и перегрев из-за циркулирующих токов).
Свяжитесь с нами:
Отредактировано из:Dyson

 Вход