1. El papel del bobinado en la fabricación de transformadores
El bobinado (bobina) es el circuito eléctrico del transformador y, junto con el núcleo, forma los componentes principales. El hecho de que un transformador funcione de manera segura, fiable y eficiente depende en gran medida de la calidad de sus bobinados. La calidad del bobinado no solo afecta al rendimiento eléctrico, como la impedancia, las pérdidas y la elevación de temperatura, sino que también determina directamente la vida útil del aislamiento y la capacidad de soportar cortocircuitos.
El bobinado es la operación central en la fabricación de bobinas. No es de ninguna manera simplemente "envolver varias vueltas de alambre"; es un proceso de fabricación preciso que implica la selección de conductores, la estructura de aislamiento, la tensión de bobinado, la transposición, el prensado, el secado y más. Para diferentes niveles de tensión, capacidades y estructuras, la ingeniería ha desarrollado varias formas y procesos de bobinado distintos.
2. Composición básica y clasificación de los bobinados
2.1 Composición de un bobinado
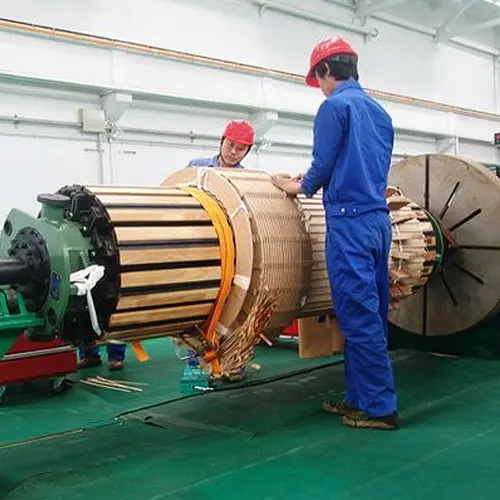
Un bobinado de transformador consta de los siguientes elementos básicos:
| Elemento |
Función |
| Conductor (alambre magnético) |
Transporta la corriente; comúnmente alambre redondo esmaltado, alambre rectangular envuelto en papel o conductor transpuesto |
| Cilindro de aislamiento (soporte) |
Proporciona aislamiento y soporte mecánico entre el devanado y el núcleo o el devanado adyacente |
| Aislamiento de capa/espira |
Aísla los conductores adyacentes para garantizar la capacidad de soportar la tensión |
| Espaciadores, bloques, conductos |
Forman conductos para el aceite de refrigeración mientras mantienen la forma de la sección transversal del devanado |
| Conductores de toma |
Extraen las tomas del cambiador de tomas |
| Aislamiento de los extremos (anillos extremos) |
Refuerza la resistencia del aislamiento de los extremos |
2.2 Clasificación de los devanados según su estructura
En ingeniería, los devanados de los transformadores se dividen principalmente en dos grandes categorías:
- Devanado en capas (cilíndrico): El conductor se bobina capa por capa en dirección radial, con las capas separadas por aislamiento. Estructuralmente simple, se utiliza principalmente para transformadores de pequeña y mediana capacidad.
- Devanado en discos: El devanado se divide a lo largo de la dirección axial en varios "discos", cada uno compuesto por un número de espiras. Los discos están separados por bloques separadores de aislamiento que forman conductos. Se utiliza para transformadores de gran capacidad y alta tensión.
Los devanados en discos se subdividen a su vez en tipos continuo, entrelazado (disco entrelazado), con apantallamiento interno (entrelazado), helicoidal y de lámina.
| Tipo de bobinado |
Características |
Aplicaciones típicas |
| Cilíndrico (de capas) |
Estructura sencilla, buena resistencia mecánica |
Bobinados de AT/BT de transformadores de pequeña y mediana capacidad |
| Continuo |
Sin juntas soldadas, alta resistencia mecánica, buena resistencia a cortocircuitos |
Bobinados de MT/AT de transformadores de gran capacidad |
| Intercalado |
Mejora la distribución del voltaje de impulso, alta resistencia de aislamiento |
Bobinados de AT de 110 kV y superiores |
| Con blindaje interno |
Utiliza insertos de aislamiento para mejorar la distribución de impulsos |
Bobinados de AT de transformadores de ultra alta tensión |
| Helicoidal |
Buena refrigeración, alta resistencia mecánica |
Bobinados de BT de transformadores de gran capacidad |
| Lámina |
Adecuado para la automatización, buena fabricabilidad |
Bobinados de BT de tipo seco y de pequeña/mediana capacidad |
3. Preparación antes del bobinado
El bobinado nunca es "simplemente enrollar el alambre"; la preparación previa determina la calidad del resultado.
3.1 Inspección del conductor y del material de aislamiento
- Conductor:
- Verificar el material (cobre electrolítico estándar), la resistividad (cobre ≤ 0,017241 Ω·mm²/m a 20 °C) y la tolerancia de diámetro/tamaño.
- Verificar el espesor, la uniformidad y la rigidez dieléctrica del aislamiento (película de barniz o envoltura de papel). Para el alambre envuelto en papel, comprobar que la cinta de papel esté firmemente aplicada y libre de daños.
- Inspeccionar la superficie del conductor en busca de rebabas, rayones, oxidación y falta de aislamiento — los defectos del conductor son la principal causa de cortocircuitos entre espiras.
- Materiales de aislamiento:
- El papel de aislamiento, el cartón prensado, los cilindros y los separadores deben verificarse en cuanto a rigidez dieléctrica, resistencia mecánica y contenido de humedad.
- El contenido de humedad y la limpieza del material deben ser aceptables; de lo contrario, afectan el secado posterior y la rigidez dieléctrica.
3.2 Preparación de la máquina de bobinar
El bobinado se realiza generalmente en una máquina de bobinar. Tipos comunes:
- Máquina de bobinar horizontal: El eje de bobinado es horizontal, adecuada para bobinados de pequeña/media capacidad y bobinados en disco.
- Máquina de bobinar vertical: El eje de bobinado es vertical, conveniente para el bobinado segmentado y el control de tensión del conductor en bobinados continuos/intercalados complejos; adecuada para grandes bobinados de alta tensión.
Las máquinas de bobinar deben proporcionar: velocidad de husillo ajustable, control de tensión constante, conteo automático de espiras, retorno/rebobinado, dispositivos de prensado y estaciones auxiliares de soldadura/envoltura.
3.3 Importancia del control de tensión
Durante el bobinado, el conductor debe someterse a una tensión constante y adecuada:
- Tensión demasiado baja: La bobina queda floja y sobredimensionada, con resistencia mecánica insuficiente; es propensa a deformarse o desplazarse durante el funcionamiento y tiene una baja capacidad de soportar cortocircuitos.
- Tensión demasiado alta: El conductor se estira, su sección transversal se reduce, la resistencia de CC aumenta y las pérdidas se elevan; el aislamiento también puede dañarse.
- Las fluctuaciones de tensión provocan una tensión desigual entre espiras y una bobina elíptica.
Por lo tanto, las máquinas de bobinar modernas utilizan dispositivos de desenrollado de tensión constante (por ejemplo, barras de tensión, frenos de polvo magnético), con especificaciones de tensión establecidas según la sección transversal y el material del conductor.
4. Proceso de bobinado en capas (cilíndrico)
Este es el método más básico y ampliamente utilizado.
4.1 Pasos del bobinado
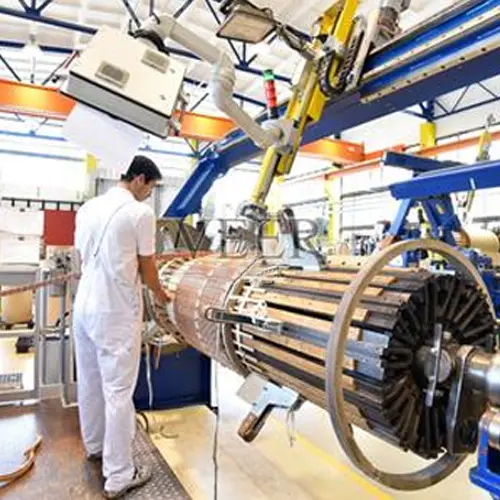
- Montar el cilindro de aislamiento: Ajustar el cilindro de aislamiento diseñado (o cilindro de papel) en el molde/mandril de bobinado. Si el bobinado se va a deslizar directamente sobre la columna del núcleo, puede bobinarse directamente sobre el aislamiento del núcleo.
- Desenrollar el alambre: Guiar el alambre desde la bobina de desenrollado a través del dispositivo de tensión y los rodillos guía hasta la posición de bobinado. El conductor debe estar suave y libre de torsiones.
- Bobinado: Iniciar la máquina de bobinar (manual o automática) y bobinar capa por capa según el número de espiras diseñado. Después de cada capa, colocar el aislamiento entre capas (por ejemplo, papel de cable, cartón prensado) e insertar separadores/bloques de conductos (para formar conductos axiales o radiales).
- Control de espiras: Utilizar el contador para controlar con precisión el número de espiras por capa y el total de espiras. El error debe cumplir con los requisitos de diseño (típicamente de 0 a +1 espira).
- Tratamiento de extremos: Reforzar el aislamiento al inicio y final de cada capa, y colocar anillos de extremo en ambos extremos del bobinado.
- Salidas de tomas: Si el bobinado requiere cambio de tomas, sacar las conexiones de toma en las espiras correspondientes y envolverlas con el aislamiento adecuado.
- Prensado y conformado: Después del bobinado, conformar (corregir la ovalización, expandir), prensar (compresión axial) y presecar el bobinado para que sus dimensiones y ajuste cumplan con los requisitos.
4.2 Puntos clave de control
- El aislamiento entre capas no debe estar desalineado ni doblado.
- La tensión entre espiras debe ser uniforme; la superficie del bobinado debe ser plana y libre de abultamientos.
- Los conductores no deben cruzarse entre capas.
- La posición, cantidad y espesor de los separadores deben coincidir con el diseño de los conductos.
5. Proceso de bobinado continuo
El bobinado continuo es el bobinado en disco representativo. Todo el bobinado se realiza de forma continua a partir de un único conductor (o conductores en paralelo), sin juntas soldadas entre discos, lo que le confiere una resistencia mecánica y una capacidad de soportar cortocircuitos extremadamente altas. Es la primera opción para los bobinados de media tensión de transformadores grandes y medianos.
5.1 Características estructurales
Un devanado continuo se divide a lo largo de la dirección axial en múltiples "discos" (tortas), cada uno compuesto por un cierto número de espiras. Los discos se conectan mediante una técnica especial de "cruce de conductores". Dado que se utilizan conexiones transpuestas (cruzadas), el número de espiras por disco puede variar, ajustando de forma flexible la distribución de potencial a lo largo del devanado.
5.2 Aspectos esenciales del devanado
- Molde y cilindro de aislamiento: Similar al devanado por capas, pero las almohadillas deben preposicionarse en las ubicaciones de segmentación de los discos.
- Devanado disco por disco: Enrollar el conductor formando disco tras disco en la máquina de devanar. Después de cada disco, colocar bloques de aislamiento (bloques de aislamiento de extremo) entre los discos; se forman canales radiales entre los bloques.
- Conexión entre discos (transposición): Conectar los discos mediante conductores cruzados (juntas soldadas) o una operación especial de "inversión". Procesos clave:
- Transposición (cruce): Los conductores de discos adyacentes se cruzan en la conexión para equilibrar la resistencia y la reactancia entre los conductores en paralelo, reduciendo las pérdidas por corriente de circulación.
- Soldadura: Cuando sea necesaria la soldadura, la unión debe ser resistente, de baja resistencia eléctrica, estar aislada de forma fiable y ubicada lejos de posiciones con concentración de tensiones.
- Control de espiras y segmentos: Utilizar el contador para controlar con precisión el número de espiras por disco, asegurando que el total de espiras y las espiras por segmento coincidan con el plano.
- Prensado hidráulico: Utilizar equipos hidráulicos para prensar axialmente el devanado, logrando que los discos sean compactos y de altura uniforme.
- Prensado y secado: Finalmente, dar forma, presecar y prensar.
5.3 Ventajas y dificultades
- Ventajas: sin juntas soldadas, alta resistencia mecánica, gran capacidad de soportar cortocircuitos, diseño flexible de los canales de refrigeración.
- Dificultades: proceso complejo, altas exigencias para los operarios y los equipos de automatización, manipulación estricta del aislamiento en las ubicaciones de transposición y cruce.
6. Proceso de devanado en coruja
6.1 Por qué el "entrelazado"
Cuando el transformador es alcanzado por una sobretensión (especialmente un impulso de rayo), la distribución inicial de tensión de impulso en las espiras del devanado no es uniforme. El gradiente de potencial entre espiras cerca del extremo de la línea es muy grande, lo que provoca fácilmente la ruptura entre espiras. Por ello surgió el devanado en coruja.
6.2 Principio y estructura
Mediante una conexión especial de "entrelazado", el devanado en coruja hace que las espiras que son adyacentes en serie eléctricamente no sean espacialmente adyacentes, sino que estén "separadas". Esto iguala el gradiente de tensión de impulso a través de la capacitancia (aumentando la capacitancia longitudinal y mejorando la distribución de potencial), elevando significativamente la capacidad del devanado para soportar la tensión de impulso.
6.3 Características del devanado
La dificultad del devanado en coruja radica en su método continuo "no secuencial y no adyacente":
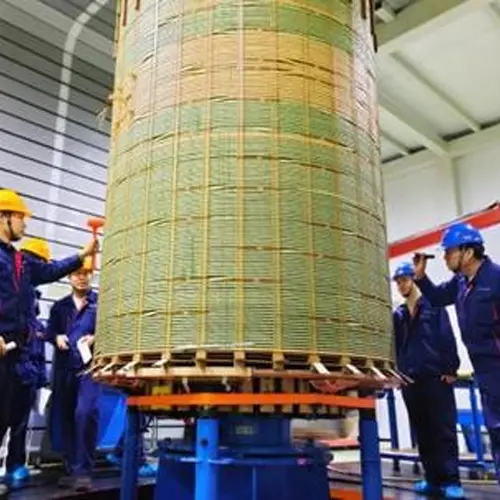
- El conductor se devana en un patrón alternado de "avance — retroceso — avance"; después de devanar un grupo, salta varias espiras y devana el siguiente grupo, formando la estructura entrelazada.
- Dado que el conductor se cruza y transpone repetidamente, el control de la tensión y el enrollado del aislamiento son extremadamente exigentes; son propensos a producirse daños en el aislamiento y errores de transposición.
- A menudo se utilizan máquinas de devanar verticales, con corrección automática de errores y control por simulación, asistidas por útiles de fijación (plantillas de devanado) para garantizar la precisión de la posición.
- El número de espiras y las veces de entrelazado por disco deben seguir estrictamente el diseño; de lo contrario, se destruye la distribución de potencial de impulso.
Los devanados en coruja se utilizan típicamente para devanados de alta tensión de 110 kV y superiores, a menudo combinados con devanados continuos (por ejemplo, entrelazado en los extremos, con pantalla interior).
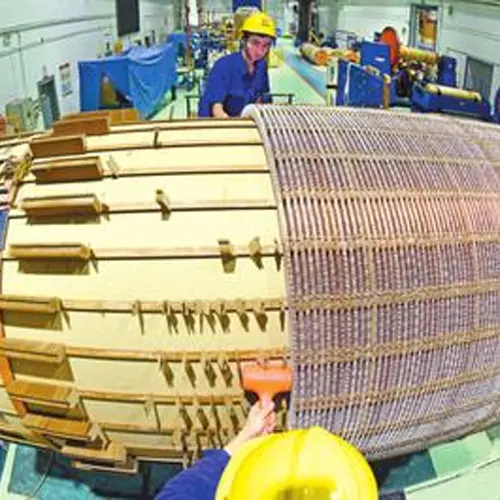
7. Proceso de devanado con pantalla interior (entrelazado insertado)
El devanado con pantalla interior (también conocido como "entrelazado insertado") es una estructura desarrollada a partir de devanados continuos o en coruja, utilizada comúnmente para devanados de alta tensión ultra alta y extra alta (por ejemplo, 500 kV, 750 kV, 1000 kV).
- Su característica es la inserción de conductores de pantalla (segmentos de pantalla flotante) dentro del devanado. El efecto de capacitancia de los conductores de pantalla iguala aún más la distribución de tensión de impulso.
- Durante el devanado, los conductores de pantalla deben insertarse en las posiciones designadas de espiras/segmentos y fijarse con piezas de aislamiento.
- Se exigen requisitos extremadamente altos para el enrollado del aislamiento, la posición de fijación y el tratamiento de los extremos de los conductores de pantalla. El proceso de devanado es complejo y normalmente utiliza máquinas de devanar verticales CNC con verificación por simulación.
8. Proceso de bobinado helicoidal
Los bobinados helicoidales se utilizan principalmente para los bobinados de baja tensión de transformadores de gran capacidad. Cada espira del conductor desciende en espiral a lo largo del eje del bobinado (como una rosca de tornillo); el aislamiento entre espiras y los bloques espaciadores forman canales radiales o axiales.
8.1 Aspectos esenciales del bobinado
- Múltiples conductores en paralelo: Los bobinados de baja tensión de gran corriente suelen utilizar múltiples conductores en paralelo. Durante el bobinado debe realizarse una correcta transposición (los conductores se cruzan y transponen en las esquinas) para equilibrar la corriente entre las ramas paralelas y evitar las pérdidas por corrientes de circulación.
- Control del paso helicoidal: Controlar el ángulo de la hélice y el paso para mantener la posición de cada espira precisa y uniforme.
- Canales de refrigeración: Establecer canales espaciadores de forma razonable entre las espiras para garantizar un flujo suave del aceite refrigerante.
- Prensado y conformado: Después del bobinado, prensar axialmente el bobinado para mantenerlo ordenado y compacto.
8.2 Características
- Buen rendimiento de refrigeración, adecuado para grandes corrientes.
- Buena resistencia mecánica.
- La transposición es el punto difícil; un manejo inadecuado provoca sobrecalentamiento local.
9. Proceso de bobinado con lámina
Los bobinados con lámina utilizan tiras de lámina de cobre (o aluminio) en lugar de alambre redondo o rectangular, y se utilizan principalmente para transformadores de tipo seco y bobinados de baja tensión de pequeña y mediana capacidad, también se encuentran en transformadores sumergidos en aceite.
- La tira de lámina se bobina de forma continua, con capas separadas por película aislante (por ejemplo, película de poliéster, Nomex).
- Ventajas: adecuado para producción automatizada, alta eficiencia de producción, distribución uniforme de voltaje entre capas, buen rendimiento anticortocircuito y de refrigeración.
- Aspectos esenciales del bobinado: control estricto de la tensión y alineación de la lámina; conexión fiable de las barras colectoras extremas (barras de cobre) a la lámina (soldadura o prensado); la película aislante de capa debe estar totalmente cubierta, libre de burbujas y desviaciones.
10. Tratamiento posterior al bobinado y control de calidad
10.1 Prensado y conformado
El bobinado terminado no se utiliza directamente. Debe someterse a:
- Conformado: Corregir la ovalización y las dimensiones axiales en una máquina conformadora para restaurar el perfil de diseño.
- Presecado: Eliminar la humedad del alambre y los materiales aislantes para prevenir la humedad del aislamiento después del montaje en el tanque.
- Prensado axial: Aplicar la presión axial especificada en el diseño en una prensa o dispositivo hidráulico para compactar el bobinado, ajustar las dimensiones a las especificaciones y cumplir con los requisitos de resistencia mecánica anticortocircuito.
10.2 Pruebas eléctricas clave
Después del bobinado, normalmente se realizan las siguientes inspecciones:
- Medición de resistencia de CC: verifica que las espiras, conexiones y transposiciones sean correctas y que las ramas paralelas estén equilibradas.
- Prueba dieléctrica entre espiras / capas: verifica que el aislamiento entre espiras/capas no se haya dañado durante el bobinado.
- Pruebas de tensión inducida y de impulso (en la etapa de parte activa o unidad completa): verifica que la estructura de aislamiento pueda soportar las tensiones de trabajo y de sobretensión.
- Inspección dimensional y estética: el diámetro, la altura, los canales y el estado del aislamiento del bobinado coinciden con el plano.
10.3 Defectos comunes de bobinado y sus efectos
| Defecto |
Consecuencia |
| Daño en el aislamiento de espiras / falta de barniz |
Cortocircuito entre espiras, sobrecalentamiento local, fusión |
| Sección transversal del conductor estirada y adelgazada |
Mayores pérdidas por resistencia, mayor aumento de temperatura |
| Bobina suelta / elíptica |
Resistencia mecánica deficiente, baja capacidad anti-cortocircuito, ruido |
| Transposición inadecuada / conductores cruzados |
Mayores pérdidas por corrientes circulantes, sobrecalentamiento local |
| Aislamiento de capas desalineado / dañado |
Perforación entre capas |
| Conexión de tomas deficiente |
Alta resistencia de contacto, sobrecalentamiento local |
11. Conclusión
El bobinado del transformador es un proceso de alta densidad técnica. Desde la selección del conductor y el diseño de la estructura de aislamiento, hasta el control de tensión, la transposición, el bobinado segmentado y el prensado/conformado, cada paso tiene como objetivo el rendimiento eléctrico, la vida útil del aislamiento y la resistencia mecánica. Diferentes capacidades y niveles de tensión seleccionan diferentes formas de bobinado: las unidades de pequeña/media capacidad utilizan principalmente bobinados en capas/continuos; las unidades de alta tensión de gran capacidad utilizan principalmente bobinados entrelazados, helicoidales o con blindaje interno; la automatización y la inteligencia promueven los bobinados de lámina y los equipos de bobinado CNC.
Comprender el proceso de bobinado no solo es un requisito previo para la fabricación de transformadores, sino también una base importante para evaluar la calidad del transformador y diagnosticar fallos de funcionamiento (como descargas parciales y sobrecalentamiento por corrientes de circulación).
Contáctenos:
Editado por: Dyson

 Inicio de sesión