1. O Papel do Enrolamento na Fabricação de Transformadores
O enrolamento (bobina) é o circuito elétrico do transformador e, juntamente com o núcleo, forma os componentes principais. O fato de um transformador operar de forma segura, confiável e eficiente depende, em grande medida, da qualidade de seus enrolamentos. A qualidade do enrolamento afeta não apenas o desempenho elétrico, como impedância, perdas e elevação de temperatura, mas também determina diretamente a vida útil do isolamento e a capacidade de suportar curtos-circuitos.
O enrolamento é a operação central na fabricação de bobinas. Não se trata de forma alguma de simplesmente "enrolar algumas voltas de fio" — é um processo de fabricação preciso que envolve seleção de condutores, estrutura de isolamento, tensão de enrolamento, transposição, prensagem, secagem, entre outros. Para diferentes níveis de tensão, capacidades e estruturas, a engenharia desenvolveu várias formas e processos de enrolamento distintos.
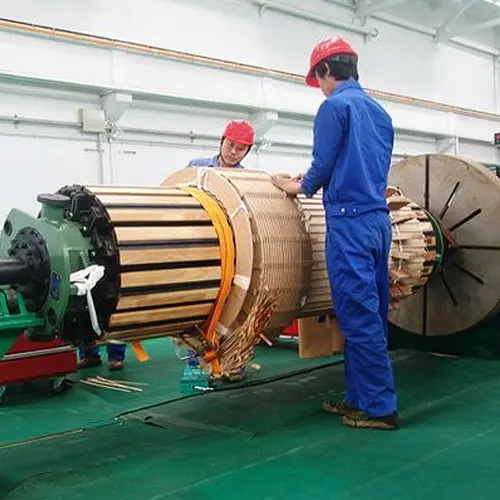
2. Composição Básica e Classificação dos Enrolamentos
2.1 Composição de um Enrolamento
Um enrolamento de transformador consiste nos seguintes elementos básicos:
| Elemento |
Função |
| Condutor (fio magnético) |
Conduz corrente; comumente fio redondo esmaltado, fio retangular envolto em papel ou condutor transposto |
| Cilindro de isolamento (fôrma) |
Fornece isolamento e suporte mecânico entre o enrolamento e o núcleo ou enrolamento adjacente |
| Isolamento de camada/espira |
Isola condutores adjacentes para garantir a suportabilidade à tensão |
| Espaçadores, blocos, canais |
Formam canais de óleo de resfriamento enquanto mantêm a forma da seção transversal do enrolamento |
| Cabos de derivação |
Conduzem as derivações para mudança de taps |
| Isolamento de extremidade (anéis de extremidade) |
Reforça a resistência do isolamento de extremidade |
2.2 Classificação dos Enrolamentos por Estrutura
Na engenharia, os enrolamentos de transformadores são divididos principalmente em duas grandes categorias:
- Enrolamento em camadas (cilíndrico): O condutor é enrolado camada por camada na direção radial, com as camadas separadas por isolamento. Estruturalmente simples, utilizado principalmente para transformadores de pequena e média capacidade.
- Enrolamento em discos (panqueca): O enrolamento é dividido ao longo da direção axial em vários "discos" (panquecas), cada um consistindo em um número de espiras. Os discos são separados por blocos espaçadores de isolamento que formam dutos. Utilizado para transformadores de grande capacidade e alta tensão.
Os enrolamentos em discos são ainda subdivididos em tipos contínuo, intercruzado (disco intercruzado), blindado internamente (intercruzado), helicoidal e em fita.
| Tipo de enrolamento |
Características |
Aplicações típicas |
| Cilíndrico (em camadas) |
Estrutura simples, boa resistência mecânica |
Enrolamentos AT/BT de transformadores de pequena e média capacidade |
| Contínuo |
Sem juntas soldadas, alta resistência mecânica, boa resistência a curtos-circuitos |
Enrolamentos MT/AT de transformadores de grande capacidade |
| Intercalado |
Melhora a distribuição de tensão de impulso, alta resistência de isolamento |
Enrolamentos AT de 110 kV e acima |
| Blindado internamente |
Utiliza insertos de isolamento para melhorar a distribuição de impulso |
Enrolamentos AT de transformadores ultra-AT |
| Helicoidal |
Boa refrigeração, alta resistência mecânica |
Enrolamentos BT de transformadores de grande capacidade |
| Em fita |
Adequado para automação, boa fabricabilidade |
Enrolamentos BT de tipo seco e de pequena/média capacidade |
3. Preparação Antes do Enrolamento
O enrolamento nunca é "apenas enrolar o fio"; a preparação prévia determina a qualidade do resultado.
3.1 Inspeção do Condutor e do Material de Isolamento
- Condutor:
- Verificar o material (cobre eletrolítico padrão), a resistividade (cobre ≤ 0,017241 Ω·mm²/m a 20°C) e a tolerância de diâmetro/tamanho.
- Verificar a espessura, a uniformidade e a rigidez dielétrica do isolamento (filme de verniz ou envelopamento de papel). Para fios envelopados em papel, verificar se a fita de papel está firmemente aplicada e livre de danos.
- Verificar a superfície do condutor quanto a rebarbas, arranhões, oxidação e falta de isolamento — defeitos no condutor são a maior causa de curtos-circuitos entre espiras.
- Materiais de isolamento:
- Papel de isolamento, papelão prensado, cilindros e espaçadores devem ser verificados quanto à rigidez dielétrica, resistência mecânica e teor de umidade.
- O teor de umidade e a limpeza do material devem ser aceitáveis, caso contrário, afetam a secagem subsequente e a resistência elétrica.
3.2 Preparação da Máquina de Enrolamento
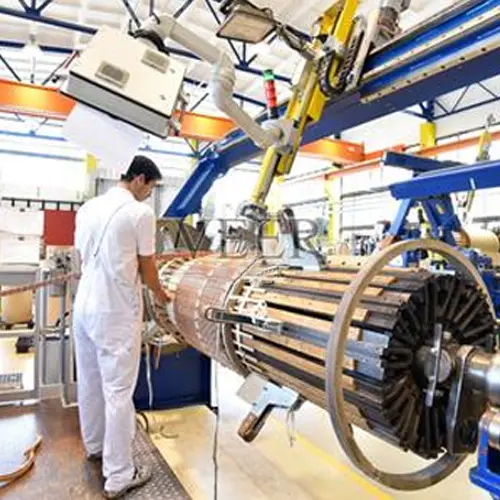
O enrolamento é geralmente realizado em uma máquina de enrolamento. Tipos comuns:
- Máquina de enrolamento horizontal: O eixo de enrolamento é horizontal, adequado para enrolamentos de pequena/média capacidade e enrolamentos em disco.
- Máquina de enrolamento vertical: O eixo de enrolamento é vertical, conveniente para o enrolamento segmentado e controle de tensão do condutor de enrolamentos contínuos/intercalados complexos; adequado para grandes enrolamentos de alta tensão.
As máquinas de enrolamento devem fornecer: velocidade do fuso ajustável, controle de tensão constante, contagem automática de espiras, retorno/rebobinamento, dispositivos de prensagem e estações auxiliares de soldagem/envelopamento.
3.3 Importância do Controle de Tensão
Durante o enrolamento, o condutor deve ser submetido a uma tensão constante e apropriada:
- Tensão muito baixa: A bobina fica frouxa e com tamanho excessivo, com resistência mecânica insuficiente; é propensa a deformação ou deslocamento durante a operação e possui baixa capacidade de suportar curtos-circuitos.
- Tensão muito alta: O condutor é esticado, sua seção transversal reduzida, a resistência CC aumentada e as perdas elevadas; o isolamento também pode ser danificado.
- Flutuações de tensão causam aperto irregular entre as espiras e uma bobina elíptica.
Portanto, as máquinas de enrolamento modernas utilizam dispositivos de desenrolamento de tensão constante (por exemplo, barras de tensão, freios de pó magnético), com especificações de tensão definidas de acordo com a seção transversal e o material do condutor.
4. Processo de Enrolamento em Camadas (Cilíndrico)
Este é o método mais básico e amplamente utilizado.
4.1 Etapas do Enrolamento
- Montar o cilindro de isolamento: Ajustar o cilindro de isolamento projetado (ou cilindro de papel) no molde/mandril de enrolamento. Se o enrolamento for deslizado diretamente sobre a coluna do núcleo, pode ser enrolado diretamente no isolamento do núcleo.
- Desenrolar o fio: Conduzir o fio do carretel de desenrolamento através do dispositivo de tensão e rolos guia até a posição de enrolamento. O condutor deve estar liso e livre de torções.
- Enrolamento: Iniciar a máquina de enrolamento (manual ou automática) e enrolar camada por camada de acordo com o número de espiras projetado. Após cada camada, colocar o isolamento de camada (por exemplo, papel de cabo, papelão prensado) e inserir espaçadores/blocos de dutos (para formar dutos axiais ou radiais).
- Controle de espiras: Utilizar o contador para controlar com precisão o número de espiras por camada e o total de espiras. O erro deve atender aos requisitos de projeto (tipicamente 0 a +1 espira).
- Tratamento das extremidades: Reforçar o isolamento no início e no fim de cada camada e colocar anéis de extremidade em ambas as extremidades do enrolamento.
- Derivações: Se o enrolamento exigir mudança de derivação, conduzir as derivações nas espiras correspondentes e envolvê-las com isolamento adequado.
- Prensagem e conformação: Após o enrolamento, conformar (corrigir ovalidade, expandir), prensar (compressão axial) e pré-secar o enrolamento para que suas dimensões e aperto atendam aos requisitos.
4.2 Pontos Chave de Controle
- O isolamento da camada não deve estar desalinhado ou dobrado.
- O aperto entre espiras deve ser uniforme; a superfície do enrolamento deve ser plana e livre de saliências.
- Os condutores não devem se cruzar entre as camadas.
- A posição, a quantidade e a espessura dos espaçadores devem corresponder ao projeto dos dutos.
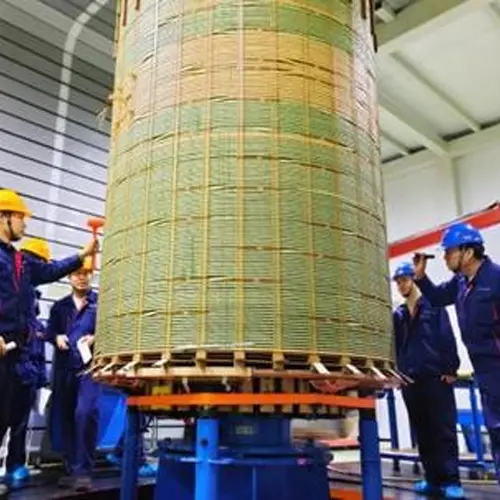
5. Processo de Enrolamento Contínuo
O enrolamento contínuo é o enrolamento em disco representativo. Todo o enrolamento é enrolado continuamente a partir de um único condutor (ou condutores em paralelo), sem juntas soldadas entre os discos, o que lhe confere resistência mecânica e capacidade de suportar curtos-circuitos extremamente altas. É a primeira escolha para enrolamentos de média tensão de transformadores grandes e médios.
5.1 Características Estruturais
Um enrolamento contínuo é dividido ao longo da direção axial em múltiplos "discos", cada um composto por um determinado número de espiras. Os discos são conectados por uma técnica especial de "fio de cruzamento". Como são utilizadas conexões transpostas (cruzadas), o número de espiras por disco pode variar, ajustando flexivelmente a distribuição de potencial ao longo do enrolamento.
5.2 Fundamentos do Enrolamento
- Forma e cilindro de isolamento: Semelhante ao enrolamento em camadas, mas os calços devem ser pré-posicionados nos locais de segmentação dos discos.
- Enrolamento disco a disco: Enrole o condutor em disco após disco na máquina de enrolamento. Após cada disco, coloque blocos de isolamento (blocos de isolamento de extremidade) entre os discos; canais radiais se formam entre os blocos.
- Conexão entre discos (transposição): Conecte os discos através de fios de cruzamento (juntas de solda) ou uma operação especial de "inversão". Processos-chave:
- Transposição (cruzamento): Os condutores de discos adjacentes se cruzam na conexão para equilibrar a resistência e a reatância entre os condutores em paralelo, reduzindo as perdas por corrente circulante.
- Soldagem: Onde a soldagem for necessária, a junta deve ser forte, de baixa resistência, confiavelmente isolada e localizada longe de posições de concentração de tensão.
- Controle de espiras e segmentos: Use o contador para controlar com precisão o número de espiras por disco, garantindo que o total de espiras e as espiras por segmento correspondam ao desenho.
- Prensagem hidráulica: Use equipamento hidráulico para prensar axialmente o enrolamento, tornando os discos compactos e com altura consistente.
- Prensagem e secagem: Por fim, realiza-se a conformação final, pré-secagem e prensagem.
5.3 Vantagens e Dificuldades
- Vantagens: sem juntas de solda, alta resistência mecânica, forte suportabilidade a curtos-circuitos, layout flexível de canais de resfriamento.
- Dificuldades: processo complexo, altas exigências para operadores e equipamentos de automação, manuseio rigoroso de isolamento nos locais de transposição e cruzamento.
6. Processo de Enrolamento Intercalado
6.1 Por que "Intercalação"
Quando o transformador é atingido por sobretensão (especialmente impulso atmosférico), a distribuição inicial de tensão de impulso sobre as espiras do enrolamento não é uniforme. O gradiente de potencial entre espiras próximo à extremidade da linha é muito grande, causando facilmente a ruptura entre espiras. Assim, surgiu o enrolamento intercalado.
6.2 Princípio e Estrutura
Através de uma conexão especial de "intercalação", o enrolamento intercalado faz com que as espiras que são eletricamente adjacentes em série não sejam espacialmente adjacentes, mas sim "espaçadas". Isso equaliza o gradiente de tensão de impulso através da capacitância (aumentando a capacitância longitudinal e melhorando a distribuição de potencial), elevando significativamente a capacidade do enrolamento de suportar tensão de impulso.
6.3 Características do Enrolamento
A dificuldade do enrolamento intercalado reside em seu método contínuo "não sequencial e não adjacente":
- O condutor é enrolado em um padrão alternado de "para frente — para trás — para frente"; após enrolar um grupo, ele salta várias espiras e enrola o próximo grupo, formando a estrutura intercalada.
- Como o condutor cruza e transpõe repetidamente, o controle de tensão e a envoltória de isolamento são extremamente exigentes; danos ao isolamento e erros de transposição são propensos a ocorrer.
- Máquinas de enrolamento verticais são frequentemente utilizadas, com correção automática de erros e controle de simulação, auxiliadas por dispositivos de fixação (gabaritos de enrolamento) para garantir a precisão da posição.
- O número de espiras e as vezes de intercalação por disco devem seguir estritamente o projeto; caso contrário, a distribuição de potencial de impulso é destruída.
Os enrolamentos intercalados são tipicamente usados para enrolamentos de alta tensão de 110 kV e acima, frequentemente combinados com enrolamentos contínuos (por exemplo, intercalado nas extremidades, blindado internamente).
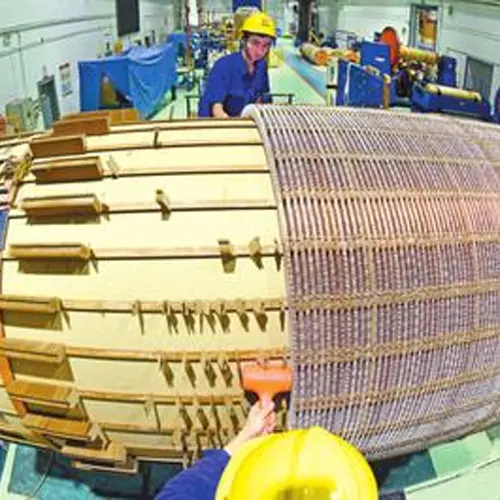
7. Processo de Enrolamento Blindado Internamente (Intercalado-Inserido)
O enrolamento blindado internamente (também conhecido como "intercalado-inserido") é uma estrutura desenvolvida a partir de enrolamentos contínuos ou intercalados, comumente usada para enrolamentos de alta tensão ultra-alta e extra-alta tensão (por exemplo, 500 kV, 750 kV, 1000 kV).
- Sua característica é a inserção de condutores de blindagem (segmentos de blindagem flutuantes) dentro do enrolamento. O efeito de capacitância dos condutores de blindagem equaliza ainda mais a distribuição de tensão de impulso.
- Durante o enrolamento, os condutores de blindagem devem ser inseridos nas posições designadas de espiras/segmentos e fixados com peças de isolamento.
- Exigências extremamente altas são impostas à envoltória de isolamento, posição de fixação e tratamento de extremidade dos condutores de blindagem. O processo de enrolamento é complexo e tipicamente utiliza máquinas de enrolamento verticais CNC com verificação de simulação.
8. Processo de Enrolamento Helicoidal
Os enrolamentos helicoidais são utilizados principalmente para enrolamentos de BT de transformadores de grande capacidade. Cada espira do condutor desce em espiral ao longo do eixo do enrolamento (como uma rosca de parafuso); o isolamento entre espiras e os blocos espaçadores formam canais radiais ou axiais.
8.1 Fundamentos do Enrolamento
- Múltiplos condutores em paralelo: Enrolamentos de BT de alta corrente frequentemente utilizam múltiplos condutores em paralelo. A transposição correta deve ser realizada durante o enrolamento (os condutores são cruzados e transpostos nos cantos) para equilibrar a corrente entre os ramos paralelos e evitar perdas por correntes de circulação.
- Controle do passo helicoidal: Controlar o ângulo da hélice e o passo para manter a posição de cada espira precisa e uniforme.
- Canais de resfriamento: Definir canais espaçadores de forma razoável entre as espiras para garantir o fluxo suave do óleo de resfriamento.
- Prensagem e conformação: Após o enrolamento, prensar axialmente o enrolamento para mantê-lo alinhado e compacto.
8.2 Características
- Bom desempenho de resfriamento, adequado para grandes correntes.
- Boa resistência mecânica.
- A transposição é o ponto difícil; o manuseio inadequado causa superaquecimento local.
9. Processo de Enrolamento em Fita
Os enrolamentos em fita utilizam fitas de cobre (ou alumínio) em vez de fio redondo/retangular, sendo usados principalmente para transformadores a seco e enrolamentos de BT de pequena/média capacidade, também sendo encontrados em transformadores imersos em óleo.
- A fita é enrolada continuamente, com as camadas separadas por filme isolante (por exemplo, filme de poliéster, Nomex).
- Vantagens: adequado para produção automatizada, alta eficiência de produção, distribuição uniforme de tensão entre camadas, bom desempenho anticurto-circuito e de resfriamento.
- Fundamentos do enrolamento: controle rigoroso da tensão e do alinhamento da fita; conexão confiável das barras coletoras terminais (barras de cobre) à fita (soldagem ou crimpagem); o filme isolante da camada deve ser totalmente coberto, livre de bolhas e desalinhamentos.
10. Tratamento Pós-Enrolamento e Controle de Qualidade
10.1 Prensagem e Conformação
O enrolamento concluído não é utilizado diretamente. Ele deve passar por:
- Conformação: Corrigir a ovalidade e as dimensões axiais em uma máquina de conformação para restaurar o perfil de projeto.
- Pré-secagem: Remover a umidade do fio e dos materiais isolantes para evitar a umidade do isolamento após a inserção no tanque.
- Prensagem axial: Aplicar a pressão axial especificada pelo projeto em uma prensa ou dispositivo hidráulico para compactar o enrolamento, trazer as dimensões para a especificação e atender aos requisitos de resistência mecânica anticurto-circuito.
10.2 Principais Testes Elétricos
Após o enrolamento, as seguintes inspeções são geralmente realizadas:
- Medição de resistência CC: verifica se as espiras, conexões e transposições estão corretas e se os ramos paralelos estão equilibrados.
- Teste dielétrico entre espiras / camadas: verifica se o isolamento entre espiras/camadas não foi danificado durante o enrolamento.
- Testes de tensão induzida e impulso (na etapa de parte ativa ou unidade completa): verifica se a estrutura de isolamento pode suportar tensões de trabalho e sobretensões.
- Inspeção dimensional e visual: diâmetro, altura, canais e condição do isolamento do enrolamento correspondem ao desenho.
10.3 Defeitos Comuns de Enrolamento e Seus Efeitos
| Defeito |
Consequência |
| Dano no isolamento de espiras / falta de verniz |
Curto-circuito entre espiras, superaquecimento local, queima |
| Seção transversal do condutor esticada e afinada |
Maiores perdas por resistência, maior elevação de temperatura |
| Bobina solta / elíptica |
Baixa resistência mecânica, fraca capacidade anti-curto-circuito, ruído |
| Transposição inadequada / condutores cruzados |
Maiores perdas por corrente de circulação, superaquecimento local |
| Isolamento de camadas desalinhado / danificado |
Ruptura entre camadas |
| Conexão de derivação deficiente |
Alta resistência de contato, superaquecimento local |
11. Conclusão
O enrolamento de transformadores é um processo tecnicamente complexo. Desde a seleção do condutor e o projeto da estrutura de isolamento, até o controle de tensão, transposição, enrolamento segmentado e prensagem/moldagem, cada etapa visa o desempenho elétrico, a vida útil do isolamento e a resistência mecânica. Diferentes capacidades e níveis de tensão selecionam diferentes formas de enrolamento: unidades de pequena/média capacidade utilizam principalmente enrolamentos em camadas/contínuos; unidades de grande capacidade de alta tensão utilizam principalmente enrolamentos intercalados, helicoidais ou com blindagem interna; a automação e a inteligência promovem enrolamentos em fita e equipamentos de enrolamento CNC.
Compreender o processo de enrolamento não é apenas um pré-requisito para a fabricação de transformadores, mas também uma base importante para avaliar a qualidade do transformador e diagnosticar falhas operacionais (como descarga parcial e superaquecimento por corrente circulante).
Entre em contato conosco:
Editado de: Dyson

 Login