1. Vai trò của cuộn dây trong sản xuất máy biến áp
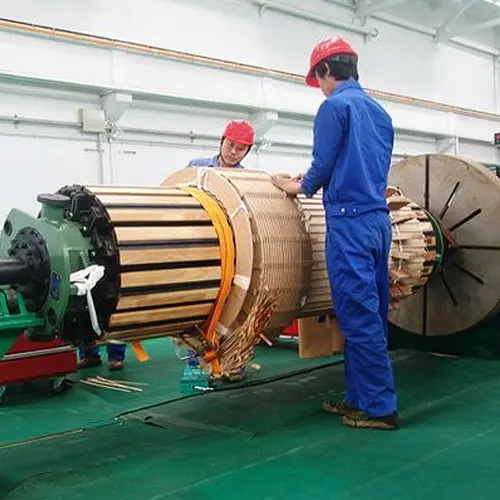
Cuộn dây là mạch điện của máy biến áp và cùng với lõi thép tạo thành các bộ phận cốt lõi. Việc máy biến áp vận hành an toàn, đáng tin cậy và hiệu quả phụ thuộc phần lớn vào chất lượng của các cuộn dây. Chất lượng cuộn dây không chỉ ảnh hưởng đến các thông số hiệu suất điện như tổng trở, tổn hao và độ tăng nhiệt, mà còn trực tiếp quyết định tuổi thọ cách điện và khả năng chịu đựng ngắn mạch.
Quấn dây là công đoạn trung tâm trong sản xuất cuộn dây. Đây tuyệt đối không chỉ đơn giản là "quấn vài vòng dây" — mà là một quy trình sản xuất chính xác bao gồm việc lựa chọn dây dẫn, kết cấu cách điện, lực căng khi quấn, hoán vị, ép, sấy và nhiều công đoạn khác. Đối với các cấp điện áp, công suất và kết cấu khác nhau, ngành kỹ thuật đã phát triển nhiều hình thức và quy trình quấn dây riêng biệt.
2. Cấu tạo cơ bản và phân loại cuộn dây
2.1 Cấu tạo của một cuộn dây
Một cuộn dây máy biến áp bao gồm các thành phần cơ bản sau:
| Thành phần |
Chức năng |
| Dây dẫn (dây điện từ) |
Dẫn điện; thường là dây tròn tráng men, dây chữ nhật bọc giấy hoặc dây dẫn chuyển vị |
| Xi lanh cách điện (ống đỡ) |
Cung cấp khả năng cách điện và hỗ trợ cơ học giữa cuộn dây và lõi hoặc cuộn dây liền kề |
| Cách điện lớp/vòng |
Cách ly các dây dẫn liền kề để đảm bảo khả năng chịu điện áp |
| Miếng đệm, khối, rãnh dẫn |
Tạo các rãnh dẫn dầu làm mát trong khi vẫn duy trì hình dạng mặt cắt ngang của cuộn dây |
| Dây dẫn phân áp |
Dẫn ra các đầu phân áp để thay đổi nấc |
| Cách điện đầu (vòng đầu) |
Tăng cường độ bền cách điện đầu mút |
2.2 Phân loại cuộn dây theo cấu trúc
Trong kỹ thuật, cuộn dây máy biến áp chủ yếu được chia thành hai nhóm lớn:
- Cuộn dây dạng lớp (hình trụ): Dây dẫn được quấn thành từng lớp theo hướng xuyên tâm, các lớp được ngăn cách bằng vật liệu cách điện. Cấu trúc đơn giản, chủ yếu được sử dụng cho máy biến áp công suất nhỏ và trung bình.
- Cuộn dây dạng đĩa (pancake): Cuộn dây được chia theo hướng trục thành nhiều "đĩa" (pancake), mỗi đĩa gồm một số vòng dây. Các đĩa được ngăn cách bởi các khối đệm cách điện tạo thành các kênh dẫn. Được sử dụng cho máy biến áp công suất lớn, điện áp cao.
Cuộn dây dạng đĩa được chia nhỏ hơn thành các loại liên tục, xen kẽ (đĩa xen kẽ), có chắn bên trong (xen kẽ), xoắn ốc và lá.
| Loại cuộn dây |
Đặc điểm |
Ứng dụng điển hình |
| Hình trụ (lớp) |
Kết cấu đơn giản, độ bền cơ học tốt |
Cuộn dây cao áp/hạ áp của máy biến áp công suất nhỏ và vừa |
| Liên tục |
Không có mối hàn, độ bền cơ học cao, chống ngắn mạch tốt |
Cuộn dây trung áp/cao áp của máy biến áp công suất lớn |
| Xen kẽ |
Cải thiện phân bố điện áp xung, độ bền cách điện cao |
Cuộn dây cao áp từ 110 kV trở lên |
| Chắn bên trong |
Sử dụng tấm chèn cách điện để cải thiện phân bố điện áp xung |
Cuộn dây cao áp của máy biến áp siêu cao áp |
| Xoắn ốc |
Tản nhiệt tốt, độ bền cơ học cao |
Cuộn dây hạ áp của máy biến áp công suất lớn |
| Dạng lá |
Phù hợp với tự động hóa, khả năng gia công tốt |
Cuộn dây hạ áp công suất nhỏ/vừa và loại khô |
3. Chuẩn bị trước khi quấn dây
Quấn dây không bao giờ chỉ là "quấn dây đơn thuần"; công tác chuẩn bị trước đó quyết định chất lượng của kết quả.
3.1 Kiểm tra vật liệu dẫn điện và cách điện
- Vật liệu dẫn điện:
- Kiểm tra vật liệu (đồng điện phân tiêu chuẩn), điện trở suất (đồng ≤ 0,017241 Ω·mm²/m ở 20°C) và dung sai đường kính/kích thước.
- Kiểm tra độ dày, độ đồng đều và độ bền điện môi của lớp cách điện (màng vecni hoặc bọc giấy). Đối với dây bọc giấy, kiểm tra xem băng giấy có được quấn chặt và không bị hư hỏng hay không.
- Kiểm tra bề mặt vật liệu dẫn điện xem có ba via, vết trầy xước, oxy hóa và thiếu lớp cách điện hay không — khuyết tật vật liệu dẫn điện là nguyên nhân lớn nhất gây ra ngắn mạch giữa các vòng dây.
- Vật liệu cách điện:
- Giấy cách điện, bìa ép, ống trụ và miếng đệm phải được kiểm tra về độ bền điện môi, độ bền cơ học và độ ẩm.
- Độ ẩm và độ sạch của vật liệu phải ở mức chấp nhận được, nếu không chúng sẽ ảnh hưởng đến quá trình sấy và độ bền điện sau này.
3.2 Chuẩn bị máy quấn dây
Quấn dây thường được thực hiện trên máy quấn dây. Các loại phổ biến:
- Máy quấn dây nằm ngang: Trục quấn nằm ngang, phù hợp cho các cuộn dây công suất nhỏ/vừa và quấn đĩa.
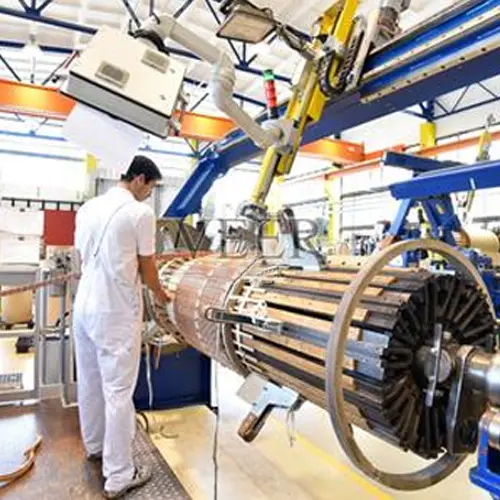
- Máy quấn dây thẳng đứng: Trục quấn thẳng đứng, thuận tiện cho việc quấn phân đoạn và kiểm tra lực căng dây dẫn của các cuộn dây liên tục/xen kẽ phức tạp; phù hợp cho các cuộn dây cao áp cỡ lớn.
Máy quấn dây phải cung cấp: tốc độ trục chính có thể điều chỉnh, điều khiển lực căng không đổi, đếm số vòng tự động, trả dây/quấn lại, thiết bị ép và các trạm hàn/bọc phụ trợ.
3.3 Tầm quan trọng của việc kiểm soát lực căng
Trong quá trình quấn, vật liệu dẫn điện phải chịu lực căng không đổi và phù hợp:
- Lực căng quá thấp: Cuộn dây bị lỏng và quá khổ, độ bền cơ học không đủ; dễ bị biến dạng hoặc dịch chuyển trong quá trình vận hành và khả năng chịu ngắn mạch kém.
- Lực căng quá cao: Vật liệu dẫn điện bị kéo giãn, tiết diện giảm, điện trở một chiều tăng và tổn hao tăng; lớp cách điện cũng có thể bị hư hỏng.
- Lực căng dao động gây ra độ chặt không đều giữa các vòng dây và cuộn dây bị biến dạng hình elip.
Do đó, các máy quấn dây hiện đại sử dụng thiết bị nhả dây lực căng không đổi (ví dụ: thanh căng, phanh bột từ), với các thông số lực căng được thiết lập theo tiết diện và vật liệu của dây dẫn.
4. Quy trình quấn dây kiểu lớp (hình trụ)
Đây là phương pháp cơ bản và được sử dụng rộng rãi nhất.
4.1 Các bước quấn dây
- Lắp ống cách điện: Lắp ống cách điện được thiết kế (hoặc ống giấy) lên khuôn quấn/trục quấn. Nếu cuộn dây sẽ được trượt trực tiếp lên trụ lõi thép, nó có thể được quấn trực tiếp trên lớp cách điện lõi.
- Nhả dây: Dẫn dây từ cuộn nhả qua thiết bị tạo lực căng và con lăn dẫn hướng đến vị trí quấn. Dây dẫn phải trơn tru và không bị xoắn.
- Quấn dây: Khởi động máy quấn (thủ công hoặc tự động) và quấn từng lớp theo số vòng dây được thiết kế. Sau mỗi lớp, đặt lớp cách điện lớp (ví dụ: giấy cáp, bìa ép) và chèn miếng đệm/khối kênh dẫn (để tạo các kênh dẫn hướng trục hoặc hướng tâm).
- Kiểm soát số vòng: Sử dụng bộ đếm để kiểm soát chính xác số vòng trên mỗi lớp và tổng số vòng. Sai số phải đáp ứng yêu cầu thiết kế (thường từ 0 đến +1 vòng).
- Xử lý đầu cuối: Tăng cường cách điện ở đầu và cuối mỗi lớp, và đặt các vòng đệm ở hai đầu cuộn dây.
- Dây đầu phân áp: Nếu cuộn dây yêu cầu chuyển nấc, hãy đưa các dây đầu phân áp ra ở các vòng tương ứng và bọc chúng bằng lớp cách điện thích hợp.
- Ép và tạo hình: Sau khi quấn, tạo hình (sửa độ méo, mở rộng), ép (nén hướng trục) và sấy sơ bộ cuộn dây để kích thước và độ chặt đáp ứng yêu cầu.
4.2 Các điểm kiểm soát chính
- Lớp cách điện giữa các lớp không được lệch hoặc gấp nếp.
- Độ chặt giữa các vòng dây phải đồng đều; bề mặt cuộn dây phải phẳng và không bị phồng.
- Dây dẫn không được quấn chéo giữa các lớp.
- Vị trí, số lượng và độ dày của các miếng đệm phải khớp với thiết kế kênh dẫn.
5. Quy trình quấn dây liên tục
Quấn liên tục là kiểu quấn đĩa đại diện. Toàn bộ cuộn dây được quấn liên tục từ một dây dẫn duy nhất (hoặc các dây dẫn song song), không có mối hàn giữa các đĩa, mang lại cho nó độ bền cơ học và khả năng chịu ngắn mạch cực cao. Đây là lựa chọn hàng đầu cho các cuộn dây trung áp của máy biến áp lớn và vừa.
5.1 Đặc điểm cấu trúc
Dây quấn liên tục được chia theo hướng trục thành nhiều "đĩa" (bánh pancake), mỗi đĩa bao gồm một số lượng vòng dây nhất định. Các đĩa được nối với nhau bằng kỹ thuật "dây chéo" đặc biệt. Do sử dụng các mối nối hoán vị (chéo), số lượng vòng dây trên mỗi đĩa có thể khác nhau, giúp điều chỉnh linh hoạt phân bố điện thế dọc theo dây quấn.
5.2 Các yếu tố cơ bản khi quấn dây
- Khuôn và ống cách điện: Tương tự như quấn nhiều lớp, nhưng các miếng đệm phải được định vị trước tại các vị trí phân đoạn đĩa.
- Quấn từng đĩa: Quấn dây dẫn thành từng đĩa liên tiếp trên máy quấn. Sau mỗi đĩa, đặt khối cách điện (khối cách điện đầu) giữa các đĩa; các kênh dẫn hướng tâm được hình thành giữa các khối.
- Mối nối chéo đĩa (hoán vị): Nối các đĩa thông qua dây chéo (mối hàn) hoặc thao tác "lật" đặc biệt. Các quy trình chính:
- Hoán vị (chéo): Các dây dẫn của đĩa liền kề chéo nhau tại mối nối để cân bằng điện trở và điện kháng giữa các dây dẫn song song, giảm tổn hao dòng điện xoáy.
- Hàn: Ở những nơi cần hàn, mối nối phải chắc chắn, điện trở thấp, cách điện đáng tin cậy và nằm tránh xa các vị trí tập trung ứng suất.
- Kiểm soát vòng dây và phân đoạn: Sử dụng bộ đếm để kiểm soát chính xác số lượng vòng dây trên mỗi đĩa, đảm bảo tổng số vòng dây và số vòng dây trên mỗi phân đoạn khớp với bản vẽ.
- Ép thủy lực: Sử dụng thiết bị thủy lực để ép dọc trục dây quấn, giúp các đĩa gọn và đồng đều về chiều cao.
- Ép và sấy: Cuối cùng là tạo hình, sấy sơ bộ và ép.
5.3 Ưu điểm và Khó khăn
- Ưu điểm: không có mối hàn, độ bền cơ học cao, khả năng chịu ngắn mạch tốt, bố trí kênh làm mát linh hoạt.
- Khó khăn: quy trình phức tạp, yêu cầu cao đối với người vận hành và thiết bị tự động hóa, xử lý cách điện nghiêm ngặt tại các vị trí hoán vị và chéo.
6. Quy trình quấn dây xen kẽ
6.1 Tại sao lại là "xen kẽ"
Khi biến áp chịu quá điện áp (đặc biệt là xung sét), phân bố điện áp xung ban đầu trên các vòng dây quấn không đồng đều. Gradient điện thế giữa các vòng dây gần đầu cực rất lớn, dễ gây ra đánh thủng giữa các vòng dây. Do đó, dây quấn xen kẽ đã ra đời.
6.2 Nguyên lý và Cấu trúc
Thông qua kết nối "xen kẽ" đặc biệt, dây quấn xen kẽ làm cho các vòng dây nối tiếp về mặt điện không liền kề về mặt không gian, mà "cách quãng nhau". Điều này san bằng gradient điện áp xung thông qua điện dung (tăng điện dung dọc và cải thiện phân bố điện thế), nâng cao đáng kể khả năng chịu điện áp xung của dây quấn.
6.3 Đặc điểm quấn dây
Khó khăn của dây quấn xen kẽ nằm ở phương pháp liên tục "không tuần tự, không liền kề" của nó:
- Dây dẫn được quấn theo kiểu xen kẽ "thuận — nghịch — thuận"; sau khi quấn một nhóm, nó bỏ qua một số vòng dây và quấn nhóm tiếp theo, tạo thành cấu trúc xen kẽ.
- Do dây dẫn liên tục cắt chéo và hoán vị, việc kiểm soát lực căng và quấn cách điện vô cùng khắt khe; hư hỏng cách điện và sai sót hoán vị rất dễ xảy ra.
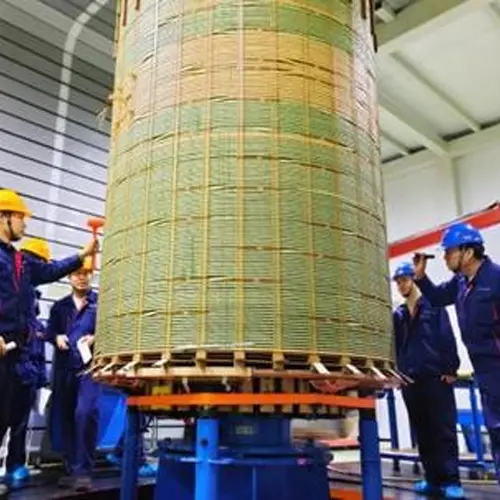
- Máy quấn đứng thường được sử dụng, với khả năng tự động sửa lỗi và điều khiển mô phỏng, được hỗ trợ bởi đồ gá (khuôn quấn) để đảm bảo độ chính xác vị trí.
- Số lượng vòng dây và số lần xen kẽ trên mỗi đĩa phải tuân thủ nghiêm ngặt thiết kế; nếu không, phân bố điện thế xung sẽ bị phá vỡ.
Dây quấn xen kẽ thường được sử dụng cho dây quấn cao áp từ 110 kV trở lên, thường kết hợp với dây quấn liên tục (ví dụ: xen kẽ ở đầu, chắn trong).
7. Quy trình quấn dây quấn chắn trong (chèn xen kẽ)
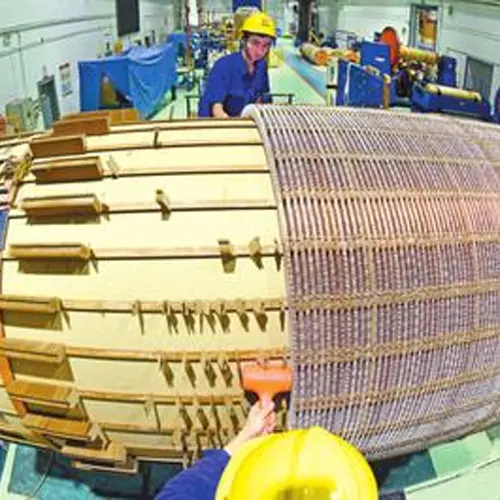
Dây quấn chắn trong (còn được gọi là "chèn xen kẽ") là cấu trúc được phát triển từ dây quấn liên tục hoặc xen kẽ, thường được sử dụng cho dây quấn cao áp siêu cao và cực cao áp (ví dụ: 500 kV, 750 kV, 1000 kV).
- Đặc điểm của nó là việc chèn dây dẫn chắn (đoạn chắn nổi) bên trong dây quấn. Hiệu ứng điện dung của các dây dẫn chắn tiếp tục san bằng phân bố điện áp xung.
- Trong quá trình quấn, các dây dẫn chắn phải được chèn vào các vị trí vòng dây/phân đoạn được chỉ định và cố định bằng các chi tiết cách điện.
- Yêu cầu cực kỳ cao được đặt ra đối với việc quấn cách điện, vị trí cố định và xử lý đầu cuối của các dây dẫn chắn. Quy trình quấn rất phức tạp và thường sử dụng máy quấn đứng CNC với xác minh mô phỏng.
8. Quy trình quấn xoắn ốc
Cuộn dây xoắn ốc chủ yếu được sử dụng cho cuộn dây hạ áp của máy biến áp dung lượng lớn. Mỗi vòng dây dẫn xoắn xuống dọc theo trục cuộn dây (giống như ren vít); cách điện giữa các vòng và các khối đệm tạo thành các rãnh hướng tâm hoặc hướng trục.
8.1 Yêu cầu cơ bản khi quấn dây
- Nhiều dây dẫn song song: Các cuộn dây hạ áp dòng điện lớn thường sử dụng nhiều dây dẫn song song. Việc hoán vị chính xác phải được thực hiện trong quá trình quấn (các dây dẫn được bắt chéo và hoán vị ở các góc) để cân bằng dòng điện giữa các nhánh song song và tránh tổn hao dòng điện xoáy.
- Kiểm soát bước xoắn: Kiểm soát góc xoắn và bước xoắn để giữ cho vị trí mỗi vòng dây chính xác và đồng đều.
- Rãnh làm mát: Bố trí hợp lý các rãnh đệm giữa các vòng dây để đảm bảo dòng chảy của dầu làm mát được thông suốt.
- Ép và tạo hình: Sau khi quấn, ép trục cuộn dây để giữ cho nó gọn gàng và chặt chẽ.
8.2 Đặc điểm
- Hiệu suất làm mát tốt, phù hợp với dòng điện lớn.
- Độ bền cơ học tốt.
- Hoán vị là điểm khó khăn; xử lý không đúng cách sẽ gây quá nhiệt cục bộ.
9. Quy trình quấn dây lá
Cuộn dây lá sử dụng dải lá đồng (hoặc nhôm) thay vì dây tròn/chữ nhật, chủ yếu được sử dụng cho máy biến áp khô và cuộn dây hạ áp dung lượng nhỏ/vừa, cũng được thấy trong máy biến áp ngâm dầu.
- Dải lá được quấn liên tục, các lớp được ngăn cách bằng màng cách điện (ví dụ: màng polyester, Nomex).
- Ưu điểm: phù hợp với sản xuất tự động hóa, hiệu suất sản xuất cao, phân bố điện áp giữa các lớp đồng đều, khả năng chống ngắn mạch và làm mát tốt.
- Yêu cầu cơ bản khi quấn: kiểm soát chặt chẽ lực căng và độ thẳng hàng của lá; kết nối đáng tin cậy của các thanh góp đầu cuối (thanh đồng) với lá (hàn hoặc ép); màng cách điện lớp phải được phủ kín, không có bọt khí và bị lệch.
10. Xử lý sau khi quấn và kiểm soát chất lượng
10.1 Ép và tạo hình
Cuộn dây sau khi quấn không được sử dụng trực tiếp. Nó phải trải qua:
- Tạo hình: Hiệu chỉnh độ méo và kích thước hướng trục trên máy tạo hình để khôi phục biên dạng thiết kế.
- Sấy sơ bộ: Loại bỏ độ ẩm khỏi dây dẫn và vật liệu cách điện để ngăn ngừa ẩm cách điện sau khi đưa vào thùng.
- Ép hướng trục: Áp dụng áp suất hướng trục theo thiết kế trên máy ép hoặc thiết bị thủy lực để làm chặt cuộn dây, đưa kích thước về đúng thông số và đáp ứng các yêu cầu về độ bền cơ học chống ngắn mạch.
10.2 Các thử nghiệm điện chính
Sau khi quấn, các cuộc kiểm tra sau đây thường được thực hiện:
- Đo điện trở một chiều: xác minh rằng các vòng dây, mối nối và hoán vị là chính xác và các nhánh song song được cân bằng.
- Thử nghiệm điện môi giữa các vòng/lớp: xác minh rằng cách điện giữa các vòng/lớp không bị hư hỏng trong quá trình quấn.
- Thử nghiệm điện áp cảm ứng và xung (ở giai phận lõi cuộn dây hoặc toàn bộ thiết bị): xác minh rằng kết cấu cách điện có thể chịu được điện áp làm việc và quá điện áp.
- Kiểm tra kích thước và ngoại quan: đường kính, chiều cao cuộn dây, các rãnh và tình trạng cách điện khớp với bản vẽ.
10.3 Các khuyết tật quấn dây phổ biến và ảnh hưởng của chúng
| Khuyết tật |
Hậu quả |
| Hư hỏng cách điện giữa các vòng dây / thiếu vecni |
Ngắn mạch giữa các vòng dây, quá nhiệt cục bộ, cháy hỏng |
| Tiết diện dây dẫn bị kéo mỏng |
Tổn hao điện trở cao hơn, độ tăng nhiệt cao hơn |
| Cuộn dây bị lỏng / biến dạng elip |
Độ bền cơ học kém, khả năng chống ngắn mạch yếu, gây tiếng ồn |
| Hoán vị không đúng / dây dẫn bắt chéo |
Tổn hao dòng điện tuần hoàn cao hơn, quá nhiệt cục bộ |
| Cách điện lớp bị lệch / hư hỏng |
Đánh thủng giữa các lớp |
| Đấu nối nấc phân áp kém |
Điện trở tiếp xúc cao, quá nhiệt cục bộ |
11. Kết luận
Quấn dây máy biến áp là một quy trình có mật độ kỹ thuật cao. Từ việc lựa chọn dây dẫn và thiết kế kết cấu cách điện, đến kiểm soát lực căng, hoán vị, quấn phân đoạn và ép/định hình, mỗi bước đều hướng tới hiệu suất điện, tuổi thọ cách điện và độ bền cơ học. Các cấp công suất và điện áp khác nhau sẽ lựa chọn các dạng quấn dây khác nhau: các tổ máy công suất nhỏ/vừa chủ yếu sử dụng quấn lớp/liên tục; các tổ máy cao áp công suất lớn chủ yếu sử dụng quấn xen kẽ, xoắn ốc hoặc có chắn trong; tự động hóa và thông minh hóa thúc đẩy quấn dây dạng lá và thiết bị quấn dây CNC.
Hiểu rõ quy trình quấn dây không chỉ là điều kiện tiên quyết để chế tạo máy biến áp, mà còn là cơ sở quan trọng để đánh giá chất lượng máy biến áp và chẩn đoán các sự cố vận hành (như phóng điện cục bộ và quá nhiệt do dòng điện tuần hoàn).
Liên hệ với chúng tôi:
Biên tập từ:Dyson

 Đăng nhập