1. Transformatör İmalatında Sargının Rolü
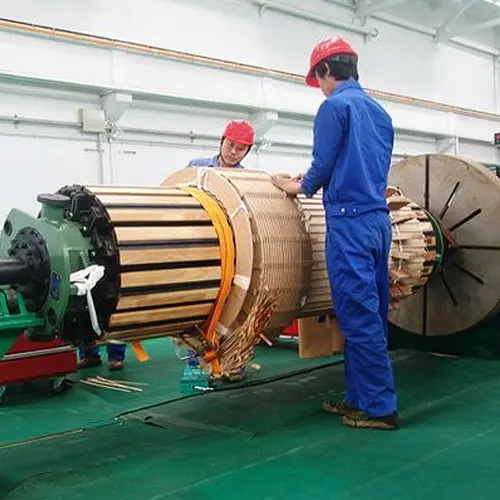
Sargı (bobin), transformatörün elektrik devresidir ve nüve ile birlikte temel bileşenleri oluşturur. Bir transformatörün güvenli, güvenilir ve verimli bir şekilde çalışıp çalışmadığı büyük ölçüde sargılarının kalitesine bağlıdır. Sargı kalitesi yalnızca empedans, kayıplar ve sıcaklık artışı gibi elektriksel performansı etkilemekle kalmaz, aynı zamanda doğrudan y alıtım ömrünü ve kısa devre dayanım kapasitesini de belirler.
Sargı, bobin imalatındaki merkezî işlemdir. Bu işlem kesinlikle sadece "birkaç tur tel sarmak" değildir; iletken seçimi, yalıtım yapısı, sargı gerilimi, transpozisyon, presleme, kurutma ve daha fazlasını içeren hassas bir imalat sürecidir. Farklı gerilim seviyeleri, kapasiteler ve yapılar için mühendislik, birkaç farklı sargı formu ve süreci geliştirmiştir.
2. Sargıların Temel Yapısı ve Sınıflandırılması
2.1 Bir Sargının Yapısı
Bir transformatör sargısı aşağıdaki temel unsurlardan oluşur:
| Bileşen |
İşlev |
| İletken (mıknatıs teli) |
Akım taşır; genellikle emaye yuvarlak tel, kağıt sargılı dikdörtgen tel veya transpoze iletkendir |
| Yalıtım silindiri (bobin kalıbı) |
Sargı ile nüve veya bitişik sargı arasında yalıtım ve mekanik destek sağlar |
| Katman/sarım yalıtımı |
Gerilime dayanımı sağlamak için bitişik iletkenleri yalıtır |
| Ayırıcılar, bloklar, kanallar |
Sargı kesit şeklini korurken soğutma yağı kanalları oluşturur |
| Kademe uçları |
Kademe değiştirme uçlarını dışarı yönlendirir |
| Uç yalıtımı (uç halkaları) |
Uç yalıtım dayanımını güçlendirir |
2.2 Yapıya Göre Sargıların Sınıflandırılması
Mühendislikte, transformatör sargıları esas olarak iki geniş kategoriye ayrılır:
- Katmanlı (silindirik) sargı: İletken, radyal yönde katman katman sarılır ve katmanlar yalıtım ile ayrılır. Yapısal olarak basittir, esas olarak küçük ve orta kapasiteli transformatörler için kullanılır.
- Disk (krep) sargı: Sargı, eksenel yönde her biri bir dizi sarımdan oluşan birkaç "disk" (krep) halinde bölünmüştür. Diskler, kanallar oluşturan yalıtım ara parça blokları ile ayrılır. Büyük kapasiteli, yüksek gerilimli transformatörler için kullanılır.
Disk sargılar ayrıca sürekli, ara katmanlı (ara katmanlı disk), iç kalkanlı (ara katmanlı), helisel ve folyo tipleri olarak daha da alt sınıflara ayrılır.
| Sargı tipi |
Özellikler |
Tipik uygulamalar |
| Silindirik (katmanlı) |
Basit yapı, iyi mekanik dayanım |
Küçük ve orta kapasiteli transformatörlerin YG/AG sargıları |
| Sürekli |
Lehim ek yeri yok, yüksek mekanik dayanım, iyi kısa devre dayanımı |
Büyük kapasiteli transformatörlerin OG/YG sargıları |
| Serpiştirilmiş |
Darbe gerilimi dağılımını iyileştirir, yüksek yalıtım dayanımı |
110 kV ve üzeri YG sargıları |
| İç kalkanlı |
Darbe dağılımını iyileştirmek için yalıtım takozları kullanır |
Ultra yüksek gerilimli transformatörlerin YG sargıları |
| Helikoidal |
İyi soğutma, yüksek mekanik dayanım |
Büyük kapasiteli transformatörlerin AG sargıları |
| Folyo |
Otomasyona uygun, iyi üretilebilirlik |
Kuru tip ve küçük/orta kapasiteli AG sargıları |
3. Sarım Öncesi Hazırlık
Sarım işlemi asla "sadece teli sarmak" değildir; önceki hazırlık, sonucun kalitesini belirler.
3.1 İletken ve Yalıtım Malzemesi Kontrolü
- İletken:
- Malzemeyi (standart elektrolitik bakır), özdirenci (20°C'de bakır ≤ 0,017241 Ω·mm²/m) ve çap/boyut toleransını kontrol edin.
- Yalıtımın kalınlığını, düzgünlüğünü ve dielektrik dayanımını (vernik filmi veya kağıt sargı) kontrol edin. Kağıt sargılı tel için, kağıt bandın sıkıca uygulandığını ve hasarsız olduğunu kontrol edin.
- İletken yüzeyini çapaklar, çizikler, oksidasyon ve eksik yalıtım açısından kontrol edin — iletken kusurları, sarımlar arası kısa devrelerin en büyük nedenidir.
- Yalıtım malzemeleri:
- Yalıtım kağıdı, prespan, silindirler ve ayırıcılar dielektrik dayanımı, mekanik dayanım ve nem içeriği açısından kontrol edilmelidir.
- Malzemenin nem içeriği ve temizliği kabul edilebilir seviyede olmalıdır, aksi takdirde sonraki kurutma ve elektriksel dayanımı etkilerler.
3.2 Sarım Makinesi Hazırlığı
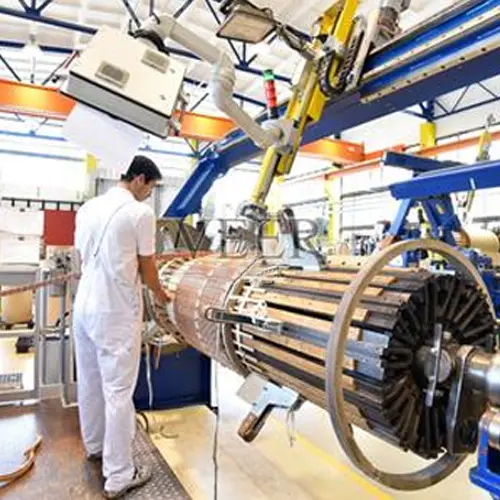
Sarım işlemi genellikle bir sarım makinesinde gerçekleştirilir. Yaygın türler:
- Yatay sarım makinesi: Sarım ekseni yataydır, küçük/orta kapasiteli sarımlar ve disk sarımlar için uygundur.
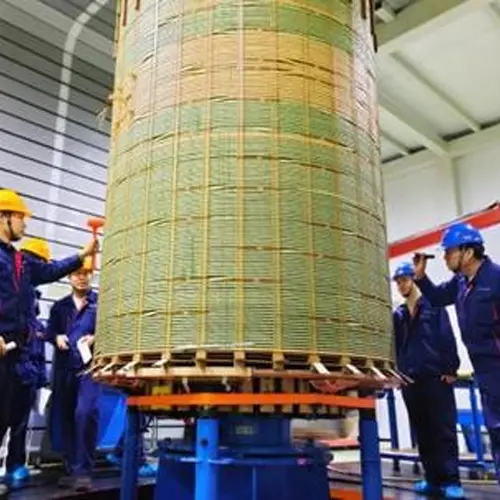
- Dikey sarım makinesi: Sarım ekseni dikeydir, karmaşık sürekli/aralıklı sarımların bölümlü sarımı ve iletken gerilim kontrolü için uygundur; büyük yüksek gerilim sarımları için uygundur.
Sarım makineleri şunları sağlamalıdır: ayarlanabilir mil hızı, sabit gerilim kontrolü, otomatik sarım sayma, geri/geri sarma, presleme cihazları ve yardımcı kaynak/sarma istasyonları.
3.3 Gerilim Kontrolünün Önemi
Sarım işlemi sırasında, iletken sabit ve uygun bir gerilime maruz bırakılmalıdır:
- Gerilim çok düşük: Bobin gevşek ve boyut olarak büyüktür, mekanik dayanımı yetersizdir; çalışma sırasında deformasyona veya yer değiştirmeye yatkındır ve kısa devreye dayanma kapasitesi düşüktür.
- Gerilim çok yüksek: İletken gerilir, kesiti küçülür, DC direnci artar ve kayıplar yükselir; yalıtım da hasar görebilir.
- Gerilim dalgalanmaları, sarımlar arasında eşit olmayan sıkılığa ve eliptik bir bobine neden olur.
Bu nedenle modern sarım makineleri, iletken kesitine ve malzemesine göre gerilim özelliklerinin ayarlandığı sabit gerilimli besleme cihazları (örneğin, gerilim çubukları, manyetik toz frenleri) kullanır.
4. Katman (Silindirik) Sarım Süreci
Bu, en temel ve yaygın olarak kullanılan yöntemdir.
4.1 Sarım Adımları
- Yalıtım silindirini monte edin: Tasarlanan yalıtım silindirini (veya kağıt silindiri) sarım kalıbına/mandreline takın. Eğer sarım doğrudan nüve kolunun üzerine kaydırılacaksa, doğrudan nüve yalıtımı üzerine sarılabilir.
- Teli besleyin: Teli besleme makarasından gerilim cihazı ve kılavuz makaralar üzerinden sarım konumuna yönlendirin. İletken pürüzsüz olmalı ve bükülmemiş olmalıdır.
- Sarım: Sarım makinesini (manuel veya otomatik) çalıştırın ve tasarlanan sarım sayısına göre katman katman sarın. Her katmandan sonra katman yalıtımı (örneğin, kablo kağıdı, prespan) yerleştirin ve ayırıcılar/kanal blokları (eksenel veya radyal kanallar oluşturmak için) ekleyin.
- Sarım kontrolü: Her katmandaki sarım sayısını ve toplam sarım sayısını hassas bir şekilde kontrol etmek için sayacı kullanın. Hata, tasarım gereksinimlerini karşılamalıdır (genellikle 0 ile +1 sarım).
- Uç işlemleri: Her katmanın başlangıcında ve bitişinde yalıtımı güçlendirin ve her iki sarım ucuna uç halkaları yerleştirin.
- Kademe uçları: Eğer sarım kademe değiştirmeyi gerektiriyorsa, ilgili sarımlarda kademe uçlarını dışarı çıkarın ve bunları uygun yalıtımla sarın.
- Presleme ve şekillendirme: Sarımdan sonra, boyutlarının ve sıkılığının gereksinimleri karşılaması için sarımı şekillendirin (ovaliteyi düzeltin, genişletin), presleyin (eksenel sıkıştırma) ve ön kurutma yapın.
4.2 Temel Kontrol Noktaları
- Katman yalıtımı yanlış hizalanmamalı veya katlanmamalıdır.
- Sarımlar arası sıkılık düzgün olmalıdır; sarım yüzeyi düz olmalı ve kabarmalardan arındırılmış olmalıdır.
- İletkenler katmanlar arasında çapraz sarılmamalıdır.
- Ayırıcıların konumu, miktarı ve kalınlığı kanal tasarımına uygun olmalıdır.
5. Sürekli Sarım Süreci
Sürekli sarım, temsilci disk sarımıdır. Tüm sarım, tek bir ilekten (veya paralel iletkenlerden) sürekli olarak sarılır ve diskler arasında lehim ekleri bulunmaz, bu da ona son derece yüksek mekanik dayanım ve kısa devreye dayanma kapasitesi kazandırır. Büyük ve orta transformatörlerin orta gerilim sarımları için ilk tercihtir.
5.1 Yapısal Özellikler
Sürekli bir sargı, eksenel yön boyunca belirli sayıda sarımdan oluşan birden fazla "disk" (pancake) şeklinde bölünür. Diskler, özel bir "çapraz tel" tekniği ile birbirine bağlanır. Transpoze (çapraz) bağlantılar kullanıldığı için, disk başına sarım sayısı farklılık gösterebilir ve bu sayede sargı boyunca potansiyel dağılımı esnek bir şekilde ayarlanabilir.
5.2 Sargı Temel Esasları
- Kalıp ve yalıtım silindiri: Katmanlı sargıya benzer, ancak disk bölme konumlarına pedler önceden yerleştirilmelidir.
- Disk disk sarma: İletkeni sargı makinesinde diskten diske sarın. Her diskten sonra, diskler arasına yalıtım blokları (uç yalıtım blokları) yerleştirin; bloklar arasında radyal kanallar oluşur.
- Diskler arası (transpozisyon) bağlantı: Diskleri çapraz teller (lehim eklemleri) veya özel bir "çevirme" işlemi ile bağlayın. Temel işlemler:
- Transpozisyon (çaprazlama): Paralel iletkenler arasındaki direnç ve reaktansı dengelemek ve dolaşım akımı kayıplarını azaltmak için bitişik disk iletkenleri bağlantı noktasında çaprazlanır.
- Kaynak: Kaynak yapılması gereken yerlerde, eklem sağlam, düşük dirençli, güvenilir bir şekilde yalıtılmış olmalı ve gerilme yoğunlaşmış konumlardan uzakta bulunmalıdır.
- Sarım ve segment kontrolü: Disk başına sarım sayısını hassas bir şekilde kontrol etmek için sayacı kullanın, toplam sarım ve segment başına sarım sayısının çizimle eşleştiğinden emin olun.
- Hidrolik presleme: Diskleri kompakt ve yükseklik açısından tutarlı hale getirmek için sargıyı eksenel olarak preslemek üzere hidrolik ekipman kullanın.
- Presleme ve kurutma: Son olarak şekillendirin, ön kurutma yapın ve presleyin.
5.3 Avantajlar ve Zorluklar
- Avantajlar: lehim ek yeri yok, yüksek mekanik mukavemet, güçlü kısa devre dayanımı, esnek soğutma kanalı düzeni.
- Zorluklar: karmaşık süreç, operatörler ve otomasyon ekipmanları üzerinde yüksek talepler, transpozisyon ve çaprazlama konumlarında sıkı yalıtım işlemleri.
6. Ara Katmanlı Sargı Süreci
6.1 Neden "Ara Katmanlama"
Transformatör aşırı gerilime (özellikle yıldırım darbesi) maruz kaldığında, sargı sarımları üzerindeki başlangıç darbe gerilimi dağılımı düzgün olmaz. Hat ucuna yakın sarımlar arası potansiyel gradyanı çok büyüktür ve bu kolayca sarımlar arası delinmeye neden olur. Bu nedenle ara katmanlı sargı geliştirilmiştir.
6.2 Prensip ve Yapı
Özel bir "ara katmanlama" bağlantısı aracılığıyla, ara katmanlı sargı, elektriksel olarak seri olarak bitişik olan sarımların uzaysal olarak bitişik olmamasını, bunun yerine "aralıklı" olmasını sağlar. Bu, darbe gerilimi gradyanını kapasitans yoluyla eşitler (boyuna kapasitansı artırarak ve potansiyel dağılımını iyileştirerek), sargının darbe gerilimine dayanma yeteneğini önemli ölçüde artırır.
6.3 Sargı Özellikleri
Ara katmanlı sargının zorluğu, "sırasız, bitişik olmayan" sürekli yönteminde yatar:
- İletken, alternatif bir "ileri — geri — ileri" deseninde sarılır; bir grup sarıldıktan sonra, birkaç sarımı atlar ve bir sonraki grubu sararak ara katmanlı yapıyı oluşturur.
- İletken defalarca çaprazlandığı ve transpoze edildiği için, gerilim kontrolü ve yalıtım sarımı son derece zorludur; yalıtım hasarı ve transpozisyon hataları meydana gelmeye meyillidir.
- Konum doğruluğunu sağlamak için otomatik hata düzeltme ve simülasyon kontrolü ile fikstürler (sargı şablonları) yardımıyla genellikle dikey sargı makineleri kullanılır.
- Disk başına sarım sayısı ve ara katmanlama sayıları tasarıma kesinlikle uymalıdır; aksi takdirde darbe potansiyel dağılımı bozulur.
Ara katmanlı sargılar genellikle 110 kV ve üzeri YG (Yüksek Gerilim) sargıları için kullanılır ve sıklıkla sürekli sargılarla birleştirilir (örneğin, uç-ara katmanlı, iç kalkanlı).
7. İç Kalkanlı (Ara Katmanlı Eklemeli) Sargı Süreci
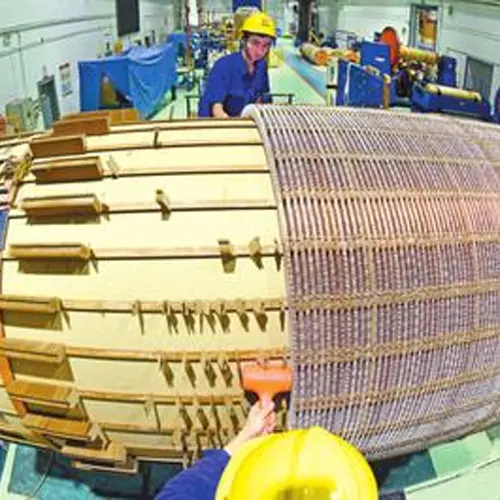
İç kalkanlı sargı ("ara katmanlı eklemeli" olarak da bilinir), sürekli veya ara katmanlı sargılardan geliştirilmiş bir yapıdır ve yaygın olarak ultra-YG ve ekstra-YG (örneğin, 500 kV, 750 kV, 1000 kV) YG sargıları için kullanılır.
- Özelliği, sargının içine kalkan iletkenlerinin (yüzer kalkan segmentleri) yerleştirilmesidir. Kalkan iletkenlerinin kapasitans etkisi, darbe gerilimi dağılımını daha da eşitler.
- Sargı sırasında, kalkan iletkenleri belirlenmiş sarım/segment konumlarına yerleştirilmeli ve yalıtım parçaları ile sabitlenmelidir.
- Kalkan iletkenlerinin yalıtım sarımı, sabitleme konumu ve uç işlemleri üzerinde son derece yüksek talepler bulunur. Sargı süreci karmaşıktır ve genellikle simülasyon doğrulamasına sahip dikey CNC sargı makineleri kullanılır.
8. Helisel Sarım Süreci
Helisel sargılar esas olarak büyük kapasiteli transformatörlerin AG sargıları için kullanılır. İletkenin her turu, sargı ekseni boyunca spiral çizer (bir vida dişi gibi); tur arası yalıtım ve ara takoz blokları radyal veya eksenel kanallar oluşturur.
8.1 Sarım Esasları
- Birden fazla paralel iletken: Yüksek akımlı AG sargılarında genellikle birden fazla paralel iletken kullanılır. Paralel dallar arasındaki akımı dengelemek ve dolaşım akımı kayıplarını önlemek için sarım sırasında doğru transpozisyon yapılmalıdır (iletkenler köşelerde çaprazlanır ve transpoze edilir).
- Helisel adım kontrolü: Her tur konumunu doğru ve düzgün tutmak için helis açısını ve adımını kontrol edin.
- Soğutma kanalları: Soğutma yağının akışkanlığını sağlamak için turlar arasına makul aralıklarla ara takoz kanalları yerleştirin.
- Presleme ve şekillendirme: Sarım işleminden sonra, sargının düzgün ve kompakt kalmasını sağlamak için eksenel olarak presleyin.
8.2 Özellikler
- İyi soğutma performansı, büyük akımlara uygundur.
- İyi mekanik dayanım.
- Transpozisyon zor noktadır; yanlış uygulama yerel aşırı ısınmaya neden olur.
9. Folyo Sarım Süreci
Folyo sargılar, yuvarlak/dikdörtgen tel yerine bakır (veya alüminyum) folyo şeritler kullanır, esas olarak kuru tip transformatörler ve küçük/orta kapasiteli AG sargıları için kullanılır, ayrıca yağlı transformatörlerde de görülür.
- Folyo şerit sürekli olarak sarılır, katmanlar yalıtım filmi (örn. polyester film, Nomex) ile ayrılır.
- Avantajlar: otomatik üretime uygun, yüksek üretim verimliliği, katmandan katmana düzgün gerilim dağılımı, iyi kısa devre dayanımı ve soğutma performansı.
- Sarım esasları: folyo gerginliğinin ve hizalanmasının sıkı kontrolü; uç bara (bakır çubuklar) ile folyo arasındaki güvenilir bağlantı (kaynak veya presleme); katman yalıtım filmi tamamen kaplanmalı, kabarcık ve kaymadan arındırılmış olmalıdır.
10. Sarım Sonrası İşlemler ve Kalite Kontrolü
10.1 Presleme ve Şekillendirme
Sarımı tamamlanmış sargı doğrudan kullanılmaz. Şu işlemlerden geçirilmelidir:
- Şekillendirme: Tasarım profilini geri yüklemek için bir şekillendirme makinesinde ovalik ve eksenel boyutları düzeltin.
- Ön kurutma: Tanklama işleminden sonra yalıtımın nemlenmesini önlemek için tel ve yalıtım malzemelerindeki nemi giderin.
- Eksenel presleme: Sargıyı sıkıştırmak, boyutları spesifikasyona getirmek ve kısa devre mekanik dayanım gereksinimlerini karşılamak için bir pres veya hidrolik cihaz üzerinde tasarımda belirtilen eksenel basıncı uygulayın.
10.2 Temel Elektriksel Testler
Sarım işleminden sonra genellikle aşağıdaki kontroller yapılır:
- DC direnç ölçümü: turların, bağlantıların ve transpozisyonların doğru olduğunu ve paralel dalların dengeli olduğunu doğrular.
- Tur arası / katman dielektrik testi: tur/katman yalıtımının sarım sırasında hasar görmediğini doğrular.
- İndüklenen gerilim ve darbe testleri (aktif kısım veya tam ünite aşamasında): yalıtım yapısının çalışma ve aşırı gerilimlere dayanabileceğini doğrular.
- Boyutsal ve görsel kontrol: sargı çapı, yüksekliği, kanalları ve yalıtım durumu çizimle eşleşir.
10.3 Yaygın Sarım Hataları ve Etkileri
| Kusur |
Sonuç |
| Sargı yalıtım hasarı / eksik vernik |
Sarımlar arası kısa devre, lokal aşırı ısınma, yanma |
| İletken kesitinin aşırı inceltilmesi |
Daha yüksek direnç kayıpları, daha yüksek sıcaklık artışı |
| Gevşek / eliptik bobin |
Zayıf mekanik dayanım, zayıf kısa devre dayanımı, gürültü |
| Hatalı transpozisyon / çaprazlanmış iletkenler |
Daha yüksek dolaşım akımı kayıpları, lokal aşırı ısınma |
| Hizalanmamış / hasarlı katman yalıtımı |
Katmanlar arası delinme |
| Zayıf kademe bağlantısı |
Yüksek temas direnci, lokal aşırı ısınma |
11. Sonuç
Transformatör sargısı teknik açıdan yoğun bir süreçtir. İletken seçimi ve yalıtım yapısı tasarımından gerginlik kontrolüne, transpozisyona, parçalı sargıya ve presleme/şekillendirmeye kadar her adım, elektriksel performansı, yalıtım ömrünü ve mekanik mukavemeti hedefler. Farklı kapasiteler ve gerilim seviyeleri farklı sargı biçimleri seçer: küçük/orta kapasiteli üniteler çoğunlukla katmanlı/sürekli sargıları kullanır; büyük kapasiteli yüksek gerilim üniteleri çoğunlukla iç içe geçmiş, helisel veya iç kalkanlı sargıları kullanır; otomasyon ve zekâ, folyo sargıları ve CNC sargı ekipmanlarını teşvik etmektedir.
Sargı sürecini anlamak, sadece transformatör üretimi için bir ön koşul olmakla kalmaz, aynı zamanda transformatör kalitesini değerlendirmek ve işletim arızalarını (kısmi deşarj ve devridaim akımı aşırı ısınması gibi) teşhis etmek için de önemli bir temeldir.
Bize ulaşın:
Şuradan Düzenlendi: Dyson

 Giriş