1. Il ruolo dell'avvolgimento nella produzione dei trasformatori
L'avvolgimento (bobina) è il circuito elettrico del trasformatore e, insieme al nucleo, costituisce i componenti fondamentali. Il funzionamento sicuro, affidabile ed efficiente di un trasformatore dipende in larga misura dalla qualità dei suoi avvolgimenti. La qualità dell'avvolgimento influisce non solo sulle prestazioni elettriche come impedenza, perdite e aumento di temperatura, ma determina anche direttamente la vita dell'isolamento e la capacità di tenuta ai cortocircuiti.
L'avvolgimento è l'operazione centrale nella produzione delle bobine. Non si tratta affatto di semplice "avvolgimento di diversi giri di filo", ma di un processo di produzione preciso che coinvolge la selezione del conduttore, la struttura dell'isolamento, la tensione di avvolgimento, la trasposizione, la pressatura, l'essiccazione e altro ancora. Per diversi livelli di tensione, capacità e strutture, l'ingegneria ha sviluppato diverse forme e processi di avvolgimento distinti.
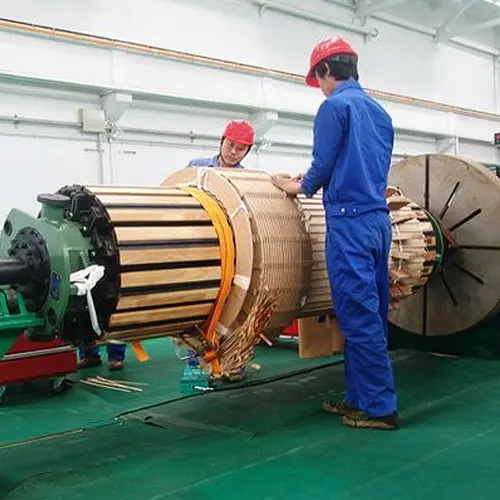
2. Composizione di base e classificazione degli avvolgimenti
2.1 Composizione di un avvolgimento
Un avvolgimento del trasformatore è costituito dai seguenti elementi di base:
| Elemento |
Funzione |
| Conduttore (filo magnetico) |
Trasporta la corrente; comunemente filo tondo smaltato, filo rettangolare avvolto in carta o conduttore trasposto |
| Cilindro di isolamento (supporto) |
Fornisce isolamento e supporto meccanico tra l'avvolgimento e il nucleo o l'avvolgimento adiacente |
| Isolamento tra strati/spire |
Isola i conduttori adiacenti per garantire la tenuta alla tensione |
| Distanziatori, blocchi, condotti |
Formano i condotti per l'olio di raffreddamento mantenendo la forma della sezione trasversale dell'avvolgimento |
| Collegamenti delle prese |
Portano all'esterno le prese del regolatore |
| Isolamento delle testate (anelli di testata) |
Rinforza la resistenza dell'isolamento delle testate |
2.2 Classificazione degli avvolgimenti in base alla struttura
In ingegneria, gli avvolgimenti dei trasformatori sono suddivisi principalmente in due grandi categorie:
- Avvolgimento a strati (cilindrico): Il conduttore è avvolto strato su strato in direzione radiale, con gli strati separati da isolamento. Strutturalmente semplice, utilizzato principalmente per trasformatori di piccola e media capacità.
- Avvolgimento a dischi (a pila): L'avvolgimento è suddiviso lungo la direzione assiale in diversi "dischi", ciascuno composto da un certo numero di spire. I dischi sono separati da blocchi distanziatori isolanti che formano canali. Utilizzato per trasformatori di grande capacità e alta tensione.
Gli avvolgimenti a dischi sono ulteriormente suddivisi nei tipi continuo, intrecciato (a dischi intrecciati), con schermo interno (intrecciato), elicoidale e a nastro.
| Tipo di avvolgimento |
Caratteristiche |
Applicazioni tipiche |
| Cilindrico (a strati) |
Struttura semplice, buona resistenza meccanica |
Avvolgimenti AT/BT di trasformatori di piccola e media capacità |
| Continuo |
Nessuna giunzione saldata, elevata resistenza meccanica, buona resistenza ai cortocircuiti |
Avvolgimenti MT/AT di trasformatori di grande capacità |
| Intrecciato |
Migliora la distribuzione della tensione impulsiva, elevata resistenza dell'isolamento |
Avvolgimenti AT di 110 kV e superiori |
| Schermato internamente |
Utilizza inserti isolanti per migliorare la distribuzione degli impulsi |
Avvolgimenti AT di trasformatori UAT |
| Elicoidale |
Buon raffreddamento, elevata resistenza meccanica |
Avvolgimenti BT di trasformatori di grande capacità |
| A nastro |
Adatto all'automazione, buona lavorabilità |
Avvolgimenti BT per trasformatori a secco e di piccola/media capacità |
3. Preparazione prima dell'avvolgimento
L'avvolgimento non è mai "semplicemente avvolgere il filo"; la preparazione precedente determina la qualità del risultato.
3.1 Ispezione del conduttore e dei materiali isolanti
- Conduttore:
- Verificare il materiale (rame elettrolitico standard), la resistività (rame ≤ 0,017241 Ω·mm²/m a 20°C) e la tolleranza sul diametro/dimensione.
- Verificare lo spessore, l'uniformità e la rigidità dielettrica dell'isolamento (film di vernice o avvolgimento in carta). Per il filo avvolto in carta, verificare che il nastro di carta sia applicato strettamente e privo di danni.
- Controllare la superficie del conduttore per la presenza di bave, graffi, ossidazione e isolamento mancante — i difetti del conduttore sono la principale causa di cortocircuiti spira a spira.
- Materiali isolanti:
- Carta isolante, presspan, cilindri e distanziatori devono essere controllati per rigidità dielettrica, resistenza meccanica e contenuto di umidità.
- Il contenuto di umidità e la pulizia dei materiali devono essere accettabili, altrimenti influenzano l'essiccazione successiva e la resistenza elettrica.
3.2 Preparazione della macchina avvolgitrice
L'avvolgimento viene generalmente eseguito su una macchina avvolgitrice. Tipi comuni:
- Macchina avvolgitrice orizzontale: L'asse di avvolgimento è orizzontale, adatta per avvolgimenti di piccola/media capacità e avvolgimenti a disco.
- Macchina avvolgitrice verticale: L'asse di avvolgimento è verticale, conveniente per l'avvolgimento segmentato e il controllo della tensione del conduttore di avvolgimenti continui/intercalati complessi; adatta per grandi avvolgimenti ad alta tensione.
Le macchine avvolgitrici devono fornire: velocità del mandrino regolabile, controllo della tensione costante, conteggio automatico delle spire, ritorno/riavvolgimento, dispositivi di pressatura e stazioni ausiliarie di saldatura/avvolgimento.
3.3 Importanza del controllo della tensione
Durante l'avvolgimento, il conduttore deve essere sottoposto a una tensione costante e appropriata:
- Tensione troppo bassa: La bobina è lenta e sovradimensionata, con resistenza meccanica insufficiente; è soggetta a deformazione o spostamento durante il funzionamento e ha una scarsa capacità di resistenza ai cortocircuiti.
- Tensione troppo alta: Il conduttore viene stirato, la sua sezione trasversale ridotta, la resistenza in corrente continua aumenta e le perdite crescono; anche l'isolamento potrebbe essere danneggiato.
- Le fluttuazioni della tensione causano una tensione irregolare tra le spire e una bobina ellittica.
Le moderne macchine avvolgitrici utilizzano pertanto dispositivi di svolgimento a tensione costante (ad esempio, barre di tensione, freni a polvere magnetica), con specifiche di tensione impostate in base alla sezione trasversale e al materiale del conduttore.
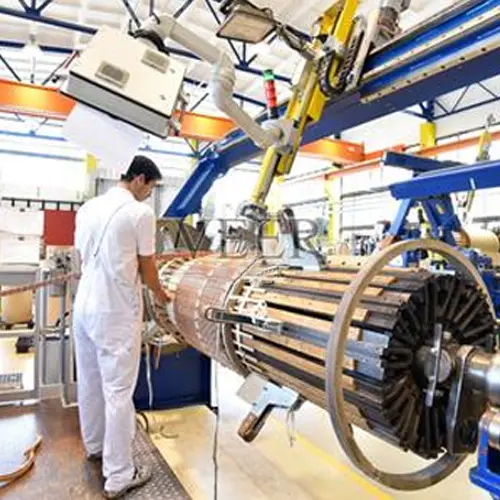
4. Processo di avvolgimento a strati (cilindrico)
Questo è il metodo più basilare e ampiamente utilizzato.
4.1 Fasi di avvolgimento
- Montare il cilindro isolante: Adattare il cilindro isolante progettato (o cilindro di carta) sul formato/mandrino di avvolgimento. Se l'avvolgimento deve essere fatto scorrere direttamente sul gambo del nucleo, può essere avvolto direttamente sull'isolamento del nucleo.
- Svolgere il filo: Guidare il filo dalla bobina di svolgimento attraverso il dispositivo di tensione e i rulli guida fino alla posizione di avvolgimento. Il conduttore deve essere liscio e privo di torsioni.
- Avvolgimento: Avviare la macchina avvolgitrice (manuale o automatica) e avvolgere strato per strato secondo il numero di spire progettato. Dopo ogni strato, posizionare l'isolamento di strato (ad esempio, carta per cavi, presspan) e inserire distanziatori/blocchi per condotti (per formare condotti assiali o radiali).
- Controllo delle spire: Utilizzare il contatore per controllare con precisione il numero di spire per strato e le spire totali. L'errore deve soddisfare i requisiti di progettazione (in genere da 0 a +1 spire).
- Trattamento delle estremità: Rinforzare l'isolamento all'inizio e alla fine di ogni strato e posizionare gli anelli di estremità a entrambe le estremità dell'avvolgimento.
- Derivazioni: Se l'avvolgimento richiede la commutazione delle prese, portare fuori le derivazioni alle spire corrispondenti e avvolgerle con un isolamento adeguato.
- Pressatura e formatura: Dopo l'avvolgimento, formare (correggere l'ovalità, espandere), pressare (compressione assiale) e pre-essiccare l'avvolgimento in modo che le sue dimensioni e la sua compattezza soddisfino i requisiti.
4.2 Punti di controllo chiave
- L'isolamento di strato non deve essere disallineato o piegato.
- La compattezza spira a spira deve essere uniforme; la superficie dell'avvolgimento deve essere piana e priva di rigonfiamenti.
- I conduttori non devono incrociarsi tra gli strati.
- La posizione, la quantità e lo spessore dei distanziatori devono corrispondere al progetto dei condotti.
5. Processo di avvolgimento continuo
L'avvolgimento continuo è l'avvolgimento a disco rappresentativo. L'intero avvolgimento viene avvolto continuamente da un singolo conduttore (o conduttori paralleli), senza giunti saldati tra i dischi, conferendogli una resistenza meccanica e una capacità di resistenza ai cortocircuiti estremamente elevate. È la prima scelta per gli avvolgimenti a media tensione di trasformatori di grandi e medie dimensioni.
5.1 Caratteristiche Strutturali
Un avvolgimento continuo è suddiviso lungo la direzione assiale in più "dischi" (pancake), ciascuno composto da un determinato numero di spire. I dischi sono collegati mediante una speciale tecnica a "filo incrociato". Poiché vengono utilizzati collegamenti trasposti (incrociati), il numero di spire per disco può variare, regolando in modo flessibile la distribuzione del potenziale lungo l'avvolgimento.
5.2 Elementi Fondamentali dell'Avvolgimento
- Supporto e cilindro di isolamento: Simile all'avvolgimento a strati, ma i cuscinetti devono essere pre-posizionati nelle posizioni di segmentazione del disco.
- Avvolgimento disco per disco: Avvolgere il conduttore in un disco dopo l'altro sulla macchina avvolgitrice. Dopo ogni disco, posizionare blocchi di isolamento (blocchi di isolamento terminali) tra i dischi; tra i blocchi si formano canali radiali.
- Collegamento tra dischi (trasposizione): Collegare i dischi tramite fili incrociati (giunti saldati) o una speciale operazione di "ribaltamento". Processi chiave:
- Trasposizione (incrocio): I conduttori dei dischi adiacenti si incrociano nel collegamento per bilanciare la resistenza e la reattanza tra i conduttori in parallelo, riducendo le perdite per correnti di circolazione.
- Saldatura: Dove è necessaria la saldatura, il giunto deve essere robusto, a bassa resistenza, adeguatamente isolato e posizionato lontano da punti di concentrazione degli sforzi.
- Controllo delle spire e dei segmenti: Utilizzare il contatore per controllare con precisione il numero di spire per disco, assicurando che il totale delle spire e le spire per segmento corrispondano al disegno.
- Pressatura idraulica: Utilizzare attrezzature idrauliche per pressare assialmente l'avvolgimento, rendendo i dischi compatti e di altezza uniforme.
- Pressatura ed essiccazione: Infine, sagomare, pre-essiccare e pressare.
5.3 Vantaggi e Difficoltà
- Vantaggi: assenza di giunti saldati, elevata resistenza meccanica, forte capacità di sopportazione dei cortocircuiti, disposizione flessibile dei canali di raffreddamento.
- Difficoltà: processo complesso, elevate richieste agli operatori e alle apparecchiature di automazione, rigorosa gestione dell'isolamento nelle posizioni di trasposizione e incrocio.
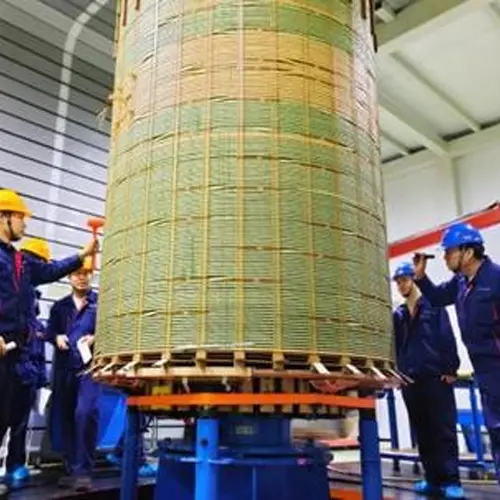
6. Processo di Avvolgimento Interlacciato
6.1 Perché l'"Interlacciamento"
Quando il trasformatore è colpito da sovratensioni (in particolare impulsi di fulmine), la distribuzione iniziale della tensione d'impulso sulle spire dell'avvolgimento non è uniforme. Il gradiente di potenziale spira-spira vicino all'estremità della linea è molto elevato, causando facilmente la rottura spira-spira. Pertanto è stato sviluppato l'avvolgimento interlacciato.
6.2 Principio e Struttura
Attraverso un collegamento speciale "interlacciato", l'avvolgimento interlacciato fa sì che le spire adiacenti in serie dal punto di vista elettrico non siano adiacenti spazialmente, ma "spaziate". Ciò equalizza il gradiente di tensione d'impulso attraverso la capacità (aumentando la capacità longitudinale e migliorando la distribuzione del potenziale), aumentando significativamente la capacità dell'avvolgimento di sopportare la tensione d'impulso.
6.3 Caratteristiche dell'Avvolgimento
La difficoltà dell'avvolgimento interlacciato risiede nel suo metodo continuo "non sequenziale, non adiacente":
- Il conduttore è avvolto in un modello alternato "avanti — indietro — avanti"; dopo aver avvolto un gruppo, salta diverse spire e avvolge il gruppo successivo, formando la struttura interlacciata.
- Poiché il conduttore si incrocia e si traspone ripetutamente, il controllo della tensione e l'avvolgimento dell'isolamento sono estremamente impegnativi; sono probabili danni all'isolamento ed errori di trasposizione.
- Spesso vengono utilizzate macchine avvolgitrici verticali, con correzione automatica degli errori e controllo di simulazione, assistite da dispositivi di fissaggio (dime di avvolgimento) per garantire la precisione della posizione.
- Il numero di spire e i tempi di interlacciamento per disco devono seguire rigorosamente il progetto; altrimenti la distribuzione del potenziale d'impulso viene distrutta.
Gli avvolgimenti interlacciati sono tipicamente utilizzati per avvolgimenti AT da 110 kV e superiori, spesso combinati con avvolgimenti continui (ad esempio, interlacciati all'estremità, con schermo interno).
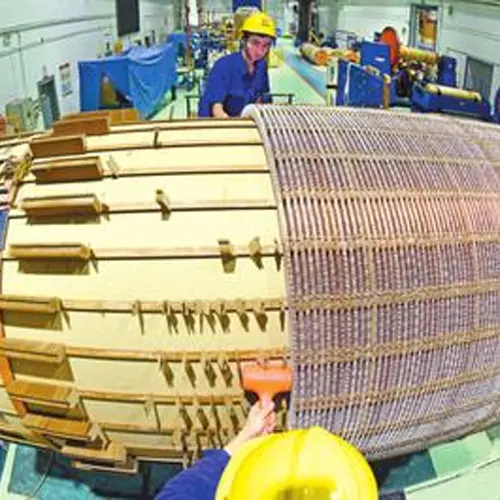
7. Processo di Avvolgimento con Schermo Interno (Interlacciato-Inserito)
L'avvolgimento con schermo interno (noto anche come "interlacciato-inserito") è una struttura sviluppata da avvolgimenti continui o interlacciati, comunemente utilizzata per avvolgimenti AT ultra-alta e extra-alta tensione (ad esempio, 500 kV, 750 kV, 1000 kV).
- La sua caratteristica è l'inserimento di conduttori di schermo (segmenti di schermo fluttuanti) all'interno dell'avvolgimento. L'effetto capacitivo dei conduttori di schermo equalizza ulteriormente la distribuzione della tensione d'impulso.
- Durante l'avvolgimento, i conduttori di schermo devono essere inseriti nelle posizioni designate di spire/segmenti e fissati con parti isolanti.
- Vengono poste richieste estremamente elevate sull'avvolgimento dell'isolamento, sulla posizione di fissaggio e sul trattamento terminale dei conduttori di schermo. Il processo di avvolgimento è complesso e tipicamente utilizza macchine avvolgitrici verticali CNC con verifica di simulazione.
8. Processo di avvolgimento elicoidale
Gli avvolgimenti elicoidali sono utilizzati principalmente per gli avvolgimenti in bassa tensione di trasformatori di grande capacità. Ogni spira del conduttore si avvolge a spirale lungo l'asse dell'avvolgimento (come un filetto di vite); l'isolamento inter-spira e i blocchi distanziatori formano canali radiali o assiali.
8.1 Elementi essenziali dell'avvolgimento
- Conduttori paralleli multipli: Gli avvolgimenti in bassa tensione ad alta corrente utilizzano spesso conduttori paralleli multipli. Durante l'avvolgimento deve essere eseguita una corretta trasposizione (i conduttori vengono incrociati e trasposti agli angoli) per bilanciare la corrente tra i rami paralleli ed evitare le perdite per correnti di circolazione.
- Controllo del passo elicoidale: Controllare l'angolo dell'elica e il passo per mantenere la posizione di ogni spira precisa e uniforme.
- Canali di raffreddamento: Disporre ragionevolmente i canali dei distanziatori tra le spire per garantire un flusso regolare dell'olio di raffreddamento.
- Pressatura e sagomatura: Dopo l'avvolgimento, pressare assialmente l'avvolgimento per mantenerlo ordinato e compatto.
8.2 Caratteristiche
- Buone prestazioni di raffreddamento, adatte a grandi correnti.
- Buona resistenza meccanica.
- La trasposizione è il punto critico; una manipolazione impropria causa surriscaldamenti locali.
9. Processo di avvolgimento in lamina
Gli avvolgimenti in lamina utilizzano strisce di lamina di rame (o alluminio) invece di filo tondo/rettangolare, utilizzati principalmente per trasformatori a secco e avvolgimenti in bassa tensione di piccola/media capacità, presenti anche nei trasformatori immersi in olio.
- La striscia di lamina viene avvolta in continuo, con gli strati separati da film isolanti (ad esempio, film in poliestere, Nomex).
- Vantaggi: adatto alla produzione automatizzata, alta efficienza produttiva, distribuzione uniforme della tensione tra gli strati, buone prestazioni anti-cortocircuito e di raffreddamento.
- Elementi essenziali dell'avvolgimento: stretto controllo della tensione e dell'allineamento della lamina; collegamento affidabile delle barre collettrici terminali (barre di rame) alla lamina (saldatura o crimpatura); il film isolante dello strato deve essere completamente coperto, privo di bolle e disallineamenti.
10. Trattamento post-avvolgimento e controllo qualità
10.1 Pressatura e sagomatura
L'avvolgimento realizzato non viene utilizzato direttamente. Deve essere sottoposto a:
- Sagomatura: Correggere l'ovalità e le dimensioni assiali su una macchina sagomatrice per ripristinare il profilo di progetto.
- Pre-essiccazione: Rimuovere l'umidità dal filo e dai materiali isolanti per prevenire l'umidità dell'isolamento dopo l'inserimento nel serbatoio.
- Pressatura assiale: Applicare la pressione assiale specificata dal progetto su una pressa o un dispositivo idraulico per compattare l'avvolgimento, riportare le dimensioni alle specifiche e soddisfare i requisiti di resistenza meccanica anti-cortocircuito.
10.2 Principali prove elettriche
Dopo l'avvolgimento, vengono solitamente eseguite le seguenti ispezioni:
- Misurazione della resistenza in corrente continua: verifica che le spire, i collegamenti e le trasposizioni siano corretti e che i rami paralleli siano bilanciati.
- Prova dielettrica spira-spira / tra strati: verifica che l'isolamento spira-spira/tra gli strati non sia stato danneggiato durante l'avvolgimento.
- Prove di tensione indotta e d'impulso (nella fase della parte attiva o dell'unità completa): verifica che la struttura isolante possa resistere alle tensioni di esercizio e alle sovratensioni.
- Ispezione dimensionale ed estetica: diametro, altezza, canali e condizioni dell'isolamento dell'avvolgimento corrispondono al disegno.
10.3 Difetti comuni dell'avvolgimento e relativi effetti
| Difetto |
Conseguenza |
| Danno all'isolamento delle spire / mancanza di vernice |
Cortocircuito spira-spira, surriscaldamento locale, bruciatura |
| Sezione trasversale del conduttore assottigliata |
Perdite di resistenza maggiori, maggiore aumento di temperatura |
| Bobina allentata / ellittica |
Scarsa resistenza meccanica, debole resistenza ai cortocircuiti, rumore |
| Trasposizione impropria / conduttori incrociati |
Perdite di corrente circolante maggiori, surriscaldamento locale |
| Isolamento di strato disallineato / danneggiato |
Rottura tra strati |
| Connessione di presa difettosa |
Elevata resistenza di contatto, surriscaldamento locale |
11. Conclusione
L'avvolgimento del trasformatore è un processo tecnicamente complesso. Dalla selezione dei conduttori e alla progettazione della struttura di isolamento, fino al controllo della tensione, alla trasposizione, all'avvolgimento segmentato e alla pressatura/formatura, ogni fase ha come obiettivo le prestazioni elettriche, la durata dell'isolamento e la resistenza meccanica. Diverse capacità e livelli di tensione richiedono diverse forme di avvolgimento: le unità di piccola/media capacità utilizzano principalmente avvolgimenti a strati/continui; le unità HV di grande capacità utilizzano principalmente avvolgimenti intrecciati, elicoidali o con schermatura interna; l'automazione e l'intelligenza promuovono gli avvolgimenti a nastro e le attrezzature per avvolgimento CNC.
Comprendere il processo di avvolgimento non è solo un prerequisito per la produzione dei trasformatori, ma anche una base importante per valutare la qualità del trasformatore e diagnosticare i guasti di funzionamento (come le scariche parziali e il surriscaldamento da corrente di circolazione).
Contattaci:
Modificato da: Dyson

 Accesso