1. دور اللف في تصنيع المحولات
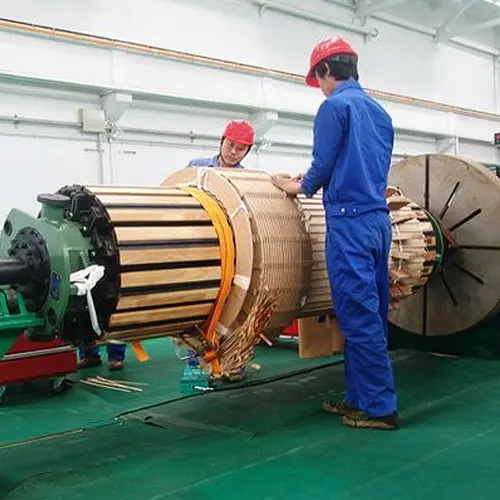
اللف (الملف) هو الدائرة الكهربائية للمحول، ويشكل مع القلب المكونات الأساسية. يعتمد تشغيل المحول بأمان وموثوقية وكفاءة إلى حد كبير على جودة اللفات. لا تؤثر جودة اللف على الأداء الكهربائي مثل الممانعة والفقدان وارتفاع درجة الحرارة فحسب، بل تحدد أيضاً بشكل مباشر عمر العزل وقدرة تحمل التيار القصير.
يُعد اللف العملية المركزية في تصنيع الملفات. وهو ليس مجرد "لف بضع لفات من السلك" بأي حال من الأحوال، بل هو عملية تصنيع دقيقة تشمل اختيار الموصل، وهيكل العزل، وشد اللف، والتبديل، والضغط، والتجفيف، وغيرها. بالنسبة لمستويات الجهد والسعات والهياكل المختلفة، طورت الهندسة عدة أشكال وعمليات لف متميزة.
2. التركيب الأساسي وتصنيف اللفات
2.1 تركيب اللفة
يتكون لف المحول من العناصر الأساسية التالية:
| العنصر |
الوظيفة |
| الموصل (سلك المغناطيس) |
ينقل التيار؛ عادةً ما يكون سلكًا دائريًا مطليًا بالمينا، أو سلكًا مستطيلًا ملفوفًا بالورق، أو موصلًا متبادلاً |
| أسطوانة العزل (القالب) |
يوفر العزل والدعم الميكانيكي بين الملف والقلب أو الملف المجاور |
| عزل الطبقة/اللفة |
يعزل الموصلات المتجاورة لضمان تحمل الجهد |
| الفواصل، الكتل، القنوات |
تشكل قنوات زيت التبريد مع الحفاظ على شكل المقطع العرضي للملف |
| أطراف التفرع |
توصل أطراف تغيير التفرعات |
| عزل الأطراف (حلقات الأطراف) |
يعزز قوة عزل الأطراف |
2.2 تصنيف الملفات حسب الهيكل
في الهندسة، تنقسم ملفات المحولات بشكل رئيسي إلى فئتين واسعتين:
- الملف الطبقي (الأسطواني): يلف الموصل طبقة تلو الأخرى في الاتجاه القطري، مع فصل الطبقات بواسطة العزل. يتميز ببنية بسيطة، ويُستخدم بشكل رئيسي لـالمحولات صغيرة ومتوسطة السعة.
- الملف القرصي (الفطيري): يُقسم الملف على طول المحور إلى عدة "أقراص" (فطائر)، يتكون كل منها من عدد من اللفات. تفصل بين الأقراص كتل فاصلة عازلة تشكل قنوات. يُستخدم لـالمحولات كبيرة السعة وعالية الجهد.
تُقسم الملفات القرصية بشكل إضافي إلى أنواع المستمر، والمتداخل (القرص المتداخل)، والمحمي داخلياً (المتداخل)، والحلزوني، والشريطي.
| نوع اللف |
الخصائص |
التطبيقات النموذجية |
| أسطواني (طبقي) |
هيكل بسيط، قوة ميكانيكية جيدة |
لفات الجهد العالي/المنخفض للمحولات صغيرة ومتوسطة السعة |
| مستمر |
بدون وصلات لحام، قوة ميكانيكية عالية، مقاومة جيدة للدوائر القصيرة |
لفات الجهد المتوسط/العالي للمحولات كبيرة السعة |
| متداخل |
يحسن توزيع جهد النبض، قوة عزل عالية |
لفات الجهد العالي 110 كيلو فولت وما فوق |
| ذو درع داخلي |
يستخدم إدراجات العزل لتحسين توزيع النبض |
لفات الجهد العالي للمحولات فائقة الجهد العالي |
| حلزوني |
تبريد جيد، قوة ميكانيكية عالية |
لفات الجهد المنخفض للمحولات كبيرة السعة |
| لف رقائق |
مناسب للأتمتة، قابلية تصنيع جيدة |
لفات الجهد المنخفض من النوع الجاف وصغيرة ومتوسطة السعة |
3. التحضير قبل اللف
اللف ليس مجرد "لف السلك فحسب"؛ فالتحضير المسبق هو الذي يحدد جودة النتيجة.
3.1 فحص الموصل ومواد العزل
- الموصل:
- فحص المادة (نحاس إلكتروليتي قياسي)، والمقاومية (النحاس ≤ 0.017241 أوم·مم²/م عند 20 درجة مئوية)، وتفاوت القطر/الحجم.
- فحص سمك العزل وتجانسه وقوة عزله الكهربائي (غشاء الورنيش أو التغليف الورقي). بالنسبة للأسلاك المغلفة بورق، تحقق من أن الشريط الورقي مطبق بإحكام وخالي من التلف.
- فحص سطح الموصل للتأكد من خلوه من النتوءات والخدوش والأكسدة والعزل المفقود — تعد عيوب الموصل السبب الأكبر لدوائر القصر بين اللفات.
- مواد العزل:
- يجب فحص ورق العزل، واللوح المضغوط، والأسطوانات، والفواصل من حيث قوة العزل الكهربائي، والقوة الميكانيكية، ومحتوى الرطوبة.
- يجب أن يكون محتوى الرطوبة ونظافة المادة مقبولاً، وإلا فإنها تؤثر على التجفيف اللاحق والقوة الكهربائية.
3.2 تجهيز آلة اللف
يتم اللف بشكل عام على آلة لف. الأنواع الشائعة:
- آلة اللف الأفقية: يكون محور اللف أفقياً، ومناسبة لملفات السعة الصغيرة/المتوسطة والملفات القرصية.
- آلة اللف العمودية: يكون محور اللف عمودياً، ومريحة لللف المقسم والتحكم في شد الموصل للملفات المستمرة/المتداخلة المعقدة؛ ومناسبة للملفات الكبيرة عالية الجهد.
يجب أن توفر آلات اللف: سرعة مغزل قابلة للتعديل، وتحكم ثابت في الشد، وعد تلقائي لللفات، ورجوع/إعادة لف، وأجهزة ضغط، ومحطات لحام/تغليف مساعدة.
3.3 أهمية التحكم في الشد
أثناء اللف، يجب تعريض الموصل لـ شد ثابت ومناسب:
- الشد المنخفض جداً: يكون الملف مرتخياً وأكبر من الحجم المطلوب، مع قوة ميكانيكية غير كافية؛ مما يجعله عرضة للتشوه أو الإزاحة أثناء التشغيل، وضعيف القدرة على تحمل دوائر القصر.
- الشد العالي جداً: يتمدد الموصل، ويقل مقطعه العرضي، وتزداد مقاومته للتيار المستمر، وترتفع الفقد؛ وقد يتضرر العزل أيضاً.
- تقلبات الشد تسبب تفاوتاً في الإحكام بين اللفات وملفاً بيضاوي الشكل.
لذلك، تستخدم آلات اللف الحديثة أجهزة فك لف ذات شد ثابت (مثل أعمدة الشد، ومكابح المسحوق المغناطيسي)، مع تحديد مواصفات الشد وفقاً للمقطع العرضي للموصل ومادته.
4. عملية اللف الطبقي (الأسطواني)
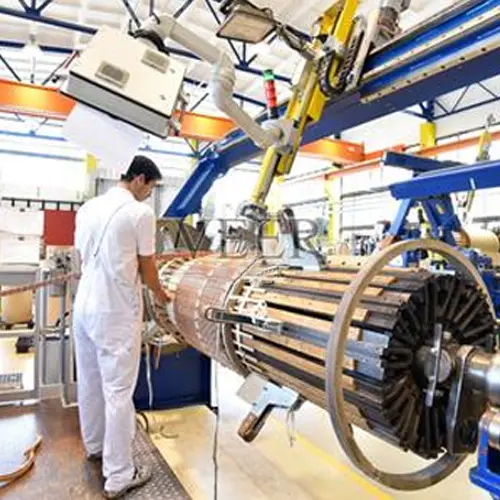
هذه هي الطريقة الأساسية والأكثر استخداماً.
4.1 خطوات اللف
- تركيب الأسطوانة العازلة: قم بتركيب الأسطوانة العازلة المصممة (أو الأسطوانة الورقية) على قالب اللف/المغزل. إذا كان الملف سيُزلق مباشرة فوق عمود القلب، فيمكن لفه مباشرة على عزل القلب.
- فك السلك: قم بتوجيه السلك من بكرة الفك عبر جهاز الشد وبكرات التوجيه إلى موضع اللف. يجب أن يكون الموصل أملساً وخالياً من الالتواء.
- اللف: قم بتشغيل آلة اللف (يدوياً أو آلياً) واللف طبقة تلو الأخرى وفقاً لعدد اللفات المصمم. بعد كل طبقة، ضع عزل الطبقة(مثل ورق الكابلات، اللوح المضغوط) وأدخل الفواصل/كتل القنوات(لتكوين قنوات محورية أو شعاعية).
- التحكم في عدد اللفات: استخدم العداد للتحكم الدقيق في عدد اللفات لكل طبقة وإجمالي اللفات. يجب أن يلبي الخطأ متطلبات التصميم (عادة من 0 إلى +1 لفة).
- معالجة الأطراف: قم بتعزيز العزل عند بداية ونهاية كل طبقة، وضع حلقات طرفية عند كلا طرفي الملف.
- أطراف التفرع: إذا كان الملف يتطلب تغيير التفرعات، قم بإخراج أطراف التفرع عند اللفات المقابلة ولفها بعزل مناسب.
- الضغط والتشكيل: بعد اللف، قم بتشكيل(تصحيح البيضاوية، التمدد)، والضغط(الضغط المحوري)، والتجفيف المبدئي للملف بحيث تلبي أبعاده وإحكامه المتطلبات.
4.2 نقاط التحكم الرئيسية
- يجب ألا يكون عزل الطبقة منزاحاً أو مطوياً.
- يجب أن يكون الإحكام بين اللفات منتظماً؛ ويجب أن يكون سطح الملف مستوياً وخالياً من الانتفاخات.
- يجب ألا تتقاطع الموصلات بين الطبقات.
- يجب أن يتطابق موضع الفواصل وكميتها وسمكها مع تصميم القنوات.
5. عملية اللف المستمر
يعد اللف المستمر الملف القرصي التمثيلي. يتم لف الملف بالكامل بشكل مستمر من موصل واحد (أو موصلات متوازية)، دون وجود وصلات لحام بين الأقراص، مما يمنحه قوة ميكانيكية عالية جداً وقدرة فائقة على تحمل دوائر القصر. وهو الخيار الأول للملفات متوسطة الجهد للمحولات الكبيرة والمتوسطة.
5.1 الميزات الهيكلية
يُقسم اللف المستمر على طول المحور إلى عدة "أقراص"، يتكون كل منها من عدد معين من اللفات. يتم توصيل الأقراص بتقنية خاصة "للسلك العابر". ونظراً لاستخدام توصيلات متبادلة (معبرة)، يمكن أن يختلف عدد اللفات لكل قرص، مما يتيح التعديل المرن لتوزيع الجهد على طول اللف.
5.2 أساسيات اللف
- القالب وأسطوانة العزل: مشابه للف الطبقي، ولكن يجب وضع الحشوات مسبقاً في مواقع تقسيم الأقراص.
- لف قرص تلو الآخر: لف الموصل على شكل قرص تلو الآخر على ماكينة اللف. بعد كل قرص، ضع كتل العزل (كتل عزل طرفية) بين الأقراص؛ تتشكل القنوات الشعاعية بين الكتل.
- توصيل عابر للأقراص (تبادل): توصيل الأقراص عبر أسلاك عابرة (وصلات لحام) أو عملية "قلب" خاصة. العمليات الرئيسية:
- التبادل (العبور): تتعابر موصلات الأقراص المتجاورة عند التوصيل لموازنة المقاومة والمفاعلة بين الموصلات المتوازية، مما يقلل من خسائر تيار التدوير.
- اللحام: حيث يكون اللحام ضرورياً، يجب أن يكون الوصل قوياً، منخفض المقاومة، معزولاً بشكل موثوق، وموقعاً بعيداً عن مواضع تركيز الإجهاد.
- التحكم في اللفات والقطاعات: استخدم العداد للتحكم الدقيق في عدد اللفات لكل قرص، مما يضمن تطابق إجمالي اللفات ولفات كل قطاع مع الرسم.
- الكبس الهيدروليكي: استخدم المعدات الهيدروليكية للضغط محورياً على اللف، مما يجعل الأقراص مدمجة ومتسقة في الارتفاع.
- الكبس والتجفيف: أخيراً، قم بالتشكيل، والتجفيف المبدئي، والضغط.
5.3 المزايا والصعوبات
- المزايا: لا توجد وصلات لحام، قوة ميكانيكية عالية، تحمل قوي للتيار القصير، تخطيط مرن لقنوات التبريد.
- الصعوبات: عملية معقدة، متطلبات عالية للمشغلين ومعدات الأتمتة، معالجة صارمة للعزل في مواقع التبادل والعبور.
6. عملية اللف المتداخل
6.1 لماذا "التداخل"
عندما يتعرض المحول لجهد زائد (خاصة نبضة البرق)، فإن توزيع جهد النبضة الأولي على لفات اللف لا يكون منتظماً. يكون تدرج الجهد بين اللفات بالقرب من طرف الخط كبيراً جداً، مما يسبب بسهولة انهياراً بين اللفات. ومن هنا ظهر اللف المتداخل.
6.2 المبدأ والهيكل
من خلال توصيل "تداخلي" خاص، يجعل اللف المتداخل اللفات المتجاورة تسلسلياً من الناحية الكهربائية غير متجاورة مكانياً، بل "متباعدة". وهذا يعادل تدرج جهد النبضة من خلال السعة (زيادة السعة الطولية وتحسين توزيع الجهد)، مما يرفع بشكل كبير من قدرة اللف على تحمل جهد النبضة.
6.3 خصائص اللف
تكمن صعوبة اللف المتداخل في طريقته المستمرة "غير التسلسلية وغير المتجاورة":
- يُلف الموصل بنمط متبادل "أمامي — خلفي — أمامي"؛ بعد لف مجموعة، يتخطى عدة لفات ويلف المجموعة التالية، مشكلاً الهيكل المتداخل.
- نظراً لأن الموصل يتعابر ويتبادل بشكل متكرر، فإن التحكم في الشد ولف العزل يتطلبان دقة شديدة؛ حيث يسهل حدوث تلف في العزل وأخطاء في التبادل.
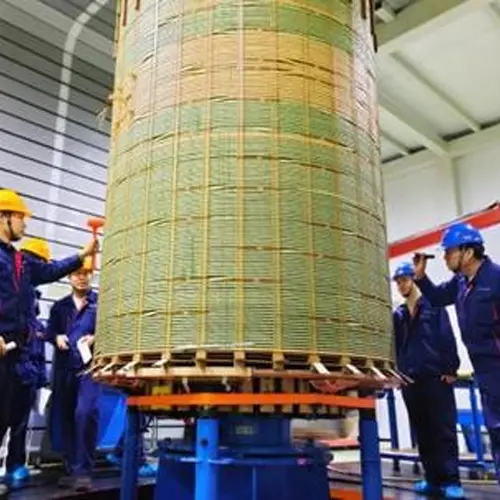
- غالباً ما تُستخدم ماكينات اللف العمودية، مع تصحيح تلقائي للأخطاء والتحكم بالمحاكاة، بمساعدة تركيبات (قوالب لف) لضمان دقة الموضع.
- يجب أن يتبع عدد اللفات ومرات التداخل لكل قرص التصميم بدقة؛ وإلا فإن توزيع جهد النبضة سيتدمر.
تُستخدم الألفاف المتداخلة عادةً لـ ألفاف الجهد العالي من 110 كيلو فولت وما فوق، وغالباً ما تُدمج مع الألفاف المستمرة (مثل التداخل الطرفي، أو التدريع الداخلي).
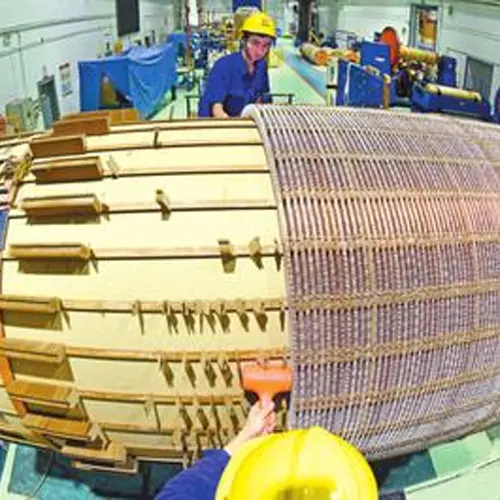
7. عملية اللف ذو التدريع الداخلي (المتداخل المُدخل)
اللف ذو التدريع الداخلي (المعروف أيضاً بـ "المتداخل المُدخل") هو هيكل تم تطويره من الألفاف المستمرة أو المتداخلة، ويُستخدم عادةً لـ ألفاف الجهد الفائق والعالي جداً (مثل 500 كيلو فولت، 750 كيلو فولت، 1000 كيلو فولت).
- تتميز بإدراج موصلات درعية (شرائح درع عائمة) داخل اللف. تأثير السعة للموصلات الدرقية يعادل بشكل أكبر توزيع جهد النبضة.
- أثناء اللف، يجب إدراج الموصلات الدرقية في مواضع اللف/القطاع المحددة وتثبيتها بأجزاء العزل.
- تُفرض متطلبات عالية جداً على لف العزل، وموضع التثبيت، ومعالجة أطراف الموصلات الدرقية. عملية اللف معقدة وعادة ما تستخدم ماكينات لف CNC عمودية مع تحقق بالمحاكاة.
8. عملية اللف الحلزوني
تُستخدم اللفات الحلزونية بشكل أساسي لـ لفات الجهد المنخفض للمحولات كبيرة السعة. تدور كل لفة من الموصل حلزونياً على طول محور اللف (مثل خيط البرغي)؛ وتشكل العزل بين اللفات وكتل الفواصل قنوات شعاعية أو محورية.
8.1 أساسيات اللف
- موصلات متوازية متعددة: غالباً ما تستخدم لفات الجهد المنخفض ذات التيار الكبير موصلات متوازية متعددة. يجب إجراء تبديل صحيح أثناء اللف (تتقاطع الموصلات ويتم تبديلها عند الزوايا) لموازنة التيار بين الفروع المتوازية وتجنب الفقد الناتج عن تيارات الدوران.
- التحكم في خطوة اللف الحلزوني: التحكم في زاوية الحلزون والخطوة للحفاظ على دقة وانتظام موضع كل لفة.
- قنوات التبريد: ضبط قنوات الفواصل بشكل معقول بين اللفات لضمان التدفق السلس لزيت التبريد.
- الضغط والتشكيل: بعد اللف، يتم ضغط اللفة محورياً للحفاظ عليها مرتبة ومدمجة.
8.2 الخصائص
- أداء تبريد جيد، مناسب للتيارات الكبيرة.
- قوة ميكانيكية جيدة.
- يعد التبديل نقطة صعبة؛ حيث أن المعالجة غير السليمة تسبب ارتفاعاً محلياً في درجة الحرارة.
9. عملية اللف بالشريط الرقائقي
تستخدم لفات الشريط الرقائقي شرائط رقائق النحاس (أو الألومنيوم) بدلاً من الأسلاك الدائرية/المستطيلة، وتُستخدم بشكل أساسي لـ المحولات الجافة ولفات الجهد المنخفض صغيرة ومتوسطة السعة، كما تُرى في المحولات المغمورة بالزيت.
- يتم لف الشريط الرقائقي بشكل مستمر، مع فصل الطبقات بغشاء عازل (مثل غشاء البوليستر، النومكس).
- المزايا: مناسب للإنتاج الآلي، كفاءة إنتاجية عالية، توزيع موحد للجهد بين الطبقات، أداء جيد ضد الدوائر القصيرة والتبريد.
- أساسيات اللف: التحكم الصارم في شد الرقائق ومحاذاةها؛ توصيل موثوق لقضبان التوصيل النهائية (قضبان النحاس) بالرقائق (عن طريق اللحام أو الكبس)؛ يجب أن يغطي غشاء العزل بين الطبقات بالكامل، وخالي من الفقاعات والانحراف.
10. المعالجة بعد اللف ومراقبة الجودة
10.1 الضغط والتشكيل
لا يتم استخدام اللفة الملفوفة مباشرة. يجب أن تخضع لـ:
- التشكيل: تصحيح الاستدارة والأبعاد المحورية على آلة التشكيل لاستعادة الشكل التصميمي.
- التجفيف المسبق: إزالة الرطوبة من الأسلاك ومواد العزل لمنع رطوبة العزل بعد وضعه في الخزان.
- الضغط المحوري: تطبيق الضغط المحوري المحدد في التصميم على مكبس أو جهاز هيدروليكي لدمج اللفة، وجعل الأبعاد ضمن المواصفات، وتلبية متطلبات القوة الميكانيكية ضد الدوائر القصيرة.
10.2 الاختبارات الكهربائية الرئيسية
بعد اللف، يتم عادة إجراء الفحوصات التالية:
- قياس مقاومة التيار المستمر: يتحقق من صحة اللفات والتوصيلات والتبديلات وأن الفروع المتوازية متوازنة.
- اختبار العزل الكهربائي بين اللفات / الطبقات: يتحقق من عدم تلف عزل اللفات/الطبقات أثناء اللف.
- اختبارات الجهد المستحث والصدمات (في مرحلة الجزء النشط أو الوحدة الكاملة): يتحقق من أن هيكل العزل يمكنه تحمل جهود التشغيل والجهد الزائد.
- الفحص الأبعاد والمظهر: قطر اللفة، والارتفاع، والقنوات، وحالة العزل تتطابق مع الرسم.
10.3 عيوب اللف الشائعة وتأثيراتها
| عيب |
نتيجة |
| تلف عزل اللفات / فقدان الورنيش |
قصر بين اللفات، ارتفاع موضعي في درجة الحرارة، احتراق |
| ترقق مقطع الموصل |
زيادة خسائر المقاومة، ارتفاع درجة الحرارة |
| ملف مفكوك / بيضاوي الشكل |
قوة ميكانيكية ضعيفة، مقاومة ضعيفة لدوائر القصر، ضوضاء |
| تبديل غير سليم / موصلات متقاطعة |
زيادة خسائر التيار الدوار، ارتفاع موضعي في درجة الحرارة |
| عزل طبقات غير محاذٍ / تالف |
انهيار بين الطبقات |
| رداءة توصيل الفروع |
مقاومة تلامس عالية، ارتفاع موضعي في درجة الحرارة |
11. الخاتمة
يعد لف المحولات عملية تقنية معقدة. بدءاً من اختيار الموصلات وتصميم هيكل العزل، وصولاً إلى التحكم في التوتر، والتبديل، واللف المقسم، والضغط/التشكيل، تستهدف كل خطوة الأداء الكهربائي، وعمر العزل، والقوة الميكانيكية. تختلف أشكال اللف باختلاف السعات ومستويات الجهد: تستخدم وحدات السعة الصغيرة/المتوسطة في الغالب لفائف طبقية/مستمرة؛ وتستخدم وحدات الجهد العالي ذات السعة الكبيرة في الغالب لفائف متداخلة أو حلزونية أو محمية داخلياً؛ وتعزز الأتمتة والذكاء استخدام لفائف الرقائق ومعدات اللف باستخدام الحاسب الآلي.
إن فهم عملية اللف ليس شرطاً أساسياً لتصنيع المحولات فحسب، بل هو أيضاً أساس مهم للحكم على جودة المحولات وتشخيص أعطال التشغيل (مثل التفريغ الجزئي وارتفاع الحرارة الناتج عن تيار الدوران).
اتصل بنا:
تم التحرير من: Dyson

 تسجيل الدخول