1. Die Rolle der Wicklung in der Transformatorenfertigung
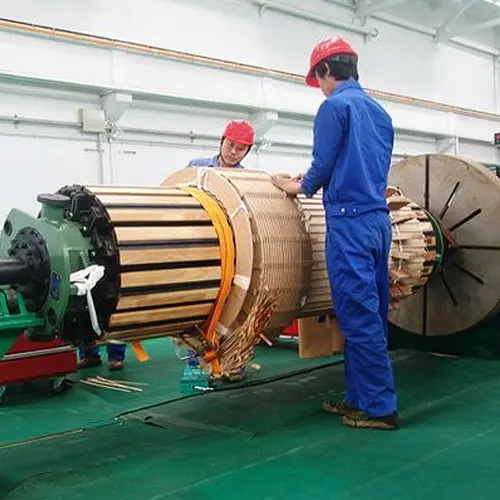
Die Wicklung (Spule) ist der elektrische Stromkreis des Transformators und bildet zusammen mit dem Kern die Kernkomponenten. Ob ein Transformator sicher, zuverlässig und effizient arbeitet, hängt in hohem Maße von der Qualität seiner Wicklungen ab. Die Wicklungsqualität beeinflusst nicht nur elektrische Leistungsmerkmale wie Impedanz, Verluste und Temperaturanstieg, sondern bestimmt auch direkt die Isolationslebensdauer und die Kurzschlussfestigkeit.
Das Wickeln ist der zentrale Arbeitsgang in der Spulenfertigung. Es handelt sich keineswegs einfach nur um das "Aufwickeln mehrerer Drahtwindungen" – es ist ein präziser Fertigungsprozess, der die Leiterauswahl, den Isolationsaufbau, die Wicklungsspannung, die Transposition, das Pressen, das Trocknen und vieles mehr umfasst. Für unterschiedliche Spannungsebenen, Kapazitäten und Bauformen hat die Technik verschiedene, klar unterscheidbare Wicklungsformen und -verfahren entwickelt.
2. Grundlegender Aufbau und Klassifizierung von Wicklungen
2.1 Aufbau einer Wicklung
Eine Transformatorwicklung besteht aus den folgenden Grundelementen:
| Element |
Funktion |
| Leiter (Magnetdraht) |
Führt den Strom; üblicherweise als emaillierter Runddraht, papierummantelter Rechteckdraht oder transponierter Leiter |
| Isolierzylinder (Wickelkörper) |
Gewährleistet die Isolierung und mechanische Abstützung zwischen der Wicklung und dem Kern oder der benachbarten Wicklung |
| Lagen-/Windungsisolierung |
Isoliert benachbarte Leiter, um die Spannungsfestigkeit sicherzustellen |
| Distanzstücke, Klötze, Kanäle |
Bilden Kühlölkanäle, während die Form des Wicklungsquerschnitts beibehalten wird |
| Anzapfungsleitungen |
Führen die Anzapfungen für den Stufenschalter nach außen |
| Endisolierung (Endringe) |
Verstärkt die Festigkeit der Endisolierung |
2.2 Klassifizierung der Wicklungen nach Struktur
In der Technik werden Transformatorwicklungen hauptsächlich in zwei große Kategorien unterteilt:
- Schichtwicklung (Zylinderwicklung): Der Leiter wird in radialer Richtung schichtweise gewickelt, wobei die Schichten durch Isolierungen voneinander getrennt sind. Strukturell einfach, hauptsächlich für Transformatoren kleiner und mittlerer Leistung verwendet.
- Scheibenwicklung (Pancake-Wicklung): Die Wicklung wird in axialer Richtung in mehrere "Scheiben" unterteilt, von denen jede aus einer Anzahl von Windungen besteht. Die Scheiben werden durch isolierende Abstandshalterblöcke getrennt, die Kanäle bilden. Verwendet für Transformatoren großer Leistung und hoher Spannung.
Scheibenwicklungen werden weiter unterteilt in fortlaufende, verschachtelte (Verschachtelte-Scheiben), innengeschirmte (verschachtelte), schraubenförmige und Folien-Typen.
| Wicklungstyp |
Merkmale |
Typische Anwendungen |
| Zylindrisch (Lage) |
Einfache Struktur, gute mechanische Festigkeit |
HS/NS-Wicklungen von Transformatoren kleiner und mittlerer Leistung |
| Kontinuierlich |
Keine Lötstellen, hohe mechanische Festigkeit, gute Kurzschlussfestigkeit |
MS/HS-Wicklungen von Transformatoren großer Leistung |
| Verschachtelt |
Verbessert die Stoßspannungsverteilung, hohe Isolationsfestigkeit |
HS-Wicklungen für 110 kV und höher |
| Innenabgeschirmt |
Verwendet Isolierstoffeinsätze zur Verbesserung der Stoßspannungsverteilung |
HS-Wicklungen von Höchstspannungstransformatoren |
| Wendelförmig |
Gute Kühlung, hohe mechanische Festigkeit |
NS-Wicklungen von Transformatoren großer Leistung |
| Folie |
Geeignet für Automatisierung, gute Herstellbarkeit |
NS-Wicklungen von Trockentransformatoren und Transformatoren kleiner bis mittlerer Leistung |
3. Vorbereitung vor dem Wickeln
Wickeln bedeutet niemals "nur den Draht aufwickeln"; die vorherige Vorbereitung bestimmt die Qualität des Ergebnisses.
3.1 Prüfung der Leiter- und Isoliermaterialien
- Leiter:
- Prüfen Sie das Material (Standard-Elektrolytkupfer), den spezifischen Widerstand (Kupfer ≤ 0,017241 Ω·mm²/m bei 20 °C) sowie die Durchmesser-/Maßtoleranzen.
- Prüfen Sie die Dicke, Gleichmäßigkeit und elektrische Festigkeit der Isolierung (Lackfilm oder Papierumwicklung). Bei papierumwickeltem Draht ist sicherzustellen, dass das Papierband straff aufgebracht und frei von Beschädigungen ist.
- Prüfen Sie die Leiteroberfläche auf Grate, Kratzer, Oxidation und fehlende Isolierung – Leiterfehler sind die häufigste Ursache für Windungsschlüsse.
- Isoliermaterialien:
- Isolierpapier, Pressspan, Zylinder und Abstandhalter müssen auf elektrische Festigkeit, mechanische Festigkeit und Feuchtigkeitsgehalt geprüft werden.
- Der Feuchtigkeitsgehalt und die Sauberkeit der Materialien müssen akzeptabel sein, da sie sonst die nachfolgende Trocknung und die elektrische Festigkeit beeinträchtigen.
3.2 Vorbereitung der Wickelmaschine
Das Wickeln erfolgt in der Regel auf einer Wickelmaschine. Gängige Typen:
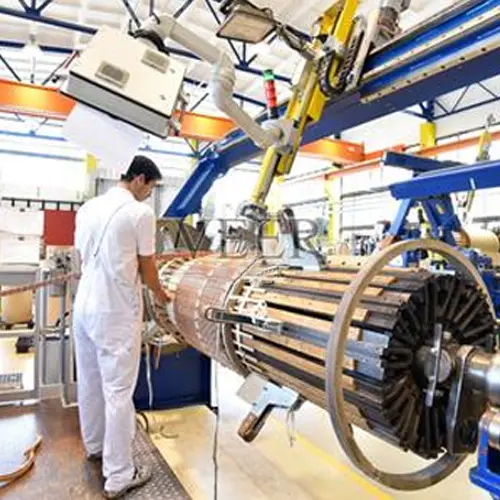
- Horizontale Wickelmaschine: Die Wickelachse ist horizontal, geeignet für Wicklungen kleiner bis mittlerer Kapazität und Scheibenwicklungen.
- Vertikale Wickelmaschine: Die Wickelachse ist vertikal, praktisch für die segmentierte Wicklung und die Leiterzugsteuerung bei komplexen kontinuierlichen/verschränkten Wicklungen; geeignet für große Hochspannungswicklungen.
Wickelmaschinen müssen Folgendes bieten: einstellbare Spindeldrehzahl, konstante Zugsteuerung, automatische Windungszählung, Rücklauf/Rückspulung, Andruckvorrichtungen sowie Hilfsschweiß- und Umwickelstationen.
3.3 Bedeutung der Zugsteuerung
Während des Wickelns muss der Leiter einem konstanten, angemessenen Zug ausgesetzt sein:
- Zu geringer Zug: Die Spule ist locker und überdimensioniert, mit unzureichender mechanischer Festigkeit; sie neigt während des Betriebs zu Verformung oder Verschiebung und hat eine schlechte Kurzschlussfestigkeit.
- Zu hoher Zug: Der Leiter wird gedehnt, sein Querschnitt verringert, der Gleichstromwiderstand erhöht und die Verluste steigen; auch die Isolierung kann beschädigt werden.
- Zugschwankungen verursachen eine ungleichmäßige Straffheit zwischen den Windungen und eine elliptische Spule.
Moderne Wickelmaschinen verwenden daher Abwickelvorrichtungen mit konstanter Zugregelung (z. B. Zugstäbe, Magnetpulverbremsen), wobei die Zugvorgaben entsprechend dem Leiterquerschnitt und -material festgelegt werden.
4. Schichtwickelverfahren (Zylinderwicklung)
Dies ist die grundlegendste und am weitesten verbreitete Methode.
4.1 Wickelschritte
- Isolierzylinder montieren: Setzen Sie den konstruierten Isolierzylinder (oder Papierzylinder) auf die Wickelform/den Dorn. Wenn die Wicklung direkt über den Kernschenkel geschoben werden soll, kann sie direkt auf die Kernisolierung gewickelt werden.
- Draht abwickeln: Führen Sie den Draht von der Abwickelspule durch die Zugeinrichtung und Führungsrollen zur Wickelposition. Der Leiter muss glatt und frei von Verdrehungen sein.
- Wickeln: Starten Sie die Wickelmaschine (manuell oder automatisch) und wickeln Sie Schicht für Schicht gemäß der konstruierten Windungszahl. Legen Sie nach jeder Schicht die Schichtisolierung (z. B. Kabelpapier, Pressspan) ein und fügen Sie Abstandhalter/Kanalblöcke ein (um axiale oder radiale Kanäle zu bilden).
- Windungskontrolle: Verwenden Sie den Zähler, um die Windungszahl pro Schicht und die Gesamtwindungszahl präzise zu steuern. Der Fehler muss den Konstruktionsanforderungen entsprechen (typischerweise 0 bis +1 Windungen).
- Endbehandlung: Verstärken Sie die Isolierung am Anfang und Ende jeder Schicht und platzieren Sie Endringe an beiden Wickelenden.
- Anzapfungsleitungen: Wenn die Wicklung eine Umschaltung der Anzapfungen erfordert, führen Sie die Anzapfungsleitungen an den entsprechenden Windungen heraus und umwickeln Sie sie mit einer geeigneten Isolierung.
- Pressen und Formen: Nach dem Wickeln die Wicklung formen (Ovalität korrigieren, aufweiten), pressen (axiale Kompression) und vortrocknen, damit ihre Maße und Straffheit den Anforderungen entsprechen.
4.2 Wichtige Kontrollpunkte
- Die Schichtisolierung darf nicht verschoben oder gefaltet sein.
- Die Straffheit von Windung zu Windung muss gleichmäßig sein; die Wickeloberfläche muss flach und frei von Ausbeulungen sein.
- Leiter dürfen zwischen den Schichten nicht kreuzweise gewickelt werden.
- Position, Menge und Dicke der Abstandhalter müssen dem Kanal-Design entsprechen.
5. Kontinuierliches Wickelverfahren
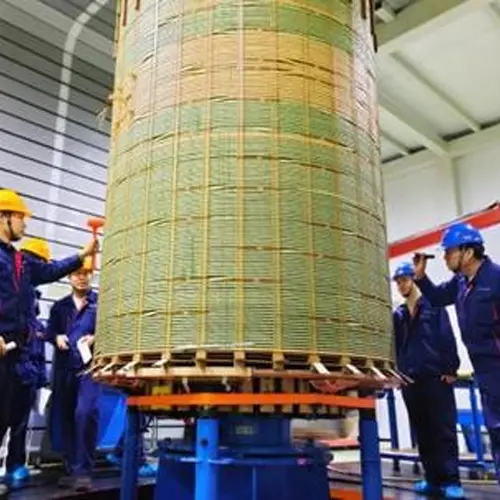
Die kontinuierliche Wicklung ist die repräsentative Scheibenwicklung. Die gesamte Wicklung wird kontinuierlich aus einem einzigen Leiter (oder parallelen Leitern) gewickelt, ohne Lötstellen zwischen den Scheiben, was ihr eine extrem hohe mechanische Festigkeit und Kurzschlussfestigkeit verleiht. Sie ist die erste Wahl für Mittelspannungswicklungen von großen und mittleren Transformatoren.
5.1 Strukturmerkmale
Eine kontinuierliche Wicklung wird in axialer Richtung in mehrere "Scheiben" (Pancakes) unterteilt, von denen jede aus einer bestimmten Anzahl von Windungen besteht. Die Scheiben werden durch eine spezielle "Kreuzdraht"-Technik verbunden. Da verkreuzte (gekreuzte) Verbindungen verwendet werden, kann die Anzahl der Windungen pro Scheibe variieren, wodurch die Potenzialverteilung entlang der Wicklung flexibel angepasst werden kann.
5.2 Wicklungsgrundlagen
- Wickelkörper und Isolierzylinder: Ähnlich wie bei der Schichtwicklung, müssen jedoch Polster an den Scheibentrennstellen vorpositioniert werden.
- Scheibenweises Wickeln: Wickeln Sie den Leiter auf der Wickelmaschine Scheibe für Scheibe auf. Platzieren Sie nach jeder Scheibe Isolierblöcke (Endisolierblöcke) zwischen den Scheiben; zwischen den Blöcken bilden sich radiale Kanäle.
- Scheibenübergreifende (Verkreuzungs-)Verbindung: Verbinden Sie Scheiben über Kreuzdrähte (Lötstellen) oder einen speziellen "Umschlag"-Vorgang. Wichtige Prozesse:
- Verkreuzung (Kreuzung): Benachbarte Scheibenleiter kreuzen sich an der Verbindung, um Widerstand und Reaktanz zwischen den parallelen Leitern auszugleichen und Zirkulationsstromverluste zu reduzieren.
- Schweißen: Wo Schweißen erforderlich ist, muss die Verbindung fest, niederohmig, zuverlässig isoliert und von spannungskonzentrierten Positionen entfernt sein.
- Windungs- und Segmentkontrolle: Verwenden Sie den Zähler, um die Anzahl der Windungen pro Scheibe präzise zu steuern, sodass die Gesamtwindungen und die Windungen pro Segment mit der Zeichnung übereinstimmen.
- Hydraulisches Pressen: Verwenden Sie hydraulische Ausrüstung, um die Wicklung axial zu pressen, wodurch die Scheiben kompakt und höhenkonsistent werden.
- Pressen und Trocknen: Abschließend formen, vortrocknen und pressen.
5.3 Vorteile und Schwierigkeiten
- Vorteile: keine Lötstellen, hohe mechanische Festigkeit, starke Kurzschlussfestigkeit, flexibles Kühlkanallayout.
- Schwierigkeiten: komplexer Prozess, hohe Anforderungen an Bediener und Automatisierungsanlagen, strenge Isolierungsbehandlung an Verkreuzungs- und Kreuzungsstellen.
6. Prozess der verkreuzten Wicklung
6.1 Warum "Verkreuzung"
Wenn der Transformator von Überspannung (insbesondere Blitzstoßspannung) getroffen wird, ist die anfängliche Stoßspannungsverteilung über die Wicklungswindungen nicht gleichmäßig. Der Windung-zu-Windungs-Potenzialgradient in der Nähe des Leitungsanschlusses ist sehr groß, was leicht zu einem Windungsdurchschlag führt. Daher wurde die verkreuzte Wicklung entwickelt.
6.2 Prinzip und Struktur
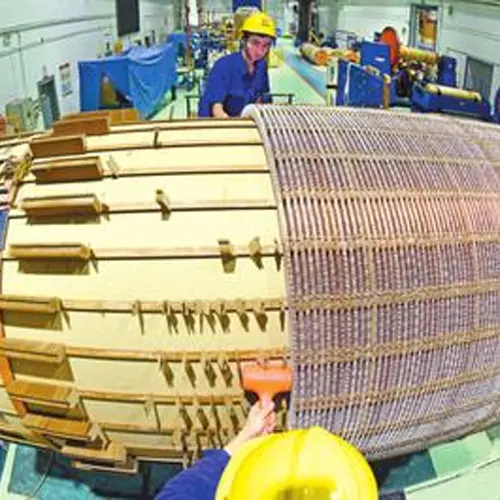
Durch eine spezielle "Verkreuzungs"-Verbindung sorgt die verkreuzte Wicklung dafür, dass elektrisch in Reihe benachbarte Windungen räumlich nicht benachbart, sondern "voneinander beabstandet" sind. Dies gleicht den Stoßspannungsgradienten durch Kapazität aus (Erhöhung der Längskapazität und Verbesserung der Potenzialverteilung), wodurch die Stoßspannungsfestigkeit der Wicklung erheblich gesteigert wird.
6.3 Wicklungsmerkmale
Die Schwierigkeit der verkreuzten Wicklung liegt in ihrer "nicht-sequenzierten, nicht-benachbarten" kontinuierlichen Methode:
- Der Leiter wird in einem alternierenden "vorwärts — rückwärts — vorwärts"-Muster gewickelt; nach dem Wickeln einer Gruppe werden mehrere Windungen übersprungen und die nächste Gruppe gewickelt, wodurch die verkreuzte Struktur entsteht.
- Da sich der Leiter wiederholt kreuzt und verkreuzt, sind die Zugspannungskontrolle und die Isolierumwicklung äußerst anspruchsvoll; Isolierschäden und Verkreuzungsfehler treten leicht auf.
- Häufig werden Vertikalwickelmaschinen mit automatischer Fehlerkorrektur und Simulationssteuerung eingesetzt, unterstützt durch Vorrichtungen (Wickelvorrichtungen), um die Positionsgenauigkeit sicherzustellen.
- Die Anzahl der Windungen und Verkreuzungen pro Scheibe muss strikt dem Design folgen; andernfalls wird die Stoßpotenzialverteilung zerstört.
Verkreuzte Wicklungen werden typischerweise für Hochspannungswicklungen von 110 kV und darüber verwendet, oft in Kombination mit kontinuierlichen Wicklungen (z. B. endverkreuzt, innergeschirmt).
7. Prozess der innergeschirmten (verkreuzt-eingelegten) Wicklung
Die innergeschirmte Wicklung (auch als "verkreuzt-eingelegt" bekannt) ist eine aus kontinuierlichen oder verkreuzten Wicklungen entwickelte Struktur, die häufig für Ultra-Hoch- und Extra-Hochspannungswicklungen (z. B. 500 kV, 750 kV, 1000 kV) verwendet wird.
- Ihr Merkmal ist das Einsetzen von Abschirmleitern (schwimmende Abschirmsegmente) in die Wicklung. Der Kapazitätseffekt der Abschirmleiter gleicht die Stoßspannungsverteilung weiter aus.
- Während des Wickelns müssen Abschirmleiter an den vorgesehenen Windungs-/Segmentpositionen eingefügt und mit Isolierteilen fixiert werden.
- An die Isolierumwicklung, die Fixierungsposition und die Endbehandlung der Abschirmleiter werden extrem hohe Anforderungen gestellt. Der Wickelprozess ist komplex und verwendet typischerweise vertikale CNC-Wickelmaschinen mit Simulationsverifizierung.
8. Schraubenwicklungsverfahren
Schraubenwicklungen werden hauptsächlich für NS-Wicklungen von Großtransformatoren verwendet. Jede Windung des Leiters verläuft spiralförmig entlang der Wicklungsachse (wie ein Gewinde); Zwischenwindungsisolierungen und Abstandshalter bilden radiale oder axiale Kanäle.
8.1 Wicklungsgrundlagen
- Mehrere parallele Leiter: NS-Wicklungen für große Ströme verwenden häufig mehrere parallele Leiter. Während des Wickelns muss eine korrekte Verkreuzung durchgeführt werden (die Leiter werden an den Ecken gekreuzt und verkreuzt), um den Strom unter den parallelen Zweigen auszugleichen und Wirbelstromverluste zu vermeiden.
- Steuerung der Schraubensteigung: Steuerung des Steigungswinkels und der Steigung, um eine genaue und gleichmäßige Position jeder Windung sicherzustellen.
- Kühlkanäle: Angemessene Einrichtung von Abstandshalterkanälen zwischen den Windungen, um einen gleichmäßigen Fluss des Kühlöls zu gewährleisten.
- Pressen und Formen: Nach dem Wickeln wird die Wicklung axial gepresst, um sie ordentlich und kompakt zu halten.
8.2 Merkmale
- Gute Kühlleistung, geeignet für große Ströme.
- Gute mechanische Festigkeit.
- Die Verkreuzung ist der schwierige Punkt; unsachgemäße Handhabung verursacht lokale Überhitzung.
9. Folienwicklungsverfahren
Folienwicklungen verwenden Kupfer- (oder Aluminium-) Folienbänder anstelle von Rund-/Rechteckdraht und werden hauptsächlich für Trockentransformatoren und NS-Wicklungen kleiner bis mittlerer Kapazität verwendet, sind aber auch in ölgefüllten Transformatoren zu finden.
- Das Folienband wird kontinuierlich gewickelt, wobei die Lagen durch Isolierfolie (z. B. Polyesterfolie, Nomex) getrennt sind.
- Vorteile: geeignet für die automatisierte Produktion, hohe Produktionseffizienz, gleichmäßige Spannungsverteilung zwischen den Lagen, gute Kurzschlussfestigkeit und Kühlleistung.
- Wicklungsgrundlagen: strenge Kontrolle der Folienspannung und -ausrichtung; zuverlässige Verbindung der Endsammlungen (Kupferschienen) mit der Folie (Schweißen oder Crimpen); die Lagenisolierfolie muss vollständig abgedeckt sein, frei von Blasen und Schräglage.
10. Nachbehandlung der Wicklung und Qualitätskontrolle
10.1 Pressen und Formen
Die fertige Wicklung wird nicht direkt verwendet. Sie muss folgenden Prozessen unterzogen werden:
- Formen: Korrektur der Ovalität und der axialen Abmessungen auf einer Formmaschine, um das Konstruktionsprofil wiederherzustellen.
- Vortrocknung: Entfernung von Feuchtigkeit aus dem Draht und den Isoliermaterialien, um eine Feuchtigkeitsaufnahme der Isolierung nach dem Einsetzen in den Kessel zu verhindern.
- Axiales Pressen: Aufbringen des konstruktiv festgelegten axialen Drucks auf einer Presse oder einem hydraulischen Gerät, um die Wicklung zu verdichten, die Abmessungen spezifikationsgerecht einzustellen und die Anforderungen an die mechanische Kurzschlussfestigkeit zu erfüllen.
10.2 Wichtige elektrische Prüfungen
Nach dem Wickeln werden in der Regel folgende Inspektionen durchgeführt:
- Gleichstromwiderstandsmessung: überprüft, ob Windungen, Verbindungen und Verkreuzungen korrekt sind und die parallelen Zweige ausgeglichen sind.
- Windungs-zu-Windungs- / Lagen-Dielektrikumsprüfung: überprüft, ob die Windungs-/Lagenisolierung während des Wickelns nicht beschädigt wurde.
- Induzierte Spannungs- und Stoßspannungsprüfungen(im Stadium des aktiven Teils oder der kompletten Einheit): überprüft, ob die Isolierstruktur Betriebs- und Überspannungen standhalten kann.
- Dimensions- und Sichtprüfung: Wicklungsdurchmesser, -höhe, Kanäle und Isolierungszustand entsprechen der Zeichnung.
10.3 Häufige Wicklungsfehler und ihre Auswirkungen
| Defekt |
Folge |
| Beschädigung der Windungsisolierung / fehlender Lack |
Windungsschluss, lokale Überhitzung, Ausbrennen |
| Ausgedünnter Leiterquerschnitt |
Höhere Widerstandsverluste, stärkere Erwärmung |
| Lose / elliptische Wicklung |
Geringe mechanische Festigkeit, unzureichende Kurzschlussfestigkeit, Geräuschbildung |
| Fehlerhafte Transposition / überkreuzte Leiter |
Erhöhte Kreisstromverluste, lokale Überhitzung |
| Versetzte / beschädigte Lagenisolierung |
Durchschlag zwischen den Lagen |
| Mangelhafte Abzweigverbindung |
Hoher Übergangswiderstand, lokale Überhitzung |
11. Fazit
Die Wicklung von Transformatoren ist ein technisch anspruchsvoller Prozess. Von der Leiterauswahl und der Auslegung der Isolationsstruktur bis hin zur Zugspannungsregelung, der Verdrillung, der Abschnittswicklung und dem Pressen/Umformen zielt jeder Schritt auf elektrische Leistungseigenschaften, Isolationslebensdauer und mechanische Festigkeit ab. Für unterschiedliche Leistungen und Spannungsebenen werden verschiedene Wicklungsformen gewählt: Einheiten kleiner und mittlerer Leistung verwenden überwiegend Schicht-/Zylinderwicklungen; Großleistungs-Hochspannungseinheiten verwenden überwiegend verschachtelte, schraubenförmige oder innergeschirmte Wicklungen; Automatisierung und Intelligenz fördern Folienwicklungen und CNC-Wickelanlagen.
Das Verständnis des Wicklungsprozesses ist nicht nur eine Voraussetzung für die Transformatorenherstellung, sondern auch eine wichtige Grundlage für die Beurteilung der Transformatorqualität und die Diagnose von Betriebsfehlern (wie Teilentladungen und Überhitzung durch Kreisströme).
Kontaktieren Sie uns:
Bearbeitet von: Dyson

 Anmeldung