1. المقدمة
يُعد المحول مكوناً أساسياً لا غنى عنه في أي نظام للطاقة الكهربائية، ويُعد المحول المغمور بالزيت النوع الأكثر استخداماً والأقدم عهداً. فهو يستخدم الزيت العازل لتوفير العزل الكهربائي وتبديد الحرارة في آن واحد، مما يوفر سعة كبيرة وأداءً مستقراً وتكلفة منخفضة نسبياً. ويتم نشره على نطاق واسع في نقل وتوزيع الطاقة، والتطبيقات الصناعية، ومرافق الطاقة الكبيرة.
بالنسبة للمصنعين، لا يُعد مخطط تدفق العملية الواضح أساساً لتنظيم الإنتاج وترتيب محطات العمل على أرضية المصنع فحسب، بل هو أيضاً الوثيقة الرئيسية لضمان جودة المنتج المتسقة، وتتبع مشكلات الجودة، وتحقيق الإنتاج الموحد. تقدم هذه المقالة مقدمة منهجية لعملية التصنيع الكاملة للمحول المغمور بالزيت، مما يساعد القراء على فهم كيف "يُولد" جهاز مؤهل تدريجياً من كومة من المواد الخام.
2. الهيكل الأساسي للمحول المغمور بالزيت
قبل مناقشة تدفق العملية، من المفيد فهم المكونات الرئيسية للمحول المغمور بالزيت، لأن العملية بأكملها تدور حول تصنيع وتجميع هذه الأجزاء.
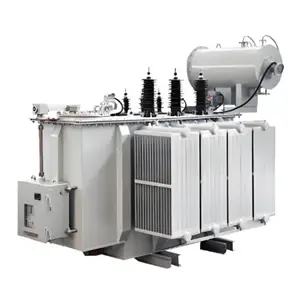
يتكون المحول المغمور بالزيت النموذجي بشكل رئيسي من الأجزاء التالية:
| المكون |
الوظيفة |
| القلب |
الدائرة المغناطيسية، المكونة من صفائح فولاذ سيليكوني مغلفة أو ملفوفة |
| الملفات (اللفات) |
الدائرة الكهربائية، مقسمة إلى ملفات الجهد العالي وملفات الجهد المنخفض |
| هيكل العزل |
العزل من لفة إلى لفة، ومن طبقة إلى طبقة، ومن قسم إلى قسم، والعزل الأرضي |
| الخزان والملحقات |
يحتوي على الجزء النشط وزيت العزل، بما في ذلك جسم الخزان، والمبردات، وخزان الحفظ (خزان الزيت) |
| مغير الجهد |
يضبط مستوى الجهد |
| العوازل المارة |
تخرج أسلاك الجهد العالي/الجهد المنخفض |
| زيت العزل |
يؤدي وظيفتين مزدوجتين هما العزل وتبديد الحرارة |
| أجهزة الحماية والمراقبة |
مرحل الغاز، ومقاييس الحرارة، وصمام تخفيف الضغط، وغيرها |
يمكن تلخيص العملية برمتها في خطين رئيسيين: أحدهما تصنيع المكونات (القلب، والملف، والتجميعات الفرعية الأخرى)، والآخر هو التجميع النهائي والاختبار (تجميع الجزء النشط، والتجفيف، وملء الزيت، والاختبار، والشحن).
3. تدفق العملية الإجمالي — نظرة عامة
لتسهيل الفهم، يمكن تقسيم عملية التصنيع الكاملة للمحولات المغمورة في الزيت إلى المراحل الرئيسية التالية:
فولاذ السيليكون / سلك نحاسي / عزل توريد المواد
[فحص المواد الخام] → [تصنيع القلب] → [تصنيع الملف] → [تجميع الجزء النشط]
↑ ↓
توريد المواد [عملية التجفيف]
↑ ↓
فولاذ السيليكون / سلك نحاسي / عزل [إدخال الجزء النشط إلى الخزان]
↓
[ملء الزيت والمعالجة بالتفريغ]
↓
[التجميع النهائي (الملحقات)]
↓
[الاختبار النوعي/الروتيني والفحص]
↓
[الطلاء / التغليف / الشحن]
من منظور "الانغماس الكامل في الزيت، والخطوات الأساسية الخمس"، يمكن تقسيم مخطط التدفق إلى ثلاث عشرة عملية رئيسية، يتم وصفها واحدة تلو الأخرى أدناه.
4. الشرح التفصيلي للعملية الرئيسية
الخطوة 1: فحص المواد الخام وتحضيرها
تبدأ أي محولات عالية الجودة بالتحكم الصارم في المواد الخام.
- ألواح فولاذ السيليكون: يُعد فولاذ السيليكون الموجه الحبيبي أساس الدائرة المغناطيسية للقلب. يجب التحقق من محتوى السيليكون، وتوجيه الحبيبات، والحث المغناطيسي، وفقدان الحديد النوعي، وتفاوت السماكة. فقط الألواح المؤهلة يمكنها ضمان انخفاض فقدان القلب وانخفاض تيار الحمل الخالي.
- أسلاك المغناطيس: تشمل سلك النحاس الدائري المطلي بالمينا، وسلك النحاس المستطيل المغلف بالورق، والموصلات المتبادلة. يجب فحص المقاومة، وسماكة العزل، والقوة العازلة، والاستمرارية لمنع حدوث دوائر قصر من لفة إلى أخرى أثناء التشغيل.
- مواد العزل: يجب فحص ورق العزل، ولوح الضغط، وورق NOMEX، والخشب الرقائقي، وشرائط الفواصل من حيث القوة العازلة، والقوة الميكانيكية، وامتصاص الرطوبة. سيؤدي العزل الرطب أو الملوث إلى تقصير عمر عزل المحول بشكل مباشر.
- زيت العزل: يجب اختبار الزيت الوارد من حيث قيمة الحموضة، ومحتوى الرطوبة، وعامل التبديد العازل، وجهد الانهيار، ومحتوى الغاز. يُسمح فقط للزيت المؤهل بدخول خط الإنتاج.
الخطوة 2: تصنيع القلب
القلب هو الدائرة المغناطيسية للمحول؛ تحدد جودته بشكل مباشر فقدان الحمل الخالي ومستويات الضوضاء.
- التشقيق والقطع: شق لفائف فولاذ السيليكون الكاملة إلى شرائح بالعرض المطلوب على طول اتجاه الدرفلة، ثم قصها إلى قطع بالطول المطلوب، مع ثقب الحواف وشطفها. يجب أن تكون الحواف المقطوعة خالية من النتوءات، وإلا فإن دوائر القصر بين الرقائق ستسبب سخونة وفقداناً مفرطاً.
- التكديس: تكديس رقائق القلب واحدة تلو الأخرى وفقاً لطبقات التصميم والنمط (مثل المفاصل المتداخلة، أو الرباعية الخطوات، أو المفاصل المائلة). يجب التحكم بدقة في عدد الرقائق، والكثافة، والاستواء أثناء التكديس.
- الربط والتثبيت: ضغط وتثبيت القلب المكوم باستخدام ألواح الربط (المشابك العلوية/السفلية) وقضبان الربط للحفاظ على تكامل القلب وخلوه من الترهل.
- إزالة النتوءات والفحص: إزالة النتوءات من القلب، ثم إجراء اختبار أولي للحمل الخالي لقياس فقدان القلب؛ وإعادة العمل إذا تجاوز الفقدان الحد المسموح به.
الخطوة 3: تصنيع الملف (التلفيف)
تُعد الملفات الدائرة الكهربائية للمحول، وتنقسم إلى ملفات الجهد المنخفض (LV) وملفات الجهد العالي (HV). تحدد عملية التصنيع بشكل مباشر المعاوقة، والفقدان، وأداء العزل.
- التلفيف: استخدم آلات التلفيف للف السلك المغناطيسي حول أسطوانة العزل (أو مباشرة على عمود القلب) وفقًا لعدد اللفات والطبقات المصممة. يجب تطبيق توتر ثابت لضمان إحكام الملف ودقة أبعاده.
- لف العزل: ضع عزل الطبقات وعزل اللفات في وقت واحد أثناء التلفيف، وأدخل الفواصل أو قنوات التبريد على فترات لضمان دوران الزيت لتبديد الحرارة.
- التبديل: بالنسبة للموصلات المتبادلة، قم بإجراء التبديل على فترات محددة أثناء التلفيف لموازنة التيار بين الموصلات المتوازية وتقليل الفقد في تيار الدوران.
- الضغط والتشكيل: بعد التلفيف، قم بتجفيف وتشكيل وضغط الملف بحيث تلبي أبعاده المتطلبات، وقلم عزل الأطراف.
- لحام التوصيلات: قم بلحام أو ربط مسامير توصيلات الجهد العالي/المنخفض بوصلات الملف، ولف نقاط التوصيل بالعزل، وثبتها على الدعامات.
الخطوة 4: تجميع الجزء النشط
يتكون الجزء النشط من القلب، والملفات، وهيكل العزل.
- التلفيف على القلب: قم بتجميع ملفات الجهد المنخفض والجهد العالي الملفوفة مسبقًا على أعمدة القلب (يمكن تجميع القلب أولاً وتغذية الملفات عليه، أو تكديس القلب لاحقًا، اعتمادًا على العملية)، مع تركيب أسطوانات العزل، وحلقات عزل الأطراف، والفواصل بين مستويات الملفات.
- تصفيح الحذاء العلوي (إغلاق الدائرة المغناطيسية): بعد تثبيت الملفات، أدخل تصفيحات الحذاء العلوي، وأغلق واضغط الدائرة المغناطيسية.
- العزل والتثبيت: قم بتركيب جميع أجزاء العزل (حلقات الزاوية العازلة، الدروع الكهروستاتيكية، دعامات عزل التوصيلات، إلخ)، واضغط الجزء النشط بإحكام باستخدام مسامير ومشابك العزل لمنع الارتخاء أثناء النقل والتشغيل.
- توصيل التوصيلات: قم بتوصيل توصيلات الملف بشكل صحيح وفقًا لمخطط التوصيل (مثل Y أو Δ)، مع الاحتفاظ بتوصيلات الفروع لمغير الفروع.
الخطوة 5: عملية التجفيف
تعد هذه إحدى الخطوات الأكثر أهمية التي تؤثر على عمر المحول. مواد العزل (الورق، الكرتون المضغوط، الخشب) قطبية بشدة وتمتص الرطوبة بسهولة. إذا كان محتوى الرطوبة مرتفعًا جدًا، فإن أداء العزل ينخفض بشكل حاد، مما قد يسبب تفريغًا جزئيًا وانهيارًا في العزل.
- التجفيف بالفراغ: ضع الجزء النشط في وعاء تجفيف فراغي كبير، وقم أولاً بتطبيق الحرارة (هواء ساخن أو تسخين بالبخار) لطرد الرطوبة، ثم اسحب الفراغ لخفض نقطة غليان الماء وتسريع تبخر الرطوبة.
- أهداف التحكم: بعد التجفيف، قم بقياس محتوى الرطوبة في ورق العزل، والذي يُطلب عادةً تقليله إلى أقل من 0.5%، مع وصول مقاومة العزل إلى القيمة المحددة.
- يجب التحكم بدقة في معدل التسخين لتجنب الارتفاع المفاجئ في درجة الحرارة، مما قد يسبب تقادم وهشاشة مادة العزل.
الخطوة 6: إدخال الجزء النشط إلى الخزان
ارفع الجزء النشط المجفف والمبرد إلى خزان تم تنظيفه وفحصه:
- يُطلى الجدار الداخلي للخزان بطلاء عازل مضاد للتآكل، وتُوضع كتل قاعدة الجزء النشط وتركيبات التموضع في القاع.
- أنزل الجزء النشط بسلاسة في الخزان، مع محاذاة توصيلات الملف مع فتحات العوازل المارة في غطاء الخزان.
- قم بتركيب وتثبيت آلية تشغيل مغير الفروع ومثبتات التوصيلات، واضبط الجزء النشط في منتصف الخزان.
- تحقق من الخلوصات الكهربائية والعزلية بين الجزء النشط والخزان.
الخطوة 7: تعبئة الزيت بالفراغ
يجب دمج تعبئة الزيت مع المعالجة بالفراغ؛ وإلا فإن الهواء والرطوبة سيحبسان في الزيت، مما يؤثر بشدة على القوة العازلة وعمر الخدمة.
- التفريغ: اسحب الفراغ من الخزان لإزالة الرطوبة والغازات المتبقية المحبوسة في الجزء النشط بشكل إضافي، مع منع احتجاز الهواء أثناء التعبئة.
- تعبئة الزيت بالفراغ: تحت الفراغ، قم بحقن زيت عازل مؤهل ومصفى ومزيل للغازات ومجفف ببطء من قاع الخزان، مما يسمح للزيت بملء جميع فجوات العزل عن طريق الجاذبية.
- الترسيب وإزالة الغازات: بعد التعبئة، حافظ على الفراغ أو اترك الوحدة لترسو لفترة حتى يتمكن الغاز المتبقي من الصعود والهروب.
- خلال العملية بأكملها، راقب رطوبة الزيت، ومحتوى الغاز، وعدد الجسيمات عبر الإنترنت.
الخطوة 8: التجميع النهائي (تركيب الملحقات)
بعد تعبئة الجزء النشط بالزيت وإغلاقه مبدئيًا، يحول تركيب الملحقات الخارجية "المحول العاري" إلى وحدة كاملة ووظيفية:
- قم بتركيب وعاء التمدد (خزان الزيت): يعوّض التغيرات في حجم الزيت مع تغير درجة الحرارة ويحتوي على غشاء أو حاجز لعزل الزيت عن الهواء وإبطاء تقادم الزيت.
- قم بتركيب المشعات (المبردات)/المراوح: توفر مساحة تبديد الحرارة عبر التدوير الطبيعي للزيت أو التدوير القسري للزيت.
- قم بتركيب عوازل الجهد العالي/المنخفض: توصل الأسلاك خارج الخزان مع ضمان مسافة زحف كافية.
- قم بتركيب مبدلات التوصيلات: من النوعين تحت الحمل وخارج الدائرة، وتُثبت على جدار الخزان مع آليات التشغيل.
- قم بتركيب أجهزة حماية الجسم: مرحل الغاز (بوكهولز)، مقاييس الحرارة (درجة حرارة الزيت/الملف)، صمام تخفيف الضغط، مقياس مستوى الزيت، وجهاز التنفس (جهاز التنفس المجفف).
- قم بتوصيل الأسلاك الخارجية وقضبان التوصيل.
الخطوة 9: الاختبار والفحص في المصنع
يجب أن يجتاز المحول المُجمَّع بالكامل اختبارات صارمة قبل الشحن. تُقسم الاختبارات إلى اختبارات روتينية واختبارات نوعية:
الاختبارات الروتينية (تُجرى على كل وحدة)
- مقاومة عزل الملف ونسبة الامتصاص: يكشف رطوبة العزل.
- اختبار الجهد الخارجي المطبق (الملف مع العوازل): يتحقق من قوة عزل الأرضي.
- اختبار الجهد الزائد المستحث: يتحقق من قوة العزل بين اللفات وبين الطبقات.
- اختبار اللا حمل: يقيس الفقد في حالة اللا حمل وتيار اللا حمل، للتحقق من جودة القلب الحديدي.
- اختبار الحمل (الدائرة القصيرة): يقيس فقد الحمل وجهد الممانعة، للتحقق من فقد مقاومة الملف والشكل الهندسي.
- قياس مقاومة التيار المستمر: يتحقق من توصيلات الملف وجودة تلامس مبدل التوصيلات.
- اختبارات الزيت العازل: جهد الانهيار، معامل الفقد، الرطوبة، إلخ.
الاختبارات النوعية (للمنتجات الجديدة أو الدفعات المهمة)
- اختبار ارتفاع درجة الحرارة، اختبار النبض البرقي، اختبار نبض التحويل، اختبار تحمل الدائرة القصيرة، اختبار الضوضاء، إلخ.
الخطوة 10: الطلاء والفحص النهائي
تتطلب بعض المحولات معالجة نهائية للسطح بعد اجتياز الاختبارات:
- إزالة الصدأ وتنظيف سطح الخزان الخارجي بالرمل، ثم تطبيق طبقة الأساس وطبقات التشطيب (طلاء مقاوم للصدأ ومضاد للتآكل) لتحسين مقاومة العوامل الجوية.
- التحقق من إحكام جميع الحواف، والصمامات، ومناطق العزل لمنع تسرب الزيت.
- التنظيف النهائي، وتطبيق لوحة البيانات، وإطار لوحة الاسم، وشهادة المطابقة.
الخطوة 11: التغليف والشحن
بعد الفحص النهائي، يُملأ المحول بزيت بدرجة النقل (أو يُشحن الجزء النشط تحت النيتروجين أو الفراغ)، يليه:
- تغليف مقاوم للرطوبة، ومقاوم للصدمات، ومقاوم للانقلاب.
- تثبيت تكوين النقل لمنع الجزء النشط من التحرك أثناء النقل.
- الوثائق المرفقة (تقرير الاختبار، دليل التعليمات، الشهادة، الضمان).
5. مراقبة الجودة والمشاكل الشائعة
خلال العملية بأكملها، تستحق عدة نقاط لمراقبة الجودة اهتماماً خاصاً:
- التحكم في فقد القلب: ترفع نتوءات الصلب السيليكوني أو عدم كفاية ضغط التكديس من فقد اللا حمل والضوضاء.
- التحكم في عزل الملف: يمكن أن يؤدي عدم انتظام شد اللف أو عدم اكتمال لف العزل إلى تركيز شدة المجال الموضعي.
- التحكم في التجفيف/إزالة الرطوبة: هذا أمر أساسي لعمر العزل؛ فالتجفيف غير المكتمل يبذر بذور انهيار العزل.
- التحكم في الفراغ أثناء تعبئة الزيت: يترك الفراغ غير الكافي محتوى غازياً عالياً في الزيت، مما يسرع من تدهور الزيت ويحفز التفريغ الجزئي.
- التحكم في العزل: يؤثر أي تسرب للزيت على مستوى الزيت، وتبديد الحرارة، والعزل، ويجب القضاء عليه قبل الشحن.
غالباً ما تُبذر عيوب العملية الشائعة في العمليات السابقة. لذلك، يعتمد الإنتاج واسع النطاق على نظام مراقبة جودة ثلاثي المستويات يتكون من فحص العينة الأولى + فحص الدورية أثناء العملية + الفحص الشامل النهائي، مدعوماً ببطاقات عملية قابلة للتتبع، مما يضمن إمكانية تتبع كل منتج إلى دفعات المواد الخام ومعلمات العملية الرئيسية.
6. اتجاهات تطوير العمليات
مع تقدم التكنولوجيا، تستمر عملية تصنيع المحولات المغمورة بالزيت في التطور:
- التصنيع الذكي والأتمتة: تُستخدم آلات التكديس التلقائية، وآلات اللف التلقائية، ولوجستيات المركبات الموجهة آلياً، وأنظمة تنفيذ التصنيع MES على نطاق واسع لتحسين الاتساق وإمكانية التتبع.
- المواد الصديقة للبيئة: الترويج لزيت العزل القابل للتحلل البيولوجي (مثل الزيت النباتي)، والفولاذ السيليكوني عالي الجودة منخفض الفقد (مثل الفولاذ الموجه بالحبيبات)، وورق العزل ذو الفئة الحرارية الأعلى.
- تكنولوجيا التجفيف بالفراغ المطورة: الانتقال من التجفيف البسيط بالهواء الساخن إلى التجفيف الدوار بالأسطوانة والتجفيف بالفراغ المتدرج متعدد المراحل لتقليل محتوى الرطوبة بشكل أكبر.
- الاختبار الرقمي والمراقبة عبر الإنترنت: دمج بيانات اختبار المصنع مع المراقبة عبر الإنترنت أثناء الخدمة لتحقيق الإدارة الشاملة لدورة حياة المحولات.
7. الخاتمة
يُعد تصنيع المحول المغمور بالزيت جهداً هندسياً منظومياً يتضمن تخصصات متعددة مثل علم المواد، والكهرومغناطيسية، وانتقال الحرارة، وتكنولوجيا العزل. بدءاً من رقائق القلب ولف الملفات، وصولاً إلى تجفيف الجزء النشط وملء الزيت بالفراغ، وأخيراً التجميع النهائي والاختبار، كل عملية مترابطة ومقيدة لبعضها البعض. إن فهم مخطط تدفق هذه العملية ليس ضرورياً فقط للمصنعين لتحقيق جودة عالية وكفاءة عالية وتكلفة منخفضة، بل هو أيضاً أساس مهم لمهندسي الكهرباء لفهم مبادئ عمل المحولات وأساسيات الصيانة.
آمل أن تمنحك هذه المقالة فهماً منهجياً وواضحاً للمسار الكامل الذي يسلكه المحول المغمور بالزيت "من المواد الخام إلى منتج مؤهل". إذا كنت ترغب في الحصول على معاملات أكثر تفصيلاً أو متطلبات عملية لأي عملية محددة، فلا تتردد في الاستكشاف المزيد.
اتصل بنا:
تم التحرير من:Dyson

 تسجيل الدخول