1. Giới thiệu
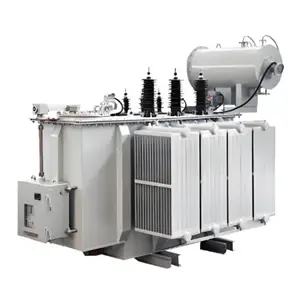
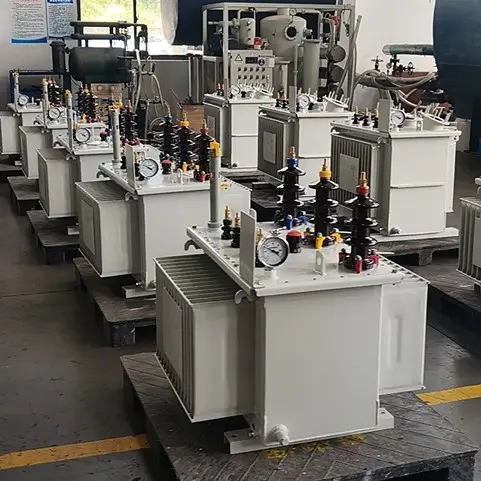
Máy biến áp là thành phần cốt lõi không thể thiếu của bất kỳ hệ thống điện nào, và máy biến áp ngâm dầu là loại được sử dụng rộng rãi nhất và có lịch sử lâu đời nhất. Nó sử dụng dầu cách điện để cung cấp cả khả năng cách điện và tản nhiệt, mang lại dung lượng lớn, hiệu suất ổn định và chi phí tương đối thấp. Nó được triển khai rộng rãi trong truyền tải và phân phối điện, các ứng dụng công nghiệp và các cơ sở điện lớn.
Đối với các nhà sản xuất, một sơ đồ quy trình rõ ràng không chỉ là cơ sở để tổ chức sản xuất và bố trí các trạm làm việc trên xưởng, mà còn là tài liệu quan trọng để đảm bảo chất lượng sản phẩm đồng nhất, truy xuất các vấn đề chất lượng và đạt được sản xuất tiêu chuẩn hóa. Bài viết này giới thiệu một cách có hệ thống quy trình sản xuất hoàn chỉnh của máy biến áp ngâm dầu, giúp người đọc hiểu rõ một thiết bị đạt chuẩn được "ra đời" dần dần từ một đống nguyên liệu thô như thế nào.
2. Cấu trúc cơ bản của máy biến áp ngâm dầu
Trước khi thảo luận về quy trình, việc tìm hiểu các thành phần chính của máy biến áp ngâm dầu là rất hữu ích, bởi vì toàn bộ quy trình xoay quanh việc chế tạo và lắp ráp các bộ phận này.
Một máy biến áp ngâm dầu điển hình chủ yếu bao gồm các bộ phận sau:
| Thành phần |
Chức năng |
| Lõi |
Mạch từ, được ghép từ các lá thép silic hoặc quấn từ thép silic |
| Dây quấn (cuộn dây) |
Mạch điện, được chia thành dây quấn cao áp và hạ áp |
| Kết cấu cách điện |
Cách điện giữa các vòng dây, giữa các lớp, giữa các đoạn dây và cách điện với đất |
| Thùng dầu và các phụ kiện |
Chứa phần tử và dầu cách điện, bao gồm thân thùng, cánh tản nhiệt và bình giãn dầu (bình chứa dầu) |
| Bộ chuyển nấc |
Điều chỉnh mức điện áp |
| Sứ xuyên |
Dẫn các đầu dây cao áp/hạ áp ra ngoài |
| Dầu cách điện |
Thực hiện chức năng kép là cách điện và tản nhiệt |
| Thiết bị bảo vệ và giám sát |
Rơ le khí, nhiệt kế, van xả áp, v.v. |
Toàn bộ quy trình có thể được tóm tắt theo hai tuyến chính: một là chế tạo linh kiện (lõi, cuộn dây và các cụm phụ trợ khác), và hai là lắp ráp và thử nghiệm hoàn thiện (lắp ráp phần tác dụng, sấy, đổ dầu, thử nghiệm và vận chuyển).
3. Sơ đồ quy trình tổng thể — Tổng quan
Để dễ hiểu, quy trình sản xuất hoàn chỉnh của máy biến áp ngâm dầu có thể được chia thành các giai đoạn chính sau:
Thép silic / dây đồng / cách điện Cung cấp vật tư
[Kiểm tra nguyên vật liệu] → [Chế tạo lõi] → [Chế tạo cuộn dây] → [Lắp ráp phần tác dụng]
↑ ↓
Cung cấp vật tư [Quy trình sấy]
↑ ↓
Thép silic / dây đồng / cách điện [Đưa phần tác dụng vào thùng]
↓
[Đổ dầu & Xử lý chân không]
↓
[Lắp ráp hoàn thiện (phụ kiện)]
↓
[Thử nghiệm kiểu/định kỳ & Kiểm tra]
↓
[Sơn / Đóng gói / Vận chuyển]
Từ góc độ "ngâm dầu hoàn toàn, năm bước cốt lõi", sơ đồ quy trình có thể được chia nhỏ thành mười ba thao tác chính, được mô tả lần lượt dưới đây.
4. Giải thích chi tiết quy trình chính
Bước 1: Kiểm tra và chuẩn bị nguyên vật liệu
Bất kỳ máy biến áp chất lượng cao nào cũng bắt đầu bằng việc kiểm soát nguyên vật liệu nghiêm ngặt.
- Tấm thép silic: Thép silic định hướng hạt là nền tảng của mạch từ lõi. Hàm lượng silic, định hướng hạt, cảm ứng từ, tổn hao sắt riêng và dung sai độ dày đều phải được xác minh. Chỉ những tấm đạt chuẩn mới đảm bảo tổn hao lõi thấp và dòng điện không tải thấp.
- Dây dẫn từ: Bao gồm dây đồng tròn tráng men, dây đồng chữ nhật bọc giấy và dây dẫn hoán vị. Điện trở, độ dày cách điện, độ bền điện môi và tính liên tục phải được kiểm tra để ngăn ngừa ngắn mạch giữa các vòng dây trong quá trình vận hành.
- Vật liệu cách điện: Giấy cách điện, bìa ép, giấy NOMEX, gỗ ép và các thanh đệm phải được kiểm tra về độ bền điện môi, độ bền cơ học và khả năng hút ẩm. Vật liệu cách điện bị ẩm hoặc nhiễm bẩn sẽ trực tiếp rút ngắn tuổi thọ cách điện của máy biến áp.
- Dầu cách điện: Dầu nhập vào phải được thử nghiệm về chỉ số axit, hàm lượng ẩm, hệ số tổn hao điện môi, điện áp đánh thủng và hàm lượng khí. Chỉ dầu đạt chuẩn mới được phép đưa vào dây chuyền sản xuất.
Bước 2: Chế tạo lõi
Lõi là mạch từ của máy biến áp; chất lượng của nó trực tiếp quyết định tổn hao không tải và mức độ tiếng ồn.
- Xẻ và cắt: Xẻ cuộn thép silic nguyên cuộn thành các dải có chiều rộng yêu cầu theo hướng cán, sau đó cắt chúng thành các tấm có chiều dài yêu cầu, đột lỗ và vát mép. Các cạnh cắt phải không có ba via, nếu không hiện tượng ngắn mạch giữa các lá thép sẽ gây nóng và tổn hao quá mức.
- Xếp chồng: Xếp chồng các lá thép lõi từng lớp một theo đúng thiết kế và mẫu ghép (ví dụ: ghép so le, ghép bốn bậc hoặc ghép vát). Số lượng lá thép, độ chặt và độ phẳng phải được kiểm soát chặt chẽ trong quá trình xếp.
- Kẹp và cố định: Ép và cố định lõi đã xếp bằng các tấm kẹp (kẹp trên/dưới) và thanh giằng để giữ lõi nguyên khối và không bị lỏng lẻo.
- Tẩy ba via và kiểm tra: Tẩy ba via lõi, sau đó tiến hành thử nghiệm không tải ban đầu để đo tổn hao lõi; gia công lại nếu tổn hao vượt giới hạn cho phép.
Bước 3: Chế tạo cuộn dây (quấn dây)
Các cuộn dây là mạch điện của máy biến áp, được chia thành cuộn dây hạ áp (LV) và cuộn dây cao áp (HV). Quy trình chế tạo trực tiếp quyết định trở kháng, tổn hao và hiệu suất cách điện.
- Quấn dây: Sử dụng máy quấn để quấn dây dẫn điện từ quanh trụ cách điện (hoặc trực tiếp lên trụ lõi thép) theo số vòng và số lớp đã thiết kế. Phải duy trì lực căng không đổi để đảm bảo cuộn dây chặt và chính xác về kích thước.
- Bọc cách điện: Đồng thời đặt cách điện lớp và cách điện vòng dây trong quá trình quấn, và chèn các miếng đệm hoặc kênh làm mát theo khoảng cách nhất định để đảm bảo dầu lưu thông nhằm tản nhiệt.
- Hoán vị: Đối với dây dẫn hoán vị, thực hiện hoán vị ở các khoảng cách quy định trong quá trình quấn để cân bằng dòng điện giữa các dây dẫn song song và giảm tổn hao dòng điện xoáy.
- Ép và tạo hình: Sau khi quấn, sấy, tạo hình và ép cuộn dây để kích thước đạt yêu cầu, và cắt tỉa cách điện đầu cực.
- Hàn dây dẫn: Hàn hoặc bắt bulong các dây dẫn cao áp/hạ áp vào các đầu phân áp của cuộn dây, bọc cách điện các điểm nối và cố định chúng trên các giá đỡ.
Bước 4: Lắp ráp bộ phận tác dụng
Bộ phận tác dụng bao gồm lõi thép, các cuộn dây và kết cấu cách điện.
- Lắp cuộn dây lên lõi: Lắp ráp các cuộn dây hạ áp và cao áp đã quấn xong lên các trụ lõi thép (lõi thép có thể được lắp ráp trước và luồn cuộn dây vào, hoặc lắp ghép lõi sau, tùy thuộc vào quy trình), lắp đặt các trụ cách điện, vòng cách điện đầu cực và các miếng đệm giữa các tầng cuộn dây.
- Lắp lá thép gông trên (đóng mạch từ): Sau khi ép chặt các cuộn dây, chèn các lá thép gông trên, đóng và ép mạch từ.
- Cách điện và cố định: Lắp đặt tất cả các chi tiết cách điện (vòng góc cách điện, màn chắn tĩnh điện, giá đỡ cách điện dây dẫn, v.v.), và ép chặt bộ phận tác dụng bằng các bulong và kẹp cách điện để chống lỏng lẻo trong quá trình vận chuyển và vận hành.
- Nối dây dẫn: Đấu nối chính xác các dây dẫn cuộn dây theo sơ đồ đấu nối (ví dụ: Y hoặc Δ), đồng thời dự phòng các dây dẫn phân áp cho bộ điều áp.
Bước 5: Quy trình sấy
Đây là một trong những bước quan trọng nhất ảnh hưởng đến tuổi thọ máy biến áp. Vật liệu cách điện (giấy, bìa ép, gỗ) có tính phân cực mạnh và dễ dàng hấp thụ độ ẩm. Nếu hàm lượng ẩm quá cao, hiệu suất cách điện sẽ giảm mạnh, có khả năng gây ra phóng điện cục bộ và đánh thủng cách điện.
- Sấy chân không: Đặt bộ phận tác dụng vào thùng sấy chân không lớn, trước tiên cấp nhiệt (sấy bằng khí nóng hoặc hơi nước) để đuổi ẩm, sau đó hút chân không để hạ thấp điểm sôi của nước và đẩy nhanh quá trình bay hơi ẩm.
- Các mục tiêu kiểm soát: Sau khi sấy, đo hàm lượng ẩm của giấy cách điện, thường yêu cầu giảm xuống dưới 0,5%, với điện trở cách điện đạt giá trị quy định.
- Tốc độ gia nhiệt phải được kiểm soát nghiêm ngặt để tránh nhiệt độ tăng đột ngột, điều này có thể làm lão hóa và giòn vật liệu cách điện.
Bước 6: Đưa bộ phận tác dụng vào thùng
Cẩu bộ phận tác dụng đã được sấy khô và làm mát vào thùng đã được vệ sinh và kiểm tra:
- Thành trong của thùng được phủ sơn cách điện chống ăn mòn, và các khối đế bộ phận tác dụng cùng đồ gá định vị được đặt ở đáy.
- Hạ bộ phận tác dụng xuống thùng một cách trơn tru, căn chỉnh các dây dẫn cuộn dây với các lỗ sứ xuyên qua trên nắp thùng.
- Lắp đặt và cố định cơ cấu truyền động bộ điều áp và các chốt cố định dây dẫn, đồng thời điều chỉnh bộ phận tác dụng vào tâm thùng.
- Kiểm tra khoảng cách điện và khoảng cách cách điện giữa bộ phận tác dụng và thùng.
Bước 7: Rót dầu chân không
Việc rót dầu phải được kết hợp với xử lý chân không; nếu không, không khí và độ ẩm sẽ bị giữ lại trong dầu, ảnh hưởng nghiêm trọng đến độ bền điện môi và tuổi thọ vận hành.
- Hút chân không: Hút chân không thùng máy để loại bỏ thêm độ ẩm dư và khí bị giữ trong bộ phận tác dụng, đồng thời ngăn không khí lọt vào trong quá trình rót.
- Rót dầu chân không: Trong môi trường chân không, từ từ bơm dầu cách điện đạt chuẩn đã được lọc, khử khí và khử ẩm từ đáy thùng, cho phép dầu lấp đầy tất cả các khe hở cách điện bằng trọng lực.
- Lắng và khử khí: Sau khi rót xong, duy trì chân không hoặc để thiết bị lắng trong một khoảng thời gian để khí dư có thể nổi lên và thoát ra ngoài.
- Trong suốt quá trình, giám sát trực tuyến độ ẩm của dầu, hàm lượng khí và số lượng hạt bụi.
Bước 8: Lắp ráp hoàn thiện (Lắp đặt phụ kiện)
Sau khi bộ phận tác dụng được rót dầu và niêm phong sơ bộ, việc lắp đặt các phụ kiện bên ngoài sẽ biến một "máy biến áp trần" thành một thiết bị hoàn chỉnh và có đầy đủ chức năng:
- Lắp đặt bình dãn nở (bình chứa dầu): bù đắp sự thay đổi thể tích dầu theo nhiệt độ và chứa túi hoặc màng ngăn để cách ly dầu với không khí và làm chậm quá trình lão hóa dầu.
- Lắp đặt bộ tản nhiệt (bộ làm mát)/quạt: cung cấp diện tích tản nhiệt thông qua tuần hoàn dầu tự nhiên hoặc tuần hoàn dầu cưỡng bức.
- Lắp đặt sứ xuyên cao áp/hạ áp: dẫn các đầu dây ra khỏi thùng dầu đồng thời đảm bảo khoảng cách rò rỉ đủ.
- Lắp đặt bộ điều áp: cả loại có tải và không tải, được gắn trên thành thùng dầu cùng với các cơ cấu truyền động.
- Lắp đặt các thiết bị bảo vệ thân máy: rơ-le khí (Buchholz), nhiệt kế (nhiệt độ dầu/dây quấn), van xả áp, đồng hồ đo mức dầu và hút ẩm (bình hút ẩm).
- Kết nối các đầu dây và thanh cái bên ngoài.
Bước 9: Thử nghiệm và Kiểm tra tại Nhà máy
Máy biến áp được lắp ráp hoàn chỉnh phải vượt qua các cuộc thử nghiệm nghiêm ngặt trước khi xuất xưởng. Các thử nghiệm được chia thành thử nghiệm xuất xưởng và thử nghiệm kiểu:
Thử nghiệm xuất xưởng (thực hiện trên mỗi sản phẩm)
- Điện trở cách điện dây quấn và hệ số hấp thụ: phát hiện độ ẩm của cách điện.
- Thử nghiệm điện áp đặt vào bên ngoài (dây quấn cùng sứ xuyên): xác minh độ bền cách điện với đất.
- Thử nghiệm quá điện áp cảm ứng: xác minh độ bền cách điện giữa các vòng dây và giữa các lớp.
- Thử nghiệm không tải: đo tổn hao không tải và dòng điện không tải, xác minh chất lượng lõi thép.
- Thử nghiệm có tải (ngắn mạch): đo tổn hao có tải và điện áp ngắn mạch, xác minh tổn hao điện trở dây quấn và kích thước hình học.
- Đo điện trở một chiều: xác minh các mối nối dây quấn và chất lượng tiếp xúc của bộ điều áp.
- Các thử nghiệm dầu cách điện: điện áp đánh thủng, hệ số tổn hao điện môi, độ ẩm, v.v.
Thử nghiệm kiểu (đối với sản phẩm mới hoặc các lô quan trọng)
- Thử nghiệm tăng nhiệt, thử nghiệm xung sét, thử nghiệm xung đóng cắt, thử nghiệm chịu đựng ngắn mạch, thử nghiệm tiếng ồn, v.v.
Bước 10: Sơn và Kiểm tra lần cuối
Một số máy biến áp yêu cầu xử lý bề mặt lần cuối sau khi vượt qua các thử nghiệm:
- Loại bỏ rỉ sét và phun cát bề mặt thùng dầu bên ngoài, sau đó sơn lót và sơn phủ hoàn thiện (sơn chống rỉ và chống ăn mòn) để tăng cường khả năng chống chịu thời tiết.
- Kiểm tra độ kín của tất cả các mặt bích, van và các khu vực làm kín để ngăn ngừa rò rỉ dầu.
- Vệ sinh lần cuối, gắn biển thông số, khung biển tên và giấy chứng nhận hợp quy.
Bước 11: Đóng gói và Vận chuyển
Sau khi kiểm tra lần cuối, máy biến áp được nạp dầu cấp vận chuyển (hoặc phần tác động được vận chuyển trong môi trường nitơ hoặc chân không), tiếp theo là:
- Đóng gói chống ẩm, chống va đập và chống lật đổ.
- Cố định cấu hình vận chuyển để ngăn phần tác động bị dịch chuyển trong quá trình vận chuyển.
- Tài liệu đi kèm (báo cáo thử nghiệm, hướng dẫn sử dụng, giấy chứng nhận, bảo hành).
5. Kiểm soát Chất lượng và Các Vấn đề Thường gặp
Trong suốt quá trình, một số điểm kiểm soát chất lượng cần được đặc biệt chú ý:
- Kiểm soát tổn hao lõi thép: Ba via thép silic hoặc độ nén xếp chồng không đủ sẽ làm tăng tổn hao không tải và tiếng ồn.
- Kiểm soát cách điện dây quấn: Lực căng dây quấn không đều hoặc bọc cách điện không hoàn thiện có thể làm tập trung cường độ điện trường cục bộ.
- Kiểm soát sấy/khử ẩm: Đây là yếu tố cơ bản đối với tuổi thọ cách điện; sấy không hoàn thiện sẽ tạo mầm mống cho sự cố đánh thủng cách điện.
- Kiểm soát chân không trong quá trình nạp dầu: Chân không không đủ sẽ để lại hàm lượng khí cao trong dầu, đẩy nhanh quá trình suy giảm chất lượng dầu và gây ra phóng điện cục bộ.
- Kiểm soát độ kín: Bất kỳ sự rò rỉ dầu nào cũng ảnh hưởng đến mức dầu, khả năng tản nhiệt và cách điện, và phải được loại bỏ trước khi xuất xưởng.
Các khuyết tật quy trình phổ biến thường bắt nguồn từ các công đoạn trước. Do đó, sản xuất quy mô lớn dựa vào hệ thống kiểm soát chất lượng ba cấp gồm kiểm tra sản phẩm đầu tiên + kiểm tra tuần tra trong quá trình + kiểm tra toàn diện lần cuối, được hỗ trợ bởi các thẻ quy trình có thể truy xuất, đảm bảo mọi sản phẩm đều có thể truy ngược về lô nguyên vật liệu và các thông số quy trình chính.
6. Xu hướng Phát triển Quy trình
Khi công nghệ tiến bộ, quy trình sản xuất máy biến áp ngâm dầu tiếp tục phát triển:
- Sản xuất thông minh và tự động hóa: Máy xếp chồng tự động, máy quấn dây tự động, hậu cần AGV và hệ thống thực thi sản xuất MES được sử dụng rộng rãi để nâng cao tính nhất quán và khả năng truy xuất nguồn gốc.
- Vật liệu thân thiện với môi trường: Thúc đẩy sử dụng dầu cách điện phân hủy sinh học (ví dụ: dầu thực vật), thép silic cao cấp tổn hao thấp (ví dụ: thép định hướng hạt), và giấy cách điện cấp nhiệt cao hơn.
- Công nghệ sấy chân không nâng cấp: Chuyển từ sấy khí nóng đơn giản sang sấy quay trống và sấy chân không bậc thang nhiều giai đoạn để tiếp tục giảm hàm lượng ẩm.
- Thử nghiệm kỹ thuật số và giám sát trực tuyến: Kết hợp dữ liệu thử nghiệm tại nhà máy với giám sát trực tuyến trong quá trình vận hành để đạt được quản lý toàn vòng đời máy biến áp.
7. Kết luận
Việc chế tạo máy biến áp ngâm dầu là một nỗ lực kỹ thuật hệ thống liên quan đến nhiều lĩnh vực như khoa học vật liệu, điện từ học, truyền nhiệt và công nghệ cách điện. Từ việc ghép lá thép lõi và quấn dây đến sấy khô phần tác dụng và nạp dầu chân không, và cuối cùng là lắp ráp và thử nghiệm hoàn thiện, mọi thao tác đều liên kết và ràng buộc lẫn nhau. Việc hiểu rõ sơ đồ quy trình này không chỉ cần thiết để các nhà sản xuất đạt được chất lượng cao, hiệu quả cao và chi phí thấp, mà còn là nền tảng quan trọng để các chuyên gia điện hiểu rõ nguyên lý làm việc và những điểm thiết yếu trong bảo trì máy biến áp.
Tôi hy vọng bài viết này mang đến cho bạn sự hiểu biết có hệ thống và rõ ràng về toàn bộ hành trình mà một máy biến áp ngâm dầu trải qua "từ nguyên liệu thô đến sản phẩm đạt chuẩn." Nếu bạn muốn biết thêm các thông số chi tiết hơn hoặc yêu cầu quy trình cho bất kỳ thao tác cụ thể nào, xin vui lòng tìm hiểu thêm.
Liên hệ với chúng tôi:
Biên tập từ:Dyson

 Đăng nhập