1. Introduction
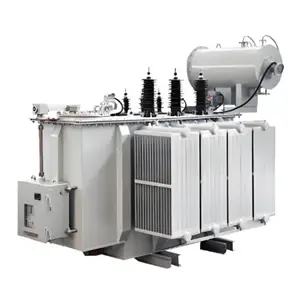
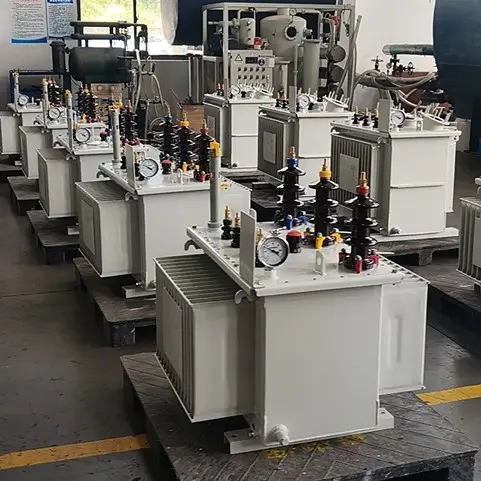
Le transformateur est un composant central indispensable de tout système d'énergie électrique, et le transformateur immergé dans l'huile est le type le plus largement utilisé et le plus ancien. Il utilise de l'huile isolante pour assurer à la fois l'isolation électrique et la dissipation thermique, offrant une grande capacité, des performances stables et un coût relativement bas. Il est largement déployé dans le transport et la distribution d'électricité, les applications industrielles et les grandes installations électriques.
Pour les fabricants, un schéma de flux de processus clair n'est pas seulement la base pour organiser la production et disposer les postes de travail dans l'atelier, mais aussi le document clé pour garantir une qualité de produit constante, tracer les problèmes de qualité et réaliser une production standardisée. Cet article présente systématiquement le processus de fabrication complet d'un transformateur immergé dans l'huile, aidant les lecteurs à comprendre comment une unité conforme est progressivement produite à partir d'un ensemble de matières premières.
2. Structure de base d'un transformateur immergé dans l'huile
Avant d'aborder le flux de processus, il est utile de comprendre les composants principaux d'un transformateur immergé dans l'huile, car l'ensemble du processus tourne autour de la fabrication et de l'assemblage de ces pièces.
Un transformateur immergé dans l'huile typique se compose principalement des parties suivantes :
| Composant |
Fonction |
| Noyau |
Le circuit magnétique, feuilleté ou enroulé à partir de tôles en acier au silicium |
| Enroulements (bobines) |
Le circuit électrique, divisé en enroulements haute tension et basse tension |
| Structure d'isolation |
Isolation spire à spire, couche par couche, section par section et à la terre |
| Cuve et accessoires |
Contient la partie active et l'huile isolante, y compris le corps de la cuve, les radiateurs et le conservateur (réservoir d'huile) |
| Changeur de prises |
Ajuste le niveau de tension |
| Traversées |
Assurent la sortie des conducteurs HT/BT |
| Huile isolante |
Assure la double fonction d'isolation et de dissipation thermique |
| Dispositifs de protection et de surveillance |
Relais gaz, thermomètres, soupape de surpression, etc. |
L'ensemble du processus peut être résumé selon deux axes principaux : l'un est la fabrication des composants (noyau, bobine et autres sous-ensembles), et l'autre est le montage final et les essais (assemblage de la partie active, séchage, remplissage d'huile, essais et expédition).
3. Flux de processus global — Aperçu
Pour faciliter la compréhension, le processus de fabrication complet d'un transformateur immergé dans l'huile peut être divisé en plusieurs étapes majeures :
Acier au silicium / fil de cuivre / isolation Approvisionnement en matériaux
[Inspection des matières premières] → [Fabrication du noyau] → [Fabrication des bobines] → [Assemblage de la partie active]
↑ ↓
Approvisionnement en matériaux [Processus de séchage]
↑ ↓
Acier au silicium / fil de cuivre / isolation [Partie active dans la cuve]
↓
[Remplissage d'huile et traitement sous vide]
↓
[Montage final (accessoires)]
↓
[Essais de type/de série et inspection]
↓
[Peinture / Emballage / Expédition]
Du point de vue de « entièrement immergé dans l'huile, cinq étapes clés », le diagramme de flux peut être décomposé en treize opérations clés, décrites une par une ci-dessous.
4. Explication détaillée du processus principal
Étape 1 : Inspection et préparation des matières premières
Tout transformateur de haute qualité commence par un contrôle strict des matières premières.
- Tôles d'acier au silicium : L'acier au silicium à grains orientés est la base du circuit magnétique du noyau. Sa teneur en silicium, l'orientation des grains, l'induction magnétique, les pertes fer spécifiques et la tolérance d'épaisseur doivent tous être vérifiés. Seules les tôles conformes peuvent garantir de faibles pertes dans le noyau et un faible courant à vide.
- Fils magnétiques : Y compris le fil de cuivre rond émaillé, le fil de cuivre rectangulaire enveloppé de papier et les conducteurs transposés. La résistance, l'épaisseur de l'isolation, la rigidité diélectrique et la continuité doivent être vérifiées pour éviter les courts-circuits entre spires pendant le fonctionnement.
- Matériaux d'isolation : Le papier d'isolation, le carton pressé, le papier NOMEX, le bois stratifié et les bandes d'espacement doivent être vérifiés pour leur rigidité diélectrique, leur résistance mécanique et leur absorption d'humidité. Une isolation humide ou contaminée raccourcira directement la durée de vie de l'isolation du transformateur.
- Huile isolante : L'huile entrante doit être testée pour son indice d'acide, sa teneur en humidité, son facteur de dissipation diélectrique, sa tension de claquage et sa teneur en gaz. Seule une huile conforme est autorisée à entrer dans la chaîne de production.
Étape 2 : Fabrication du noyau
Le noyau est le circuit magnétique du transformateur ; sa qualité détermine directement les pertes à vide et les niveaux de bruit.
- Fendage et découpe : Fendre la bobine complète d'acier au silicium en bandes de la largeur requise dans le sens de laminage, puis les cisailer en pièces de la longueur requise, en perçant des trous et en chanfreinant les bords. Les bords coupés doivent être exempts de bavures, sinon des courts-circuits entre tôles provoqueront un échauffement et des pertes excessives.
- Empilage : Empiler les tôles du noyau une par une selon les couches et le motif de conception (par exemple, joints décalés, à quatre marches ou joints d'onglet). Le nombre de tôles, le compactage et la planéité doivent être strictement contrôlés pendant l'empilage.
- Serrage et fixation : Presser et fixer le noyau empilé à l'aide de plaques de serrage (colliers supérieurs/inférieurs) et de tirants pour maintenir le noyau intact et sans desserrage.
- Ébavurage et inspection : Ébavurer le noyau, puis effectuer un essai initial à vide pour mesurer les pertes dans le noyau ; reprendre le travail si les pertes dépassent la limite.
Étape 3 : Fabrication des bobines (enroulement)
Les enroulements constituent le circuit électrique du transformateur, divisés en enroulements basse tension (BT) et haute tension (HT). Le processus de fabrication détermine directement l'impédance, les pertes et les performances d'isolation.
- Bobinage : Utiliser des machines à bobiner pour enrouler le fil magnétique autour du cylindre d'isolation (ou directement sur la jambe du noyau) selon le nombre de spires et de couches conçu. Une tension constante doit être appliquée pour garantir que la bobine soit serrée et dimensionnellement précise.
- Enveloppement d'isolation : Placer simultanément l'isolation de couche et l'isolation de spire pendant le bobinage, et insérer des entretoises ou des conduits de refroidissement à intervalles réguliers pour assurer la circulation de l'huile pour la dissipation thermique.
- Transposition : Pour les conducteurs transposés, effectuer la transposition à des intervalles spécifiés pendant le bobinage afin d'équilibrer le courant entre les conducteurs parallèles et de réduire les pertes par courants de circulation.
- Pressage et façonnage : Après le bobinage, sécher, façonner et presser la bobine afin que ses dimensions répondent aux exigences, et découper l'isolation d'extrémité.
- Soudure des connexions : Souder ou boulonner les connexions HT/BT aux prises de la bobine, envelopper les points de connexion avec de l'isolation, et les fixer sur des supports.
Étape 4 : Assemblage de la partie active
La partie active se compose du noyau, des bobinages et de la structure d'isolation.
- Bobinage sur le noyau : Assembler les bobines BT et HT déjà bobinées sur les jambes du noyau (le noyau peut être assemblé en premier et les bobines enfilées dessus, ou le noyau peut être empilé ensuite, selon le processus), en installant des cylindres d'isolation, des anneaux d'isolation d'extrémité et des entretoises entre les niveaux de bobines.
- Empilage de la culasse supérieure (fermeture du circuit magnétique) : Après le serrage des bobinages, insérer les tôles de la culasse supérieure, fermer et presser le circuit magnétique.
- Isolation et fixation : Installer toutes les pièces d'isolation (anneaux d'angle isolants, écrans électrostatiques, supports d'isolation des connexions, etc.), et presser fermement la partie active à l'aide de boulons et de brides d'isolation pour éviter tout desserrage pendant le transport et le fonctionnement.
- Raccordement des sorties : Connecter correctement les sorties des bobines selon le schéma de connexion (par exemple, Y ou Δ), tout en réservant les sorties de prise pour le changeur de prises.
Étape 5 : Processus de séchage
Il s'agit de l'une des étapes les plus critiques affectant la durée de vie du transformateur. Les matériaux d'isolation (papier, carton pressé, bois) sont fortement polaires et absorbent facilement l'humidité. Si la teneur en humidité est trop élevée, les performances d'isolation chutent brutalement, ce qui peut provoquer des décharges partielles et une rupture de l'isolation.
- Séchage sous vide : Placer la partie active dans une grande cuve de séchage sous vide, en appliquant d'abord de la chaleur (air chaud ou chauffage à la vapeur) pour chasser l'humidité, puis en faisant le vide pour abaisser le point d'ébullition de l'eau et accélérer l'évaporation de l'humidité.
- Objectifs de contrôle : Après le séchage, mesurer la teneur en humidité du papier d'isolation, qui doit généralement être réduite à moins de 0,5 %, la résistance d'isolation atteignant la valeur spécifiée.
- La vitesse de chauffage doit être strictement contrôlée pour éviter une augmentation soudaine de la température, ce qui pourrait vieillir et fragiliser le matériau d'isolation.
Étape 6 : Mise en cuve de la partie active
Soulever la partie active séchée et refroidie dans une cuve nettoyée et inspectée :
- La paroi interne de la cuve est revêtue d'une peinture isolante anticorrosion, et les blocs de base de la partie active ainsi que les dispositifs de positionnement sont placés au fond.
- Descendre la partie active en douceur dans la cuve, en alignant les sorties des bobines avec les ouvertures des traversées sur le couvercle de la cuve.
- Installer et fixer le mécanisme de manœuvre du changeur de prises et les fixations des sorties, et ajuster la partie active au centre de la cuve.
- Vérifier les distances d'isolement électriques et d'isolation entre la partie active et la cuve.
Étape 7 : Remplissage d'huile sous vide
Le remplissage d'huile doit être combiné avec un traitement sous vide ; sinon, l'air et l'humidité restent piégés dans l'huile, ce qui affecte gravement la rigidité diélectrique et la durée de vie.
- Mise sous vide : Faire le vide dans la cuve pour éliminer davantage l'humidité résiduelle et le gaz piégés dans la partie active, tout en empêchant l'emprisonnement d'air pendant le remplissage.
- Remplissage d'huile sous vide : Sous vide, injecter lentement de l'huile isolante qualifiée, filtrée, dégazée et déshydratée depuis le bas de la cuve, en laissant l'huile remplir tous les interstices d'isolation par gravité.
- Décantation et dégazage : Après le remplissage, maintenir le vide ou laisser l'unité reposer pendant une période afin que le gaz résiduel puisse remonter et s'échapper.
- Tout au long du processus, surveiller en ligne l'humidité de l'huile, la teneur en gaz et le nombre de particules.
Étape 8 : Assemblage final (Installation des accessoires)
Une fois la partie active remplie d'huile et préliminairement scellée, l'installation des accessoires externes transforme un « transformateur nu » en une unité complète et fonctionnelle :
- Installer le conservateur (réservoir d'huile) : compense les variations de volume d'huile avec la température et abrite une vessie ou un diaphragme pour isoler l'huile de l'air et ralentir le vieillissement de l'huile.
- Installer les radiateurs (refroidisseurs)/ventilateurs : fournissent une surface de dissipation thermique via la circulation naturelle d'huile ou la circulation forcée d'huile.
- Installer les traversées HT/BT : guident les conducteurs hors de la cuve tout en assurant une distance de fuite suffisante.
- Installer les changeurs de prises : types en charge et hors tension, montés sur la paroi de la cuve avec leurs mécanismes de manœuvre.
- Installer les dispositifs de protection de la cuve : relais gaz (Buchholz), thermomètres (température huile/enroulements), soupape de surpression, indicateur de niveau d'huile et dessiccateur (respirateur déshydratant).
- Connecter les conducteurs externes et les jeux de barres.
Étape 9 : Essais et inspection en usine
Le transformateur entièrement assemblé doit subir des essais rigoureux avant l'expédition. Les essais sont divisés en essais de routine et essais de type :
Essais de routine (effectués sur chaque unité)
- Résistance d'isolement des enroulements et rapport d'absorption : détecte l'humidité de l'isolation.
- Essai de tension appliquée externe (enroulements avec traversées) : vérifie la rigidité diélectrique de l'isolation par rapport à la terre.
- Essai de surtension induite : vérifie la rigidité diélectrique de l'isolation entre spires et entre couches.
- Essai à vide : mesure les pertes à vide et le courant à vide, vérifiant la qualité du circuit magnétique.
- Essai en charge (court-circuit) : mesure les pertes en charge et la tension de court-circuit, vérifiant les pertes par résistance des enroulements et leur géométrie.
- Mesure de la résistance en courant continu : vérifie les connexions des enroulements et la qualité des contacts du changeur de prises.
- Essais sur l'huile isolante : tension de claquage, facteur de dissipation, humidité, etc.
Essais de type (pour les nouveaux produits ou les lots importants)
- Essai d'échauffement, essai de choc de foudre, essai de choc de manœuvre, essai de tenue au court-circuit, essai de bruit, etc.
Étape 10 : Peinture et inspection finale
Certains transformateurs nécessitent un traitement de surface final après avoir réussi les essais :
- Dérouiller et sabler la surface externe de la cuve, puis appliquer une couche d'apprêt et des couches de finition (peinture antirouille et anticorrosion) pour améliorer la résistance aux intempéries.
- Vérifier l'étanchéité de toutes les brides, vannes et zones d'étanchéité pour prévenir les fuites d'huile.
- Nettoyage final, application de la plaque signalétique, du cadre de la plaque signalétique et du certificat de conformité.
Étape 11 : Emballage et expédition
Après l'inspection finale, le transformateur est rempli d'huile de qualité transport (ou la partie active est expédiée sous azote ou sous vide), suivi de :
- Emballage anti-humidité, anti-choc et anti-basculement.
- Configuration de transport fixe pour empêcher le déplacement de la partie active pendant le transit.
- Documentation d'accompagnement (rapport d'essai, manuel d'instructions, certificat, garantie).
5. Contrôle qualité et problèmes courants
Tout au long du processus, plusieurs points de contrôle qualité méritent une attention particulière :
- Contrôle des pertes dans le circuit magnétique : Les bavures en acier au silicium ou une compacité d'empilage insuffisante augmentent les pertes à vide et le bruit.
- Contrôle de l'isolation des enroulements : Une tension d'enroulement inégale ou un enroulement d'isolation incomplet peuvent concentrer l'intensité du champ local.
- Contrôle du séchage/déshydratation : Ceci est fondamental pour la durée de vie de l'isolation ; un séchage incomplet jette les bases d'une défaillance de l'isolation.
- Contrôle du vide lors du remplissage d'huile : Un vide insuffisant laisse une teneur élevée en gaz dans l'huile, accélérant la dégradation de l'huile et induisant des décharges partielles.
- Contrôle de l'étanchéité : Toute fuite d'huile affecte le niveau d'huile, la dissipation thermique et l'isolation, et doit être éliminée avant l'expédition.
Les défauts de processus courants sont souvent initiés dans les opérations en amont. La production à grande échelle s'appuie donc sur un système de contrôle qualité à trois niveaux comprenant l'inspection du premier article + l'inspection de patrouille en cours de processus + l'inspection finale complète, soutenu par des fiches de processus traçables, garantissant que chaque produit peut être retracé jusqu'aux lots de matières premières et aux paramètres clés du processus.
6. Tendances du développement des processus
À mesure que la technologie progresse, le processus de fabrication des transformateurs immergés dans l'huile continue d'évoluer :
- Fabrication intelligente et automatisation : Les machines d'empilage automatiques, les machines de bobinage automatiques, la logistique AGV et les systèmes d'exécution de la fabrication MES sont largement utilisés pour améliorer la cohérence et la traçabilité.
- Matériaux écologiques : Promotion de l'huile isolante biodégradable (par exemple, l'huile végétale), de l'acier au silicium de haute qualité à faibles pertes (par exemple, l'acier à grains orientés) et du papier isolant de classe thermique supérieure.
- Technologie de séchage sous vide améliorée : Passage du simple séchage à l'air chaud au séchage rotatif à tambour et au séchage sous vide étagé à plusieurs étapes pour réduire davantage la teneur en humidité.
- Tests numériques et surveillance en ligne : Combinaison des données de tests en usine avec la surveillance en ligne en service pour réaliser la gestion du cycle de vie complet des transformateurs.
7. Conclusion
La fabrication d'un transformateur immergé dans l'huile est un effort d'ingénierie système impliquant plusieurs disciplines telles que la science des matériaux, l'électromagnétisme, le transfert de chaleur et la technologie d'isolation. Des empilements de noyau et du bobinage des bobines au séchage de la partie active et au remplissage d'huile sous vide, et enfin à l'assemblage final et aux tests, chaque opération est interdépendante et mutuellement contraignante. Comprendre ce diagramme de flux de processus n'est pas seulement essentiel pour que les fabricants atteignent une haute qualité, une haute efficacité et un faible coût, mais constitue également une base importante pour les professionnels de l'électricité afin de comprendre les principes de fonctionnement des transformateurs et les éléments essentiels de la maintenance.
J'espère que cet article vous donnera une compréhension systématique et claire du parcours complet d'un transformateur immergé dans l'huile, « des matières premières au produit conforme ». Si vous souhaitez des paramètres plus détaillés ou des exigences de processus pour une opération spécifique, n'hésitez pas à explorer davantage.
Contactez-nous :
Édité à partir de : Dyson

 Connexion