1. Giriş
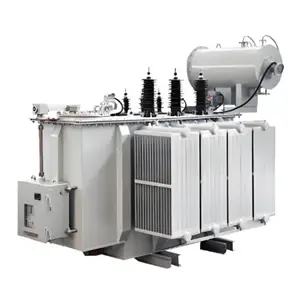
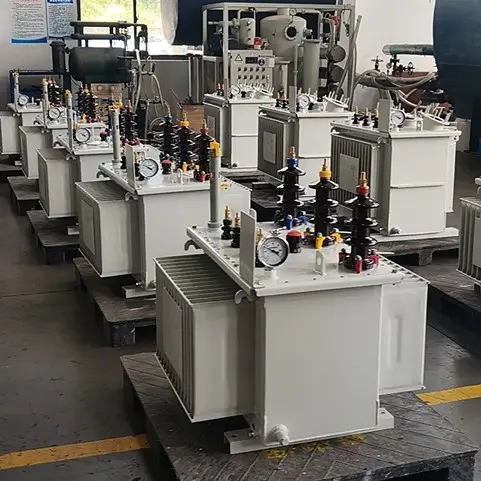
Transformatör, herhangi bir elektrik güç sisteminin vazgeçilmez bir temel bileşenidir ve yağlı tip transformatör en yaygın kullanılan ve en köklü türdür. Hem elektriksel yalıtım hem de ısı dağıtımı sağlamak için yalıtım yağı kullanır; büyük kapasite, kararlı performans ve nispeten düşük maliyet sunar. Güç iletim ve dağıtımında, endüstriyel uygulamalarda ve büyük güç tesislerinde yaygın olarak kullanılmaktadır.
Üreticiler için net bir süreç akış şeması, yalnızca üretimi organize etmek ve atölyedeki iş istasyonlarını düzenlemek için bir temel olmakla kalmaz, aynı zamanda tutarlı ürün kalitesini sağlamak, kalite sorunlarını izlemek ve standartlaştırılmış üretime ulaşmak için de anahtar bir belgedir. Bu makale, yağlı tip transformatörün eksiksiz üretim sürecini sistematik bir şekilde tanıtarak okuyucuların nitelikli bir ünitenin bir yığın hammaddeden nasıl kademeli olarak "doğduğunu" anlamalarına yardımcı olmaktadır.
2. Yağlı Tip Transformatörün Temel Yapısı
Süreç akışını tartışmadan önce, yağlı tip transformatörün ana bileşenlerini anlamak faydalı olacaktır, çünkü tüm süreç bu parçaların imalatı ve montajı etrafında şekillenmektedir.
Tipik bir yağlı tip transformatör esas olarak aşağıdaki parçalardan oluşur:
| Bileşen |
İşlev |
| Nüve |
Silikon çelik saclardan lamine edilmiş veya sarılmış manyetik devre |
| Sargılar (bobinler) |
Yüksek gerilim ve alçak gerilim sargılarına ayrılmış elektrik devresi |
| Yalıtım yapısı |
Sargıdan sargıya, katmandan katmana, bölümden bölüme ve toprak yalıtımı |
| Tank ve aksesuarlar |
Tank gövdesi, radyatörler ve genleşme tankı (yağ deposu) dahil olmak üzere aktif kısmı ve yalıtım yağını içerir |
| Kademe değiştirici |
Gerilim seviyesini ayarlar |
| Buşingler |
Yüksek gerilim/alçak gerilim iletkenlerini dışarı çıkarır |
| Yalıtım yağı |
Yalıtım ve ısı dağıtımı olmak üzere çift işlev görür |
| Koruma ve izleme cihazları |
Gaz rölesi, termometreler, basınç tahliye valfi vb. |
Tüm süreç iki ana hat boyunca özetlenebilir: biri komponent üretimidir (nüve, sargı ve diğer alt montajlar), diğeri ise son montaj ve testtir (aktif aksam montajı, kurutma, yağ doldurma, test ve sevkiyat).
3. Genel Süreç Akışı — Genel Bakış
Anlaşılırlığı kolaylaştırmak amacıyla, yağlı tip bir transformatörün komple üretim süreci aşağıdaki ana aşamalara ayrılabilir:
Silisyum çeliği / bakır tel / yalıtım Malzeme tedariki
[Ham Madde Muayenesi] → [Nüve Üretimi] → [Sargı Üretimi] → [Aktif Aksam Montajı]
↑ ↓
Malzeme tedariki [Kurutma Prosesi]
↑ ↓
Silisyum çeliği / bakır tel / yalıtım [Aktif Aksamın Kazana Yerleştirilmesi]
↓
[Yağ Doldurma & Vakum İşlemi]
↓
[Son Montaj (aksesuarlar)]
↓
[Tip/Rutin Test & Muayene]
↓
[Boyama / Paketleme / Sevkiyat]
"Tamamen yağlı tip, beş temel adım" perspektifinden bakıldığında, akış şeması aşağıda tek tek açıklanan on üç temel işleme ayrılabilir.
4. Ana Prosesin Detaylı Açıklaması
Adım 1: Ham Madde Muayenesi ve Hazırlık
Herhangi bir yüksek kaliteli transformatör, sıkı ham madde kontrolü ile başlar.
- Silisyum çeliği sac levhalar: Tane yönlü silisyum çeliği, nüve manyetik devresinin temelidir. Silisyum içeriği, tane yönelimi, manyetik indüksiyon, spesifik demir kaybı ve kalınlık toleransı doğrulanmalıdır. Yalnızca nitelikli sac levhalar düşük nüve kaybını ve düşük yüksüz akımı garanti edebilir.
- Manyetik teller: Mine kaplı yuvarlak bakır tel, kağıt sargılı dikdörtgen bakır tel ve transpoze iletkenleri içerir. Çalışma sırasında sarım-sarım kısa devrelerini önlemek için direnç, yalıtım kalınlığı, dielektrik dayanımı ve süreklilik kontrol edilmelidir.
- Yalıtım malzemeleri: Yalıtım kağıdı, prespan, NOMEX kağıdı, lamine ahşap ve ara parça şeritleri dielektrik dayanımı, mekanik dayanım ve nem emilimi açısından kontrol edilmelidir. Nemli veya kirlenmiş yalıtım, transformatörün yalıtım ömrünü doğrudan kısaltacaktır.
- Yalıtkan yağ: Gelen yağ; asit değeri, nem içeriği, dielektrik kayıp faktörü, delinme gerilimi ve gaz içeriği açısından test edilmelidir. Üretim hattına yalnızca nitelikli yağ alınmasına izin verilir.
Adım 2: Nüve Üretimi
Nüve, transformatörün manyetik devresidir; kalitesi doğrudan yüksüz kayıpları ve gürültü seviyelerini belirler.
- Dilme ve kesme: Silisyum çeliğinin tam bobosunu, haddelenme yönü boyunca gerekli genişlikte şeritler halinde dilin, ardından gerekli uzunlukta parçalar halinde kesin, delikler açın ve kenarları pahlayın. Kesilmiş kenarlar çapaksız olmalıdır, aksi takdirde katmanlar arası kısa devreler ısınmaya ve aşırı kayıplara neden olacaktır.
- İstifleme: Nüve sac levhalarını tasarım katmanlarına ve desenine göre (örneğin, kademeli eklemler, dört kademeli veya gönye eklemler) tek tek üst üste koyun. İstifleme sırasında sac levha sayısı, sıkılık ve düzlük sıkı bir şekilde kontrol edilmelidir.
- Sıkıştırma ve sabitleme: Nüveyi bütünlük içinde tutmak ve gevşemeyi önlemek için üstü birleştirilmiş nüveyi kelepçe plakaları (üst/alt kelepçeler) ve gergi çubukları kullanarak presleyin ve sabitleyin.
- Çapak alma ve muayene: Nüvenin çapaklarını alın, ardından nüve kaybını ölçmek için ilk bir yüksüz test yapın; kayıp sınırı aşarsa yeniden işleme tabi tutun.
Adım 3: Bobin (Sargı) Üretimi
Sargılar, transformatörün elektrik devresidir ve alçak gerilim (AG) ve yüksek gerilim (YG) sargıları olarak ikiye ayrılır. Üretim süreci doğrudan empedansı, kayıpları ve yalıtım performansını belirler.
- Sarma: Sarma makineleri kullanarak, tasarlanan sarım sayısı ve katmanlarına göre manyetik teli yalıtım silindirinin etrafına (veya doğrudan nüve bacağına) sarın. Bobinin sıkı ve boyutsal olarak doğru olmasını sağlamak için sabit gerilim uygulanmalıdır.
- Yalıtım sargısı: Sarma işlemi sırasında katman yalıtımını ve tur yalıtımını eşzamanlı olarak yerleştirin ve ısı dağılımı için yağ dolaşımını sağlamak üzere aralıklı olarak ayırıcılar veya soğutma kanalları yerleştirin.
- Transpozisyon: Transpoze edilmiş iletkenler için, paralel iletkenler arasındaki akımı dengelemek ve dolaşım akımı kayıplarını azaltmak amacıyla sarma işlemi sırasında belirli aralıklarla transpozisyon yapın.
- Presleme ve şekillendirme: Sarma işleminden sonra, bobinin boyutlarının gereksinimleri karşılaması için kurutun, şekillendirin ve presleyin ve uç yalıtımını düzeltin.
- Bağlantı ucu kaynağı: YG/AG bağlantı uçlarını bobin kademelerine kaynaklayın veya cıvatalayın, bağlantı noktalarını yalıtımla sarın ve destekler üzerine sabitleyin.
Adım 4: Aktif Kısım Montajı
Aktif kısım; nüve, sargılar ve yalıtım yapısından oluşur.
- Nüve üzerine sarma: Önceden sarılmış AG ve YG bobinlerini nüve bacaklarına monte edin (sürece bağlı olarak nüve önce monte edilip bobinler geçirilebilir veya nüve daha sonra istiflenebilir), bobin seviyeleri arasına yalıtım silindirleri, uç yalıtım halkaları ve ayırıcılar yerleştirin.
- Üst boyunduruk laminasyonu (manyetik devrenin kapatılması): Sargıları sıkıştırdıktan sonra, üst boyunduruk laminasyonlarını yerleştirin, manyetik devreyi kapatın ve presleyin.
- Yalıtım ve sabitleme: Tüm yalıtım parçalarını (yalıtım açı halkaları, elektrostatik kalkanlar, bağlantı ucu yalıtım destekleri vb.) monte edin ve taşıma ile işletme sırasında gevşemeyi önlemek için yalıtım cıvataları ve kelepçeleri kullanarak aktif kısmı sıkıca presleyin.
- Bağlantı ucu bağlantısı: Bobin bağlantı uçlarını bağlantı şemasına (örneğin, Y veya Δ) göre doğru şekilde bağlayın ve kademe değiştirici için kademe bağlantı uçlarını ayırın.
Adım 5: Kurutma İşlemi
Bu, transformatör ömrünü etkileyen en kritik adımlardan biridir. Yalıtım malzemeleri (kağıt, prespan, ahşap) güçlü polar özelliklere sahiptir ve nemi kolayca emer. Nem içeriği çok yüksekse, yalıtım performansı keskin bir şekilde düşer ve bu da kısmi deşarja ve yalıtım delinmesine neden olabilir.
- Vakumla kurutma: Aktif kısmı büyük bir vakum kurutma kabına yerleştirin, önce nemi uzaklaştırmak için ısı uygulayın (sıcak hava veya buharla ısıtma), ardından suyun kaynama noktasını düşürmek ve nemin buharlaşmasını hızlandırmak için vakum çekin.
- Kontrol hedefleri: Kurutma işleminden sonra, yalıtım kağıdının nem içeriğini ölçün; genellikle %0,5'in altına düşürülmesi gerekir ve yalıtım direncinin belirtilen değere ulaşması sağlanır.
- Yalıtım malzemesini yaşlandırabileceği ve kırılganlaştırabileceği için ani sıcaklık artışını önlemek adına ısıtma hızı kesinlikle kontrol edilmelidir.
Adım 6: Aktif Kısmın Kazana Yerleştirilmesi
Kurutulmuş ve soğutulmuş aktif kısmı temizlenmiş ve kontrol edilmiş bir kazana kaldırın:
- Kazanın iç duvarı korozyon önleyici yalıtım boyası ile kaplanır ve aktif kısım taban blokları ile konumlandırma aparatları tabana yerleştirilir.
- Aktif kısmı kazana düzgün bir şekilde indirin, bobin bağlantı uçlarını kazan kapağındaki buşing açıklıklarıyla hizalayın.
- Kademe değiştirici çalışma mekanizmasını ve bağlantı ucu sabitleyicilerini monte edip sabitleyin ve aktif kısmı kazanın merkezine ayarlayın.
- Aktif kısım ile kazan arasındaki elektriksel ve yalıtım açıklıklarını doğrulayın.
Adım 7: Vakumla Yağ Doldurma
Yağ doldurma işlemi vakum işlemi ile birleştirilmelidir; aksi takdirde hava ve nem yağın içinde hapsolur ve bu da dielektrik dayanımını ve hizmet ömrünü ciddi şekilde etkiler.
- Tahliye: Aktif kısımda hapsolmuş artık nemi ve gazı daha da uzaklaştırmak ve doldurma sırasında hava hapsolmasını önlemek için kazanda vakum çekin.
- Vakumla yağ doldurma: Vakum altında, filtrelenmiş, gazı alınmış ve suyu arındırılmış uygun nitelikteki yalıtım yağını kazanın altından yavaşça enjekte edin ve yağın yerçekimi ile tüm yalıtım boşluklarını doldurmasına izin verin.
- Dinlendirme ve gazını alma: Doldurma işleminden sonra, artık gazın yükselip kaçabilmesi için vakumu koruyun veya ünitenin bir süre dinlenmeye bırakın.
- İşlem boyunca, yağ nemi, gaz içeriği ve partikül sayısını çevrimiçi olarak izleyin.
Adım 8: Son Montaj (Aksesuarların Kurulması)
Aktif kısma yağ doldurulduktan ve ön sızdırmazlık işlemi yapıldıktan sonra, harici aksesuar kurulumu "çıplak transformatörü" eksiksiz, işlevsel bir üniteye dönüştürür:
- Genleşme kabını (yağ deposu) monte edin: sıcaklıkla birlikte değişen yağ hacmini telafi eder ve yağı havadan izole etmek ve yağın yaşlanmasını yavaşlatmak için bir körük veya diyafram barındırır.
- Radyatörleri (soğutucuları)/fanları monte edin: doğal yağ dolaşımı veya zorlanmış yağ dolaşımı yoluyla ısı dağıtım alanı sağlar.
- YV/AV izolatör burçlarını monte edin: yeterli sünme mesafesini sağlarken iletkenleri tanktan dışarı çıkarır.
- Kademe değiştiricileri monte edin: hem yük altında hem de devre dışı tipleri, çalışma mekanizmalarıyla tank duvarına monte edilir.
- Gövde koruma cihazlarını monte edin: gaz (Buchholz) rölesi, termometreler (yağ/sargı sıcaklığı), basınç tahliye valfi, yağ seviyesi göstergesi ve nefeslik (kurutucu nefeslik).
- Dış iletkenleri ve bara sistemlerini bağlayın.
Adım 9: Fabrika Testi ve Denetimi
Tamamen monte edilen transformatör, sevkiyattan önce zorlu testlerden geçmelidir. Testler rutin testler ve tip testleri olarak ikiye ayrılır:
Rutin testler (her birim üzerinde yapılır)
- Sargı yalıtım direnci ve emilim oranı: yalıtım nemini tespit eder.
- Dış uygulanan gerilim testi (izolatör burçlu sargı): toprak yalıtım dayanımını doğrular.
- İndüklenmiş aşırı gerilim testi: sarımdan sarıma ve katman yalıtım dayanımını doğrular.
- Yüksüz çalışma testi: yüksüz kayıp ve yüksüz akımı ölçerek nüve kalitesini doğrular.
- Yüklü (kısa devre) testi: yüklü kaybı ve empedans gerilimini ölçerek sargı direnç kayıplarını ve geometrisini doğrular.
- DC direnç ölçümü: sargı bağlantılarını ve kademe değiştirici kontak kalitesini doğrular.
- Yalıtkan yağ testleri: delinme gerilimi, kayıp faktörü, nem vb.
Tip testleri (yeni ürünler veya önemli partiler için)
- Sıcaklık artışı testi, yıldırım darbe testi, anahtarlama darbe testi, kısa devreye dayanım testi, gürültü testi vb.
Adım 10: Boyama ve Son Denetim
Bazı transformatörler testleri geçtikten sonra son yüzey işlemi gerektirir:
- Harici tank yüzeyini pasından arındırın ve kumlayın, ardından geliştirilmiş hava direnci için astar ve son katları (pas önleyici ve korozyon önleyici boya) uygulayın.
- Yağ sızıntısını önlemek için tüm flanşların, vanaların ve sızdırmazlık alanlarının sızdırmazlığını kontrol edin.
- Son temizlik, etiket plakası, isimlik çerçevesi ve uygunluk sertifikasının uygulanması.
Adım 11: Paketleme ve Sevkiyat
Son denetimden sonra, transformatör taşıma sınıfı yağ ile doldurulur (veya aktif kısım azot altında veya vakum altında sevk edilir), ardından şunlar yapılır:
- Neme dayanıklı, darbelere dayanıklı, devrilmeye karşı korumalı paketleme.
- Aktif kısmın taşıma sırasında kaymasını önlemek için sabitlenmiş taşıma konfigürasyonu.
- Eşlik eden belgeler (test raporu, kullanım kılavuzu, sertifika, garanti).
5. Kalite Kontrolü ve Yaygın Sorunlar
Süreç boyunca, birkaç kalite kontrol noktası özel ilgiyi hak etmektedir:
- Nüve kaybı kontrolü: Silisyum çeliği çapakları veya yetersiz istifleme sıkılığı yüksüz kayıpları ve gürültüyü artırır.
- Sargı yalıtım kontrolü: Dengesiz sargı gerginliği veya eksik yalıtım sargısı yerel alan yoğunluğunu yoğunlaştırabilir.
- Kurutma/susuzlandırma kontrolü: Bu, yalıtım ömrü için temeldir; eksik kurutma, yalıtım arızasının tohumlarını atar.
- Yağ doldurma sırasında vakum kontrolü: Yetersiz vakum, yağda yüksek gaz içeriği bırakarak yağın bozulmasını hızlandırır ve kısmi deşarjı tetikler.
- Sızdırmazlık kontrolü: Herhangi bir yağ sızıntısı yağ seviyesini, ısı dağıtımını ve yalıtımı etkiler ve sevkiyattan önce ortadan kaldırılmalıdır.
Yaygın süreç kusurları genellikle yukarı akış operasyonlarında ortaya çıkar. Bu nedenle büyük ölçekli üretim, izlenebilir süreç kartlarıyla desteklenen ilk numune denetimi + süreç içi devriye denetimi + son tam denetim olmak üzere üç aşamalı bir kalite kontrol sistemine dayanır ve her ürünün hammadde partilerine ve temel süreç parametrelerine kadar izlenebilmesini sağlar.
6. Süreç Geliştirme Trendleri
Teknoloji ilerledikçe, yağlı transformatörlerin üretim süreci gelişmeye devam etmektedir:
- Akıllı üretim ve otomasyon: Tutarlılığı ve izlenebilirliği artırmak için otomatik istif makineleri, otomatik sargı makineleri, AGV lojistiği ve MES üretim yürütme sistemleri yaygın olarak kullanılmaktadır.
- Çevre dostu malzemeler: Biyobozunur yalıtkan yağların (örn. bitkisel yağ), düşük kayıplı yüksek kaliteli silisyum çeliğin (örn. tane yönlü çelik) ve daha yüksek termal sınıf yalıtkan kağıdın teşvik edilmesi.
- Geliştirilmiş vakum kurutma teknolojisi: Nem içeriğini daha da azaltmak için basit sıcak hava kurutmadan tamburlu döner kurutma ve çok kademeli kademeli vakum kurutmaya geçiş.
- Dijital test ve çevrimiçi izleme: Transformatörün tam yaşam döngüsü yönetimini sağlamak için fabrika test verilerinin hizmet içi çevrimiçi izleme ile birleştirilmesi.
7. Sonuç
Yağlı transformatör üretimi, malzeme bilimi, elektromanyetizma, ısı transferi ve yalıtkanlık teknolojisi gibi birden fazla disiplini içeren bir sistem mühendisliği çabasıdır. Nüve saclarından ve sargı sarımından aktif aksam kurutmasına ve vakumla yağ doldurmaya ve nihayetinde son montaj ve testlere kadar her işlem birbiriyle bağlantılı ve karşılıklı olarak kısıtlayıcıdır. Bu süreç akış şemasını anlamak, üreticilerin yüksek kalite, yüksek verimlilik ve düşük maliyet elde etmesi için gerekli olmanın yanı sıra, elektrik profesyonellerinin transformatör çalışma prensiplerini ve bakım esaslarını anlamaları için de önemli bir temeldir.
Umarım bu makale, yağlı bir transformatörün "ham maddelerden nitelikli bir ürüne" giden tam yolculuğu hakkında size sistematik ve net bir anlayış sağlar. Herhangi bir özel işlem için daha ayrıntılı parametreler veya süreç gereksinimleri isterseniz, lütfen daha fazlasını keşfetmekten çekinmeyin.
Bize ulaşın:
Düzenleme Kaynağı: Dyson

 Giriş