1. Введение
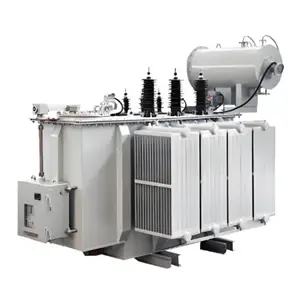
Трансформатор является незаменимым основным компонентом любой электроэнергетической системы, а маслонаполненный трансформатор — наиболее широко используемым и давно зарекомендовавшим себя типом. В нем используется изоляционное масло для обеспечения как электрической изоляции, так и отвода тепла, что обеспечивает большую мощность, стабильную работу и относительно низкую стоимость. Он широко применяется в передаче и распределении электроэнергии, в промышленных приложениях и на крупных энергетических объектах.
Для производителей четкая технологическая схема является не только основой для организации производства и размещения рабочих мест в цехе, но и ключевым документом для обеспечения стабильного качества продукции, отслеживания проблем с качеством и достижения стандартизированного производства. В данной статье систематически описывается полный производственный процесс маслонаполненного трансформатора, помогая читателям понять, как из груды сырья постепенно «рождается» качественное изделие.
2. Базовая конструкция маслонаполненного трансформатора
Прежде чем обсуждать технологический процесс, полезно ознакомиться с основными компонентами маслонаполненного трансформатора, поскольку весь процесс вращается вокруг производства и сборки этих деталей.
Типичный маслонаполненный трансформатор состоит в основном из следующих частей:
| Компонент |
Функция |
| Магнитопровод |
Магнитная цепь, собранная из шихтованных или намотанных пластин электротехнической стали |
| Обмотки (катушки) |
Электрическая цепь, разделенная на обмотки высокого и низкого напряжения |
| Изоляционная конструкция |
Межвитковая, межслоевая, межсекционная изоляция и изоляция на землю |
| Бак и принадлежности |
Содержит активную часть и изоляционное масло, включая корпус бака, радиаторы и расширитель (маслорасширитель) |
| Переключатель ответвлений |
Регулирует уровень напряжения |
| Вводы |
Обеспечивают вывод токоведущих частей высокого и низкого напряжения |
| Изоляционное масло |
Выполняет двойную функцию изоляции и теплоотвода |
| Устройства защиты и контроля |
Газовое реле, термометры, предохранительный клапан и т.д. |
Весь процесс можно разделить на два основных направления: первое — производство компонентов (магнитопровод, обмотки и другие сборочные единицы), а второе — окончательная сборка и испытания (сборка активной части, сушка, заливка маслом, испытания и отгрузка).
3. Общий технологический процесс — Обзор
Для удобства понимания полный производственный процесс маслонаполненного трансформатора можно разделить на следующие основные этапы:
Электротехническая сталь / медный провод / изоляция Снабжение материалами
[Входной контроль сырья] → [Изготовление магнитопровода] → [Изготовление обмоток] → [Сборка активной части]
↑ ↓
Снабжение материалами [Процесс сушки]
↑ ↓
Электротехническая сталь / медный провод / изоляция [Установка активной части в бак]
↓
[Заливка маслом и вакуумная обработка]
↓
[Окончательная сборка (комплектующие)]
↓
[Типовые/приемочные испытания и контроль]
↓
[Окраска / Упаковка / Отгрузка]
С точки зрения концепции «полностью маслонаполненный, пять основных этапов», блок-схему можно разбить на тринадцать ключевых операций, которые подробно описаны ниже.
4. Подробное описание основного технологического процесса
Этап 1: Входной контроль и подготовка сырья
Производство любого высококачественного трансформатора начинается со строгого контроля сырья.
- Листы электротехнической стали: Анизотропная электротехническая сталь является основой магнитной системы магнитопровода. Необходимо проверить содержание кремния, ориентацию зерен, магнитную индукцию, удельные потери в стали и допуски по толщине. Только качественные листы могут обеспечить низкие потери в магнитопроводе и низкий ток холостого хода.
- Обмоточные провода: Включая эмальпровод круглого сечения, бумажно-изоляционный провод прямоугольного сечения и транспонированные проводники. Необходимо проверить сопротивление, толщину изоляции, электрическую прочность и непрерывность, чтобы предотвратить межвитковые замыкания во время эксплуатации.
- Изоляционные материалы: Изоляционная бумага, электрокартон, бумага NOMEX, слоистая древесина и дистанционные планки должны быть проверены на электрическую прочность, механическую прочность и влагопоглощение. Влажная или загрязненная изоляция напрямую сократит срок службы изоляции трансформатора.
- Изоляционное масло: Поступающее масло должно быть проверено на кислотное число, содержание влаги, тангенс угла диэлектрических потерь, напряжение пробоя и содержание газа. Только качественное масло допускается к использованию на производственной линии.
Этап 2: Изготовление магнитопровода
Магнитопровод является магнитной системой трансформатора; его качество напрямую определяет потери холостого хода и уровень шума.
- Продольная резка и рубка: Рулон электротехнической стали разрезается на ленты требуемой ширины вдоль направления прокатки, затем они рубятся на пластины требуемой длины с высечкой отверстий и снятием фасок. Кромки реза не должны иметь заусенцев, в противном случае межлистовые замыкания вызовут нагрев и чрезмерные потери.
- Шихтовка: Пластины магнитопровода шихтуются одна за другой в соответствии с проектными слоями и схемой (например, с чередованием стыков, четырехступенчатой или косостыковой схемой). Количество пластин, плотность и плоскостность должны строго контролироваться в процессе сборки.
- Прессование и стяжка: Собранный магнитопровод прессуется и фиксируется с помощью нажимных плит (верхних/нижних ярмовых балок) и стяжных шпилек, чтобы обеспечить монолитность магнитопровода и исключить его ослабление.
- Удаление заусенцев и контроль: С магнитопровода удаляются заусенцы, затем проводится предварительное испытание на холостом ходу для измерения потерь в магнитопроводе; при превышении допустимого уровня потерь магнитопровод направляется на доработку.
Этап 3: Изготовление катушек (обмоток)
Обмотки являются электрической цепью трансформатора и делятся на обмотки низкого напряжения (НН) и высокого напряжения (ВН). Технологический процесс напрямую определяет полное сопротивление, потери и изоляционные характеристики.
- Намотка: Используйте намоточные станки для намотки обмоточного провода на изоляционный цилиндр (или непосредственно на стержень магнитопровода) в соответствии с расчетным числом витков и слоев. Необходимо поддерживать постоянное натяжение, чтобы обеспечить плотность намотки и точность размеров катушки.
- Изолирование: В процессе намотки одновременно укладывайте межслоевую и межвитковую изоляцию, а через определенные промежутки устанавливайте прокладки или охлаждающие каналы для обеспечения циркуляции масла и отвода тепла.
- Транспозиция: Для транспонированных проводников выполняйте транспозицию через заданные интервалы в процессе намотки, чтобы уравнять токи в параллельных проводниках и снизить потери от циркуляционных токов.
- Прессование и формовка: После намотки высушите, отформируйте и спрессуйте катушку, чтобы ее размеры соответствовали требованиям, и обрежьте торцевую изоляцию.
- Приварка выводов: Приварите или приболтите выводы ВН/НН к отводам катушек, изолируйте места соединений и закрепите их на опорах.
Этап 4: Сборка активной части
Активная часть состоит из магнитопровода, обмоток и изоляционной конструкции.
- Надевание обмоток на магнитопровод: Соберите уже намотанные катушки НН и ВН на стержни магнитопровода (магнитопровод может быть собран заранее с последующим надеванием катушек, или же собираться после намотки, в зависимости от технологического процесса), устанавливая изоляционные цилиндры, торцевые изоляционные кольца и прокладки между уровнями катушек.
- Сборка верхней ярмовой шихтовки (замыкание магнитопровода): После прессования обмоток вставьте пластины верхней ярмовой шихтовки, замкните и спрессуйте магнитопровод.
- Изолирование и крепление: Установите все детали изоляции (изоляционные угловые кольца, электростатические экраны, опоры изоляции выводов и т.д.) и надежно закрепите активную часть с помощью изоляционных болтов и стяжек, чтобы предотвратить ее расшатывание при транспортировке и эксплуатации.
- Соединение выводов: Правильно соедините выводы катушек в соответствии со схемой соединения (например, Y или Δ), при этом оставьте ответвления для переключателя ответвлений.
Этап 5: Процесс сушки
Это один из наиболее критических этапов, влияющих на срок службы трансформатора. Изоляционные материалы (бумага, электрокартон, дерево) обладают сильной полярностью и легко впитывают влагу. Если содержание влаги слишком высокое, изоляционные характеристики резко снижаются, что может привести к частичным разрядам и пробою изоляции.
- Вакуумная сушка: Поместите активную часть в большую вакуумную сушильную камеру, сначала подавая тепло (нагрев горячим воздухом или паром) для удаления влаги, затем создавая вакуум для снижения температуры кипения воды и ускорения испарения влаги.
- Контрольные показатели: После сушки измерьте содержание влаги в изоляционной бумаге, которое, как правило, должно быть снижено до менее 0,5%, при этом сопротивление изоляции должно достичь заданного значения.
- Скорость нагрева должна строго контролироваться, чтобы избежать резкого повышения температуры, которое может привести к старению и охрупчиванию изоляционного материала.
Этап 6: Установка активной части в бак
Поднимите высушенную и охлажденную активную часть и опустите ее в очищенный и проинспектированный бак:
- Внутренняя стенка бака покрыта антикоррозийной изоляционной краской, а на дне установлены опорные колодки и позиционирующие приспособления активной части.
- Плавно опустите активную часть в бак, совместив выводы катушек с отверстиями для вводов в крышке бака.
- Установите и закрепите привод переключателя ответвлений и крепления выводов, и отцентрируйте активную часть в баке.
- Проверьте электрические и изоляционные зазоры между активной частью и баком.
Этап 7: Вакуумная заливка маслом
Заливка масла должна выполняться в сочетании с вакуумной обработкой; в противном случае воздух и влага попадут в масло, что серьезно снизит электрическую прочность и срок службы.
- Вакуумирование: Создайте вакуум в баке для дальнейшего удаления остаточной влаги и газов, захваченных в активной части, а также для предотвращения попадания воздуха при заливке.
- Вакуумная заливка маслом: В условиях вакуума медленно подавайте отфильтрованное, дегазированное и обезвоженное кондиционное изоляционное масло снизу бака, позволяя маслу заполнить все изоляционные зазоры под действием силы тяжести.
- Отстой и дегазация: После заливки поддерживайте вакуум или оставьте агрегат на отстой на определенное время, чтобы остаточный газ мог подняться и выйти.
- На протяжении всего процесса контролируйте в режиме онлайн влажность масла, содержание газов и количество частиц.
Этап 8: Окончательная сборка (Установка принадлежностей)
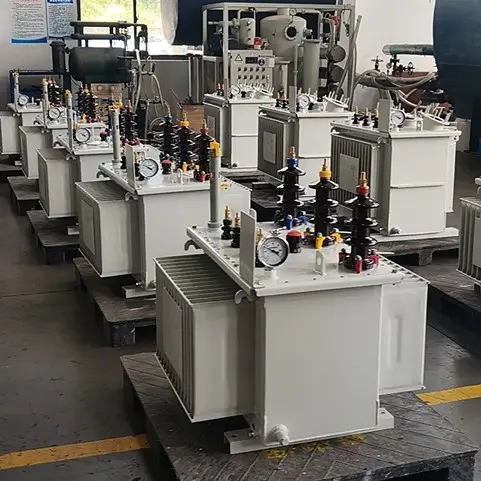
После заливки активной части маслом и ее предварительной герметизации, установка внешних принадлежностей превращает «голый трансформатор» в полностью укомплектованное и функциональное устройство:
- Установите расширитель (масляный бак): компенсирует изменение объема масла в зависимости от температуры и содержит мембрану или диафрагму для изоляции масла от воздуха и замедления старения масла.
- Установите радиаторы (охладители)/вентиляторы: обеспечивают площадь рассеивания тепла за счет естественной или принудительной циркуляции масла.
- Установите вводы ВН/НН: выводят токоведущие части из бака, обеспечивая достаточное расстояние утечки.
- Установите переключатели ответвлений: как под нагрузкой, так и без возбуждения, монтируемые на стенке бака с приводами.
- Установите устройства защиты корпуса: газовое (реле Бухгольца) реле, термометры (температура масла/обмотки), предохранительный клапан, указатель уровня масла и сапун (осушительный сапун).
- Подключите внешние выводы и сборные шины.
Этап 9: Заводские испытания и контроль
Полностью собранный трансформатор должен пройти строгие испытания перед отгрузкой. Испытания делятся на приемо-сдаточные и типовые:
Приемо-сдаточные испытания (проводятся для каждого изделия)
- Сопротивление изоляции обмоток и коэффициент абсорбции: выявляет увлажнение изоляции.
- Испытание внешним приложенным напряжением (обмотка с вводами): проверяет прочность изоляции относительно земли.
- Испытание индуцированным перенапряжением: проверяет прочность межвитковой и межслоевой изоляции.
- Испытание на холостом ходу: измеряет потери и ток холостого хода, проверяя качество магнитопровода.
- Испытание на нагрузку (короткое замыкание): измеряет потери нагрузки и напряжение короткого замыкания, проверяя потери сопротивления обмоток и их геометрию.
- Измерение сопротивления постоянному току: проверяет соединения обмоток и качество контактов переключателя ответвлений.
- Испытания изоляционного масла: напряжение пробоя, тангенс угла диэлектрических потерь, влажность и т.д.
Типовые испытания (для новых изделий или важных партий)
- Испытание на нагрев, испытание грозовым импульсом, испытание коммутационным импульсом, испытание на стойкость к токам короткого замыкания, испытание на шум и т.д.
Этап 10: Окраска и окончательный контроль
Некоторые трансформаторы требуют окончательной обработки поверхности после прохождения испытаний:
- Удалите ржавчину и выполните пескоструйную обработку внешней поверхности бака, затем нанесите грунтовку и финишные покрытия (антикоррозийную и противокоррозионную краску) для повышения атмосферостойкости.
- Проверьте герметичность всех фланцев, клапанов и уплотнительных зон для предотвращения утечки масла.
- Окончательная очистка, нанесение таблички с техническими данными, рамки заводской таблички и сертификата соответствия.
Этап 11: Упаковка и отгрузка
После окончательного контроля трансформатор заполняется транспортным маслом (или активная часть отгружается в среде азота или вакуума), после чего выполняется:
- Влагостойкая, ударопрочная, предотвращающая опрокидывание упаковка.
- Фиксация транспортной конфигурации для предотвращения смещения активной части во время транспортировки.
- Сопроводительная документация (протокол испытаний, руководство по эксплуатации, сертификат, гарантия).
5. Контроль качества и типичные проблемы
На протяжении всего процесса несколько точек контроля качества заслуживают особого внимания:
- Контроль потерь в магнитопроводе: заусенцы на электротехнической стали или недостаточная плотность шихтовки повышают потери холостого хода и шум.
- Контроль изоляции обмоток: неравномерное натяжение при намотке или неполная изоляционная обмотка могут концентрировать локальную напряженность поля.
- Контроль сушки/обезвоживания: это фундаментально для срока службы изоляции; неполная сушка закладывает основы для пробоя изоляции.
- Контроль вакуума при заполнении маслом: недостаточный вакуум оставляет высокое содержание газа в масле, ускоряя его старение и вызывая частичные разряды.
- Контроль герметичности: любая утечка масла влияет на уровень масла, теплоотдачу и изоляцию, и должна быть устранена перед отгрузкой.
Типичные производственные дефекты часто закладываются на предыдущих этапах операций. Поэтому крупномасштабное производство опирается на трехуровневую систему контроля качества: контроль первого изделия + операционный контроль + окончательный сплошной контроль, поддерживаемую прослеживаемыми технологическими картами, что гарантирует возможность отслеживания каждого изделия до партий сырья и ключевых технологических параметров.
6. Тенденции развития технологических процессов
По мере развития технологий производственный процесс масляных трансформаторов продолжает совершенствоваться:
- Интеллектуальное производство и автоматизация: Автоматические укладочные машины, автоматические намоточные станки, логистика AGV и производственные исполнительные системы MES широко применяются для повышения стабильности и прослеживаемости.
- Экологически чистые материалы: Внедрение биоразлагаемого изоляционного масла (например, растительного масла), высококачественной кремнистой стали с низкими потерями (например, текстурированной стали) и изоляционной бумаги более высокого класса нагревостойкости.
- Модернизированная технология вакуумной сушки: Переход от простой сушки горячим воздухом к сушке во вращающемся барабане и многоступенчатой ступенчатой вакуумной сушке для дальнейшего снижения содержания влаги.
- Цифровое тестирование и онлайн-мониторинг: Интеграция данных заводских испытаний с онлайн-мониторингом в процессе эксплуатации для реализации управления полным жизненным циклом трансформатора.
7. Заключение
Производство маслонаполненного трансформатора представляет собой комплексную системную инженерную задачу, затрагивающую множество дисциплин, таких как материаловедение, электромагнетизм, теплопередача и технология изоляции. От шихтования магнитопровода и намотки катушек до сушки активной части и вакуумной заливки маслом, и, наконец, до окончательной сборки и испытаний, каждая операция взаимосвязана и взаимно обусловлена. Понимание этой блок-схемы технологического процесса необходимо не только производителям для достижения высокого качества, высокой эффективности и низких затрат, но и является важной основой для специалистов-электриков в понимании принципов работы трансформатора и основ технического обслуживания.
Надеемся, что эта статья даст вам систематическое и четкое понимание полного пути, который проходит маслонаполненный трансформатор «от сырья до готовой качественной продукции». Если вам требуются более подробные параметры или технологические требования для какой-либо конкретной операции, пожалуйста, не стесняйтесь изучать дальше.
Свяжитесь с нами:
Отредактировано из:Dyson

 Вход