1. Introdução
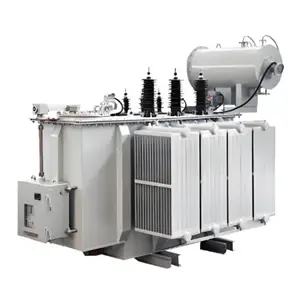
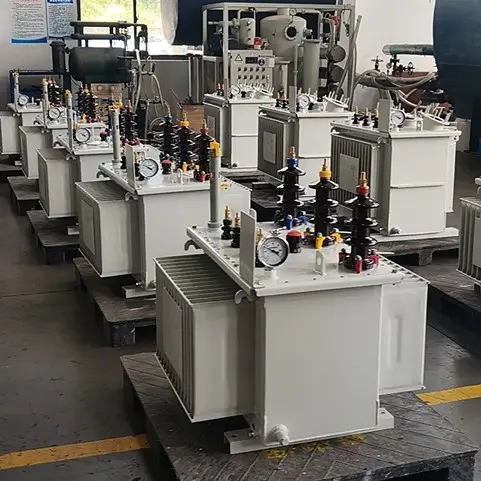
O transformador é um componente central indispensável de qualquer sistema de energia elétrica, e o transformador imerso em óleo é o tipo mais amplamente utilizado e mais consolidado. Ele utiliza óleo isolante para fornecer tanto isolamento elétrico quanto dissipação de calor, oferecendo grande capacidade, desempenho estável e custo relativamente baixo. É amplamente implantado em transmissão e distribuição de energia, aplicações industriais e grandes instalações de energia.
Para os fabricantes, um fluxograma de processo claro não é apenas a base para organizar a produção e dispor as estações de trabalho no chão de fábrica, mas também o documento fundamental para garantir a qualidade consistente do produto, rastrear problemas de qualidade e alcançar a produção padronizada. Este artigo introduz sistematicamente o processo completo de fabricação de um transformador imerso em óleo, ajudando os leitores a entender como uma unidade qualificada é gradualmente "concebida" a partir de uma pilha de matérias-primas.
2. Estrutura Básica de um Transformador Imerso em Óleo
Antes de discutir o fluxo do processo, é útil compreender os principais componentes de um transformador imerso em óleo, pois todo o processo gira em torno da fabricação e montagem dessas peças.
Um transformador imerso em óleo típico consiste principalmente nas seguintes partes:
| Componente |
Função |
| Núcleo |
O circuito magnético, laminado ou enrolado a partir de chapas de aço silício |
| Enrolamentos (bobinas) |
O circuito elétrico, dividido em enrolamentos de alta tensão e baixa tensão |
| Estrutura de isolamento |
Isolamento entre espiras, entre camadas, entre seções e para terra |
| Tanque e acessórios |
Contém a parte ativa e o óleo isolante, incluindo o corpo do tanque, radiadores e conservador (reservatório de óleo) |
| Comutador de derivações |
Ajusta o nível de tensão |
| Buchas |
Conduzem os terminais de alta/baixa tensão para o exterior |
| Óleo isolante |
Desempenha as funções duplas de isolamento e dissipação de calor |
| Dispositivos de proteção e monitoramento |
Relé de gás, termômetros, válvula de alívio de pressão, etc. |
Todo o processo pode ser resumido em duas linhas principais: uma é a fabricação de componentes (núcleo, bobina e outras submontagens) e a outra é a montagem final e testes (montagem da parte ativa, secagem, preenchimento com óleo, testes e envio).
3. Fluxo Geral do Processo — Visão Geral
Para facilitar o entendimento, o processo completo de fabricação de um transformador imerso em óleo pode ser dividido nas seguintes etapas principais:
Aço silício / fio de cobre / isolamento Fornecimento de material
[Inspeção de Matéria-Prima] → [Fabricação do Núcleo] → [Fabricação da Bobina] → [Montagem da Parte Ativa]
↑ ↓
Fornecimento de material [Processo de Secagem]
↑ ↓
Aço silício / fio de cobre / isolamento [Parte Ativa no Tanque]
↓
[Preenchimento com Óleo & Tratamento a Vácuo]
↓
[Montagem Final (acessórios)]
↓
[Testes de Tipo/Rotina & Inspeção]
↓
[Pintura / Embalagem / Envio]
Sob a perspectiva de "totalmente imerso em óleo, cinco etapas principais", o fluxograma pode ser dividido em treze operações-chave, descritas uma a uma abaixo.
4. Explicação Detalhada do Processo Principal
Etapa 1: Inspeção e Preparação de Matéria-Prima
Qualquer transformador de alta qualidade começa com um rigoroso controle de matéria-prima.
- Chapas de aço silício: O aço silício com grãos orientados é a base do circuito magnético do núcleo. Seu teor de silício, orientação dos grãos, indução magnética, perda específica de ferro e tolerância de espessura devem ser todos verificados. Apenas chapas qualificadas podem garantir baixa perda no núcleo e baixa corrente em vazio.
- Fios magnéticos: Incluem fio de cobre redondo esmaltado, fio de cobre retangular encapado com papel e condutores transpostos. A resistência, a espessura do isolamento, a rigidez dielétrica e a continuidade devem ser verificadas para evitar curtos-circuitos entre espiras durante a operação.
- Materiais de isolamento: Papel isolante, papelão prensado, papel NOMEX, madeira laminada e tiras espaçadoras devem ser verificados quanto à rigidez dielétrica, resistência mecânica e absorção de umidade. O isolamento úmido ou contaminado reduzirá diretamente a vida útil do isolamento do transformador.
- Óleo isolante: O óleo recebido deve ser testado quanto ao índice de acidez, teor de umidade, fator de dissipação dielétrica, tensão de ruptura e teor de gás. Apenas o óleo qualificado é permitido na linha de produção.
Etapa 2: Fabricação do Núcleo
O núcleo é o circuito magnético do transformador; sua qualidade determina diretamente as perdas em vazio e os níveis de ruído.
- Corte longitudinal e corte: Corte longitudinal da bobina inteira de aço silício em tiras da largura necessária ao longo da direção de laminação, em seguida, corte-as em pedaços do comprimento necessário, perfurando furos e chanfrando as bordas. As bordas cortadas devem estar livres de rebarbas, caso contrário, curtos-circuitos entre as laminações causarão aquecimento e perdas excessivas.
- Empilhamento: Empilhe as laminações do núcleo uma a uma de acordo com as camadas e o padrão de projeto (por exemplo, juntas escalonadas, quatro etapas ou juntas em esquadria). O número de laminações, a compactação e a planicidade devem ser rigorosamente controlados durante o empilhamento.
- Aperto e fixação: Pressione e fixe o núcleo empilhado usando placas de aperto (grampos superiores/inferiores) e tirantes para manter o núcleo íntegro e livre de folgas.
- Remoção de rebarbas e inspeção: Remova as rebarbas do núcleo e, em seguida, realize um teste inicial em vazio para medir a perda do núcleo; retrabalhe se a perda exceder o limite.
Etapa 3: Fabricação da Bobina (Enrolamento)
Os enrolamentos são o circuito elétrico do transformador, divididos em enrolamentos de baixa tensão (BT) e alta tensão (AT). O processo de fabricação determina diretamente a impedância, as perdas e o desempenho do isolamento.
- Enrolamento: Utilize máquinas de enrolamento para enrolar o fio esmaltado ao redor do cilindro de isolamento (ou diretamente na coluna do núcleo) de acordo com o número de espiras e camadas projetados. Uma tensão constante deve ser aplicada para garantir que a bobina esteja firme e dimensionalmente precisa.
- Envolvimento de isolamento: Coloque simultaneamente o isolamento de camada e o isolamento de espira durante o enrolamento, e insira espaçadores ou canais de resfriamento em intervalos para garantir a circulação de óleo para dissipação de calor.
- Transposição: Para condutores transpostos, realize a transposição em intervalos especificados durante o enrolamento para equilibrar a corrente entre os condutores paralelos e reduzir as perdas por corrente de circulação.
- Prensagem e conformação: Após o enrolamento, seque, molde e pressione a bobina para que suas dimensões atendam aos requisitos, e apare o isolamento das extremidades.
- Soldagem de conexões: Solde ou parafuse as conexões de AT/BT às derivações da bobina, envolva os pontos de conexão com isolamento e fixe-os nos suportes.
Etapa 4: Montagem da Parte Ativa
A parte ativa consiste no núcleo, enrolamentos e na estrutura de isolamento.
- Enrolamento no núcleo: Monte as bobinas de BT e AT já enroladas nas colunas do núcleo (o núcleo pode ser montado primeiro e as bobinas enfiadas, ou o núcleo empilhado posteriormente, dependendo do processo), instalando cilindros de isolamento, anéis de isolamento de extremidade e espaçadores entre os níveis das bobinas.
- Laminação do jugo superior (fechamento do circuito magnético): Após a fixação dos enrolamentos, insira as laminações do jugo superior, feche e pressione o circuito magnético.
- Isolamento e fixação: Instale todas as peças de isolamento (anéis angulares isolantes, blindagens eletrostáticas, suportes de isolamento de conexões, etc.), e pressione a parte ativa firmemente usando parafusos e grampos de isolamento para evitar o afrouxamento durante o transporte e a operação.
- Conexão das derivações: Conecte corretamente as derivações da bobina de acordo com o esquema de conexão (por exemplo, Y ou Δ), reservando as derivações de comutação para o comutador de derivações.
Etapa 5: Processo de Secagem
Esta é uma das etapas mais críticas que afetam a vida útil do transformador. Os materiais de isolamento (papel, papelão prensado, madeira) são fortemente polares e absorvem facilmente a umidade. Se o teor de umidade for muito alto, o desempenho do isolamento cai acentuadamente, podendo causar descarga parcial e ruptura do isolamento.
- Secagem a vácuo: Coloque a parte ativa em um grande recipiente de secagem a vácuo, aplicando primeiro calor (ar quente ou aquecimento a vapor) para eliminar a umidade, e em seguida aplicando vácuo para baixar o ponto de ebulição da água e acelerar a evaporação da umidade.
- Metas de controle: Após a secagem, meça o teor de umidade do papel de isolamento, tipicamente exigido que seja reduzido para abaixo de 0,5%, com a resistência de isolamento atingindo o valor especificado.
- A taxa de aquecimento deve ser estritamente controlada para evitar o aumento súbito de temperatura, o que pode envelhecer e tornar o material de isolamento quebradiço.
Etapa 6: Inserção da Parte Ativa no Tanque
Içe a parte ativa seca e resfriada para dentro de um tanque limpo e inspecionado:
- A parede interna do tanque é revestida com tinta isolante anticorrosiva, e os blocos de base da parte ativa e os dispositivos de posicionamento são colocados no fundo.
- Abaixe a parte ativa suavemente no tanque, alinhando as derivações da bobina com as aberturas das buchas na tampa do tanque.
- Instale e fixe o mecanismo de operação do comutador de derivações e os fixadores de derivações, e ajuste a parte ativa para o centro do tanque.
- Verifique as distâncias elétricas e de isolamento entre a parte ativa e o tanque.
Etapa 7: Enchimento de Óleo a Vácuo
O enchimento de óleo deve ser combinado com tratamento a vácuo; caso contrário, o ar e a umidade ficam presos no óleo, afetando severamente a rigidez dielétrica e a vida útil.
- Evacuação: Aplique vácuo no tanque para remover ainda mais a umidade residual e o gás presos na parte ativa, evitando simultaneamente o aprisionamento de ar durante o enchimento.
- Enchimento de óleo a vácuo: Sob vácuo, injete lentamente óleo isolante qualificado, filtrado, desgaseificado e desidratado a partir do fundo do tanque, permitindo que o óleo preencha todas as lacunas de isolamento por gravidade.
- Decantação e desgaseificação: Após o enchimento, mantenha o vácuo ou deixe a unidade em repouso por um período para que o gás residual possa subir e escapar.
- Durante todo o processo, monitore online a umidade do óleo, o teor de gás e a contagem de partículas.
Etapa 8: Montagem Final (Instalação de Acessórios)
Após a parte ativa ser preenchida com óleo e preliminarmente selada, a instalação de acessórios externos transforma um "transformador nu" em uma unidade completa e funcional:
- Instalar o conservador (reservatório de óleo): compensa as variações de volume do óleo com a temperatura e abriga uma bolsa ou diafragma para isolar o óleo do ar e retardar o envelhecimento do óleo.
- Instalar radiadores (resfriadores)/ventiladores: fornecem área de dissipação de calor por meio de circulação natural de óleo ou circulação forçada de óleo.
- Instalar buchas AT/BT: conduzem os terminais para fora do tanque, garantindo distância de fuga suficiente.
- Instalar comutadores de derivação: tanto os tipos sob carga quanto os tipos fora de circuito, montados na parede do tanque com mecanismos de acionamento.
- Instalar dispositivos de proteção do corpo: relé de gás (Buchholz), termômetros (temperatura do óleo/enrolamento), válvula de alívio de pressão, indicador de nível de óleo e respirador (respirador desidratante).
- Conectar terminais externos e barras coletoras.
Etapa 9: Testes e Inspeção de Fábrica
O transformador totalmente montado deve passar por testes rigorosos antes do envio. Os testes são divididos em testes de rotina e testes de tipo:
Testes de rotina (realizados em cada unidade)
- Resistência de isolamento do enrolamento e relação de absorção: detecta umidade no isolamento.
- Teste de tensão aplicada externa (enrolamento com buchas): verifica a resistência do isolamento contra terra.
- Teste de sobretensão induzida: verifica a resistência do isolamento entre espiras e entre camadas.
- Teste em vazio: mede a perda em vazio e a corrente em vazio, verificando a qualidade do núcleo.
- Teste de carga (curto-circuito): mede a perda de carga e a tensão de impedância, verificando as perdas por resistência do enrolamento e a geometria.
- Medição de resistência CC: verifica as conexões do enrolamento e a qualidade dos contatos do comutador de derivação.
- Testes de óleo isolante: tensão de ruptura, fator de dissipação, umidade, etc.
Testes de tipo (para novos produtos ou lotes importantes)
- Teste de elevação de temperatura, teste de impulso atmosférico, teste de impulso de manobra, teste de capacidade de suportar curto-circuito, teste de ruído, etc.
Etapa 10: Pintura e Inspeção Final
Alguns transformadores requerem tratamento final de superfície após a aprovação nos testes:
- Remover a ferrugem e jatear a superfície externa do tanque, em seguida aplicar demãos de fundo e de acabamento (tinta antiferro e anticorrosiva) para melhorar a resistência às intempéries.
- Verificar a vedação de todos os flanges, válvulas e áreas de vedação para evitar vazamento de óleo.
- Limpeza final, aplicação da placa de características, moldura da placa de identificação e certificado de conformidade.
Etapa 11: Embalagem e Envio
Após a inspeção final, o transformador é preenchido com óleo de grau de transporte (ou a parte ativa é enviada sob nitrogênio ou vácuo), seguido por:
- Embalagem à prova de umidade, à prova de impacto e anti-tombamento.
- Configuração de transporte fixa para evitar que a parte ativa se desloque durante o trânsito.
- Documentação acompanhante (relatório de testes, manual de instruções, certificado, garantia).
5. Controle de Qualidade e Problemas Comuns
Ao longo do processo, vários pontos de controle de qualidade merecem atenção especial:
- Controle de perdas no núcleo: Rebarbas de aço silício ou compactação insuficiente do empilhamento aumentam as perdas em vazio e o ruído.
- Controle do isolamento do enrolamento: Tensão de enrolamento irregular ou envolvimento de isolamento incompleto podem concentrar a intensidade do campo local.
- Controle de secagem/desidratação: Isso é fundamental para a vida útil do isolamento; a secagem incompleta semeia as causas da ruptura do isolamento.
- Controle de vácuo durante o preenchimento com óleo: O vácuo insuficiente deixa um alto teor de gás no óleo, acelerando a deterioração do óleo e induzindo descargas parciais.
- Controle de vedação: Qualquer vazamento de óleo afeta o nível de óleo, a dissipação de calor e o isolamento, e deve ser eliminado antes do envio.
Defeitos comuns de processo são frequentemente originados em operações anteriores. A produção em larga escala, portanto, baseia-se em um sistema de controle de qualidade de três níveis de inspeção do primeiro artigo + inspeção de patrulha em processo + inspeção final completa, apoiado por cartões de processo rastreáveis, garantindo que cada produto possa ser rastreado até os lotes de matérias-primas e os principais parâmetros do processo.
6. Tendências de Desenvolvimento de Processos
À medida que a tecnologia avança, o processo de fabricação de transformadores imersos em óleo continua a evoluir:
- Fabricação inteligente e automação: Máquinas de empilhamento automáticas, máquinas de enrolamento automáticas, logística AGV e sistemas de execução de fabricação MES são amplamente utilizados para melhorar a consistência e a rastreabilidade.
- Materiais ecologicamente corretos: Promoção de óleo isolante biodegradável (por exemplo, óleo vegetal), aço silício de alta qualidade com baixas perdas (por exemplo, aço orientado a grãos) e papel isolante de classe térmica superior.
- Tecnologia de secagem a vácuo aprimorada: Transição da simples secagem por ar quente para secagem rotativa em tambor e secagem a vácuo escalonada em múltiplos estágios para reduzir ainda mais o teor de umidade.
- Testes digitais e monitoramento online: Combinação de dados de testes de fábrica com monitoramento online em serviço para alcançar o gerenciamento do ciclo de vida completo do transformador.
7. Conclusão
A fabricação de um transformador imerso em óleo é um esforço de engenharia de sistemas que envolve múltiplas disciplinas, como ciência dos materiais, eletromagnetismo, transferência de calor e tecnologia de isolamento. Desde as lâminas do núcleo e o enrolamento das bobinas até a secagem da parte ativa e o preenchimento com óleo a vácuo, e finalmente a montagem final e os testes, cada operação está interligada e se restringe mutuamente. Compreender este fluxograma de processo não é apenas essencial para que os fabricantes alcancem alta qualidade, alta eficiência e baixo custo, mas também é uma base importante para que os profissionais da área elétrica compreendam os princípios de funcionamento do transformador e os fundamentos de manutenção.
Espero que este artigo lhe proporcione uma compreensão sistemática e clara de todo o caminho que um transformador imerso em óleo percorre "das matérias-primas a um produto qualificado". Se desejar parâmetros mais detalhados ou requisitos de processo para qualquer operação específica, sinta-se à vontade para explorar mais.
Entre em contato conosco:
Editado de: Dyson

 Login