1. Einleitung
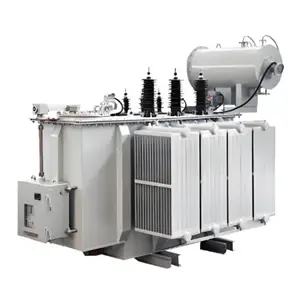
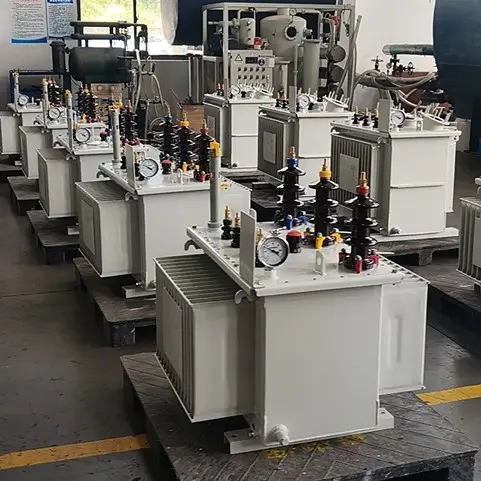
Der Transformator ist eine unverzichtbare Kernkomponente jedes elektrischen Energieversorgungssystems, und der ölgefüllte Transformator ist der am weitesten verbreitete und am längsten etablierte Typ. Er verwendet Isolieröl, um sowohl elektrische Isolierung als auch Wärmeabfuhr zu gewährleisten, und bietet große Kapazität, stabile Leistung und relativ niedrige Kosten. Er wird umfassend in der Energieübertragung und -verteilung, in industriellen Anwendungen und in großen Energieanlagen eingesetzt.
Für Hersteller ist ein übersichtliches Prozessflussdiagramm nicht nur die Grundlage für die Organisation der Produktion und die Anordnung der Arbeitsstationen in der Fertigungshalle, sondern auch das Schlüsseldokument zur Sicherstellung einer gleichbleibenden Produktqualität, zur Rückverfolgung von Qualitätsproblemen und zur Erreichung einer standardisierten Produktion. Dieser Artikel stellt systematisch den vollständigen Fertigungsprozess eines ölgefüllten Transformators vor und hilft den Lesern zu verstehen, wie eine qualifizierte Einheit schrittweise aus einem Haufen Rohmaterialien "geboren" wird.
2. Grundaufbau eines ölgefüllten Transformators
Bevor der Prozessablauf erörtert wird, ist es nützlich, die Hauptkomponenten eines ölgefüllten Transformators zu verstehen, da sich der gesamte Prozess um die Herstellung und Montage dieser Teile dreht.
Ein typischer ölgefüllter Transformator besteht hauptsächlich aus den folgenden Teilen:
| Komponente |
Funktion |
| Kern |
Der magnetische Kreis, geschichtet oder gewickelt aus Siliziumstahlblechen |
| Wicklungen (Spulen) |
Der elektrische Kreis, unterteilt in Hoch- und Niederspannungswicklungen |
| Isolationsstruktur |
Windungs-, Lagen-, Abschnitts- und Erdungsisolierung |
| Tank und Zubehör |
Enthält den aktiven Teil und das Isolieröl, einschließlich des Tankkörpers, der Kühler und des Konservators (Ölausdehnungsgefäß) |
| Stufenschalter |
Passt die Spannungsebene an |
| Durchführungen |
Führen die Hoch- und Niederspannungsleiter nach außen |
| Isolieröl |
Dient der doppelten Funktion von Isolierung und Wärmeabfuhr |
| Schutz- und Überwachungseinrichtungen |
Gasrelais, Thermometer, Druckentlastungsventil usw. |
Der gesamte Prozess lässt sich entlang zweier Hauptlinien zusammenfassen: die eine ist die Komponentenfertigung (Kern, Spule und andere Unterbaugruppen) und die andere ist die Endmontage und Prüfung (Montage des Aktivteils, Trocknung, Ölfüllung, Prüfung und Versand).
3. Gesamtprozessablauf — Überblick
Zum besseren Verständnis kann der gesamte Fertigungsprozess eines ölgefüllten Transformators in die folgenden Hauptphasen unterteilt werden:
Elektroblech / Kupferdraht / Isolierung Materialbereitstellung
[Rohstoffprüfung] → [Kernfertigung] → [Spulenfertigung] → [Aktivteil-Montage]
↑ ↓
Materialbereitstellung [Trocknungsprozess]
↑ ↓
Elektroblech / Kupferdraht / Isolierung [Aktivteil in den Kessel einbringen]
↓
[Ölfüllung & Vakuumbehandlung]
↓
[Endmontage (Zubehör)]
↓
[Typ-/Routineprüfung & Inspektion]
↓
[Lackierung / Verpackung / Versand]
Aus der Perspektive der "vollständigen Ölfüllung, fünf Kernschritte" kann das Flussdiagramm in dreizehn Schlüsseloperationen unterteilt werden, die im Folgenden einzeln beschrieben werden.
4. Detaillierte Erläuterung des Hauptprozesses
Schritt 1: Rohstoffprüfung und -vorbereitung
Jeder hochwertige Transformator beginnt mit einer strengen Rohstoffkontrolle.
- Elektrostahlbleche: Kornorientierter Elektrostahl ist die Grundlage des magnetischen Kreises des Kerns. Sein Siliziumgehalt, die Kornorientierung, die magnetische Induktion, der spezifische Eisenverlust und die Dickentoleranz müssen alle überprüft werden. Nur qualifizierte Bleche können einen geringen Kernverlust und einen geringen Leerlaufstrom gewährleisten.
- Magnetdrähte: Einschließlich emailliertem Rundkupferdraht, papierumhülltem Rechteckkupferdraht und transponierten Leitern. Widerstand, Isolationsdicke, Durchschlagsfestigkeit und Kontinuität müssen überprüft werden, um Windungsschlüsse während des Betriebs zu verhindern.
- Isoliermaterialien: Isolierpapier, Pressspan, NOMEX-Papier, Schichtholz und Abstandsstreifen müssen auf Durchschlagsfestigkeit, mechanische Festigkeit und Feuchtigkeitsaufnahme geprüft werden. Feuchte oder verunreinigte Isolierung verkürzt direkt die Isolationslebensdauer des Transformators.
- Isolieröl: Das ankommende Öl muss auf Säurezahl, Feuchtigkeitsgehalt, dielektrischen Verlustfaktor, Durchschlagsspannung und Gasgehalt getestet werden. Nur qualifiziertes Öl darf in die Produktionslinie gelangen.
Schritt 2: Kernfertigung
Der Kern ist der magnetische Kreis des Transformators; seine Qualität bestimmt direkt die Leerlaufverluste und die Geräuschpegel.
- Schlitzen und Schneiden: Die volle Spule des Elektrostahls wird in Längsrichtung der Walzrichtung in Streifen der erforderlichen Breite geschlitzt und dann auf die erforderliche Länge zugeschnitten, wobei Löcher gestanzt und Kanten gefast werden. Schnittkanten müssen gratfrei sein, da sonst Kurzschlüsse zwischen den Blechlagen zu Erwärmung und übermäßigen Verlusten führen.
- Stapeln: Die Kernbleche werden gemäß den Konstruktionslagen und dem Muster (z. B. versetzte Fugen, Vier-Stufen- oder Gehrungsfugen) einzeln gestapelt. Die Anzahl der Bleche, die Kompaktheit und die Ebenheit müssen beim Stapeln streng kontrolliert werden.
- Klemmen und Befestigen: Der gestapelte Kern wird mit Klemmplatten (obere/untere Klemmen) und Zugstangen gedrückt und fixiert, um den Kern intakt und frei von Lockerungen zu halten.
- Entgraten und Inspektion: Der Kern wird entgratet, anschließend wird ein erster Leerlauftest zur Messung des Kernverlusts durchgeführt; bei Überschreitung des Grenzwertes ist eine Nachbearbeitung erforderlich.
Schritt 3: Spulenfertigung (Wicklungsherstellung)
Die Wicklungen sind der elektrische Stromkreis des Transformators, unterteilt in Niederspannungs- (LV) und Hochspannungswicklungen (HV). Der Fertigungsprozess bestimmt direkt die Impedanz, die Verluste und die Isolationsleistung.
- Wickeln: Verwenden Sie Wickelmaschinen, um den Magnetdraht gemäß der konstruierten Windungs- und Lagenzahl um den Isolierzylinder (oder direkt auf den Kernschenkel) zu wickeln. Es muss eine konstante Spannung angelegt werden, um sicherzustellen, dass die Spule straff und maßhaltig ist.
- Isolationsumwicklung: Platzieren Sie während des Wickelns gleichzeitig die Lagenisolierung und die Windungsisolierung und fügen Sie in regelmäßigen Abständen Abstandshalter oder Kühlkanäle ein, um die Ölzirkulation zur Wärmeabfuhr sicherzustellen.
- Transposition: Führen Sie bei transponierten Leitern in festgelegten Abständen während des Wickelns eine Transposition durch, um den Strom unter den parallelen Leitern auszugleichen und Wirbelstromverluste zu reduzieren.
- Pressen und Formen: Nach dem Wickeln wird die Spule getrocknet, geformt und gepresst, damit ihre Abmessungen den Anforderungen entsprechen, und die Endisolierung wird zugeschnitten.
- Anschlussverschweißung: Schweißen oder schrauben Sie die Hochspannungs-/Niederspannungsanschlüsse an die Spulenabgriffe, umwickeln Sie die Verbindungsstellen mit Isolierung und befestigen Sie sie auf Trägern.
Schritt 4: Montage des Aktivteils
Das Aktivteil besteht aus dem Kern, den Wicklungen und der Isolationsstruktur.
- Aufwickeln auf den Kern: Montieren Sie die bereits gewickelten Niederspannungs- und Hochspannungsspulen auf die Kernschenkel (je nach Verfahren kann der Kern zuerst montiert und die Spulen aufgefädelt oder der Kern nachträglich gestapelt werden), wobei Isolierzylinder, Endisolierungsringe und Abstandshalter zwischen den Spulenebenen installiert werden.
- Oberjoch-Blechpaket (Schließen des Magnetkreises): Nach dem Verspannen der Wicklungen werden die Oberjoch-Bleche eingesetzt und der Magnetkreis geschlossen und gepresst.
- Isolierung und Befestigung: Installieren Sie alle Isolationsteile (Isolierwinkelringe, elektrostatische Abschirmungen, Anschlussisolierungsträger usw.) und pressen Sie das Aktivteil mit Isolierschrauben und -klemmen fest, um ein Lösen während des Transports und des Betriebs zu verhindern.
- Anschlussverbindung: Verbinden Sie die Spulenanschlüsse korrekt gemäß dem Schaltplan (z. B. Y oder Δ), wobei die Abgriffsanschlüsse für den Stufenschalter vorbehalten bleiben.
Schritt 5: Trocknungsprozess
Dies ist einer der kritischsten Schritte, die die Lebensdauer des Transformators beeinflussen. Isoliermaterialien (Papier, Pressspan, Holz) sind stark polar und nehmen leicht Feuchtigkeit auf. Wenn der Feuchtigkeitsgehalt zu hoch ist, sinkt die Isolierleistung stark ab, was zu Teilentladungen und Isolationsdurchschlägen führen kann.
- Vakuumtrocknung: Legen Sie das Aktivteil in ein großes Vakuumtrocknungsgefäß, wenden Sie zunächst Wärme an (Heißluft- oder Dampfheizung), um die Feuchtigkeit auszutreiben, und erzeugen Sie dann ein Vakuum, um den Siedepunkt des Wassers zu senken und die Feuchtigkeitsverdampfung zu beschleunigen.
- Regelziele: Messen Sie nach der Trocknung den Feuchtigkeitsgehalt des Isolierpapiers, der typischerweise auf unter 0,5 % reduziert werden muss, wobei der Isolationswiderstand den angegebenen Wert erreichen muss.
- Die Aufheizrate muss streng kontrolliert werden, um einen plötzlichen Temperaturanstieg zu vermeiden, der das Isoliermaterial altern und verspröden lassen kann.
Schritt 6: Einsetzen des Aktivteils in den Kessel
Heben Sie das getrocknete, abgekühlte Aktivteil in einen gereinigten und inspizierten Kessel:
- Die Innenwand des Kessels ist mit korrosionsschützender Isolierfarbe beschichtet, und die Aktivteil-Grundblöcke und Positioniervorrichtungen werden am Boden platziert.
- Senken Sie das Aktivteil gleichmäßig in den Kessel ab, wobei die Spulenanschlüsse mit den Durchführungöffnungen im Kesseldeckel ausgerichtet werden.
- Installieren und befestigen Sie den Betätigungsmechanismus des Stufenschalters und die Anschlussbefestigungen und richten Sie das Aktivteil in der Mitte des Kessels aus.
- Überprüfen Sie die elektrischen und Isolationsabstände zwischen dem Aktivteil und dem Kessel.
Schritt 7: Vakuumölfüllung
Die Ölfüllung muss mit einer Vakuumbehandlung kombiniert werden; andernfalls werden Luft und Feuchtigkeit im Öl eingeschlossen, was die dielektrische Festigkeit und die Lebensdauer erheblich beeinträchtigt.
- Evakuierung: Erzeugen Sie ein Vakuum im Kessel, um restliche Feuchtigkeit und im Aktivteil eingeschlossenes Gas weiter zu entfernen und gleichzeitig das Eindringen von Luft während der Füllung zu verhindern.
- Vakuumölfüllung: Spritzen Sie unter Vakuum langsam gefiltertes, entgastes und entwässertes, qualifiziertes Isolieröl von unten in den Kessel, damit das Öl durch Schwerkraft alle Isolationslücken füllen kann.
- Setzen und Entgasen: Halten Sie nach der Füllung das Vakuum aufrecht oder lassen Sie die Einheit eine Weile ruhen, damit restliches Gas aufsteigen und entweichen kann.
- Überwachen Sie während des gesamten Prozesses online die Ölfeuchtigkeit, den Gasgehalt und die Partikelanzahl.
Schritt 8: Endmontage (Installation des Zubehörs)
Nachdem das Aktivteil mit Öl gefüllt und vorläufig abgedichtet wurde, verwandelt die Installation des externen Zubehörs einen "nackten Transformator" in eine vollständige, funktionsfähige Einheit:
- Installation des Ölausdehnungsgefäßes (Ölkonservators): gleicht Ölvolumentänderungen bei Temperaturschwankungen aus und beherbergt eine Blase oder Membran, um das Öl von der Luft zu isolieren und die Ölalterung zu verlangsamen.
- Installation von Kühlern (Kühlrippen)/Lüftern: Bereitstellung der Wärmeabgabefläche durch natürliche Ölumwälzung oder erzwungene Ölumwälzung.
- Installation der Hoch-/Niederspannungsdurchführungen: führen die Leiter aus dem Tank, während ein ausreichender Kriechstromabstand gewährleistet wird.
- Installation von Stufenschaltern: sowohl Last- als auch Leerlaufschaltertypen, mit Betätigungsmechanismen an der Tankwand montiert.
- Installation von Kesselschutzeinrichtungen: Gasrelais (Buchholz-Relais), Thermometer (Öl-/Wicklungstemperatur), Überdruckventil, Ölstandsanzeiger und Atemventil (Trockenmittel-Atemventil).
- Anschluss der externen Leiter und Sammelschienen.
Schritt 9: Werkstests und Inspektion
Der vollständig montierte Transformator muss vor dem Versand strenge Tests bestehen. Die Tests unterteilen sich in Routineprüfungen und Typprüfungen:
Routineprüfungen (an jedem Gerät durchgeführt)
- Wicklungsisolationswiderstand und Absorptionsverhältnis: erkennt Feuchtigkeit in der Isolierung.
- Prüfung der äußeren Prüfspannung (Wicklung mit Durchführungen): überprüft die Festigkeit der Erdungsisolierung.
- Induzierte Überspannungsprüfung: überprüft die Festigkeit der Windungs- und Schichtisolierung.
- Leerlaufprüfung: misst Leerlaufverlust und Leerlaufstrom zur Überprüfung der Kernqualität.
- Last- (Kurzschluss-) Prüfung: misst Kurzschlussverlust und Impedanzspannung zur Überprüfung der Wicklungswiderstandsverluste und der Geometrie.
- Gleichstromwiderstandsmessung: überprüft Wicklungsverbindungen und die Kontaktqualität des Stufenschalters.
- Isolierölprüfungen: Durchschlagsspannung, Verlustfaktor, Feuchtigkeit usw.
Typprüfungen (für neue Produkte oder wichtige Chargen)
- Temperaturanstiegsprüfung, Blitzstoßspannungsprüfung, Schaltstoßspannungsprüfung, Kurzschlussfestigkeitsprüfung, Geräuschprüfung usw.
Schritt 10: Lackierung und Endinspektion
Einige Transformatoren erfordern nach bestandenen Prüfungen eine abschließende Oberflächenbehandlung:
- Entrosten und Sandstrahlen der äußeren Tankoberfläche, anschließend Auftrag von Grundierung und Decklack (Rostschutz- und Korrosionsschutzfarbe) für verbesserte Witterungsbeständigkeit.
- Überprüfung der Abdichtung aller Flansche, Ventile und Dichtbereiche zur Verhinderung von Ölleckagen.
- Endreinigung, Anbringen des Typenschilds, des Namenschildrahmens und des Konformitätszertifikats.
Schritt 11: Verpackung und Versand
Nach der Endinspektion wird der Transformator mit Transportöl gefüllt (oder das Aktivteil wird unter Stickstoff oder Vakuum versendet), gefolgt von:
- Feuchtigkeitsbeständige, stoßfeste und kippsichere Verpackung.
- Feste Transportkonfiguration, um ein Verschieben des Aktivteils während des Transports zu verhindern.
- Begleitdokumentation (Prüfbericht, Bedienungsanleitung, Zertifikat, Garantie).
5. Qualitätskontrolle und häufige Probleme
Während des gesamten Prozesses verdienen mehrere Qualitätskontrollpunkte besondere Aufmerksamkeit:
- Kernverlustkontrolle: Grate am Siliziumstahl oder unzureichende Stapeldichte erhöhen die Leerlaufverluste und den Geräuschpegel.
- Wicklungsisolierungskontrolle: Ungleichmäßige Wicklungsspannung oder unvollständige Isolierumwicklung können die lokale Feldstärke konzentrieren.
- Trocknungs-/Entfeuchtungskontrolle: Dies ist grundlegend für die Lebensdauer der Isolierung; unvollständige Trocknung legt den Keim für einen Isolierungsdurchschlag.
- Vakuumkontrolle bei der Ölfüllung: Unzureichendes Vakuum hinterlässt einen hohen Gasgehalt im Öl, was die Ölverschlechterung beschleunigt und Teilentladungen induziert.
- Abdichtungskontrolle: Jegliche Ölleckage beeinflusst den Ölstand, die Wärmeabfuhr und die Isolierung und muss vor dem Versand beseitigt werden.
Häufige Prozessmängel werden oft in vorgelagerten Operationen angelegt. Die Großserienproduktion verlässt sich daher auf ein dreistufiges Qualitätskontrollsystem aus Erstmusterprüfung + Prozessbegleitinspektion + abschließender Vollinspektion, unterstützt durch rückverfolgbare Prozesskarten, die sicherstellen, dass jedes Produkt auf Rohstoffchargen und Schlüsselprozessparameter zurückverfolgt werden kann.
6. Trends in der Prozessentwicklung
Mit dem technologischen Fortschritt entwickelt sich der Herstellungsprozess von ölgefüllten Transformatoren kontinuierlich weiter:
- Intelligente Fertigung und Automatisierung: Automatische Stapelmaschinen, automatische Wickelmaschinen, AGV-Logistik und MES-Fertigungsausführungssysteme werden umfassend eingesetzt, um die Konsistenz und Rückverfolgbarkeit zu verbessern.
- Umweltfreundliche Materialien: Förderung von biologisch abbaubarem Isolieröl (z. B. Pflanzenöl), verlustarmem hochgradigem Siliziumstahl (z. B. kornorientiertem Stahl) und Isolierpapier mit höherer Temperaturklasse.
- Verbesserte Vakuumtrocknungstechnologie: Umstellung von einfacher Heißlufttrocknung auf Trommelrotationstrocknung und mehrstufige gestufte Vakuumtrocknung, um den Feuchtigkeitsgehalt weiter zu senken.
- Digitale Prüfung und Online-Überwachung: Kombination von Werkstestdaten mit betriebsbegleitender Online-Überwachung zur Realisierung eines lebenszyklusweiten Transformermanagements.
7. Fazit
Die Herstellung eines ölgefüllten Transformators ist ein systemtechnisches Unterfangen, das mehrere Disziplinen wie Materialwissenschaft, Elektromagnetismus, Wärmeübertragung und Isolierungstechnologie umfasst. Von der Kernblechpaketierung und Spulenwicklung über die Trocknung des Aktivteils und die Vakuumölfüllung bis hin zur Endmontage und Prüfung ist jeder Arbeitsschritt miteinander verknüpft und bedingt sich gegenseitig. Das Verständnis dieses Prozessablaufplans ist nicht nur für Hersteller unerlässlich, um hohe Qualität, hohe Effizienz und niedrige Kosten zu erzielen, sondern bildet auch eine wichtige Grundlage für Elektrofachkräfte, um die Funktionsprinzipien von Transformatoren und die wesentlichen Aspekte der Instandhaltung zu verstehen.
Ich hoffe, dieser Artikel vermittelt Ihnen ein systematisches und klares Verständnis des gesamten Weges, den ein ölgefüllter Transformator "von den Rohstoffen bis zum qualifizierten Produkt" durchläuft. Wenn Sie detailliertere Parameter oder Prozessanforderungen für einen bestimmten Arbeitsschritt wünschen, können Sie sich gerne weiter informieren.
Kontaktieren Sie uns:
Bearbeitet von:Dyson

 Anmeldung