1. Introducción
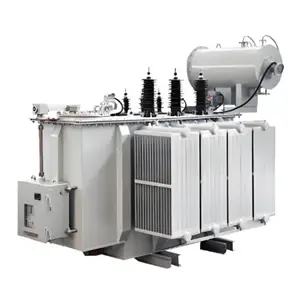
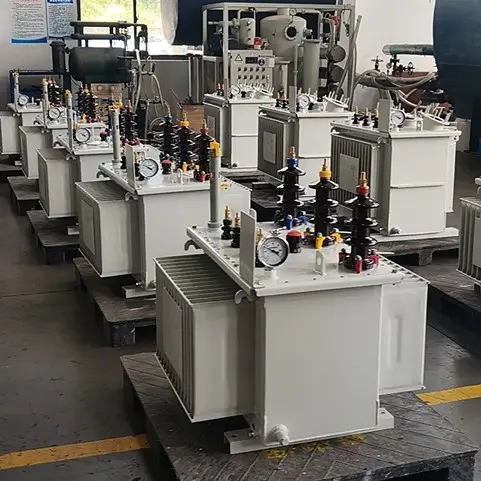
El transformador es un componente central indispensable de cualquier sistema de energía eléctrica, y el transformador sumergido en aceite es el tipo más utilizado y de mayor tradición. Utiliza aceite aislante para proporcionar tanto aislamiento eléctrico como disipación de calor, ofreciendo gran capacidad, rendimiento estable y un coste relativamente bajo. Se despliega extensamente en la transmisión y distribución de energía, aplicaciones industriales y grandes instalaciones eléctricas.
Para los fabricantes, un diagrama de flujo del proceso claro no solo es la base para organizar la producción y disponer las estaciones de trabajo en el taller, sino también el documento clave para garantizar una calidad de producto constante, rastrear problemas de calidad y lograr una producción estandarizada. Este artículo presenta sistemáticamente el proceso de fabricación completo de un transformador sumergido en aceite, ayudando a los lectores a comprender cómo una unidad calificada "nace" gradualmente a partir de un conjunto de materias primas.
2. Estructura básica de un transformador sumergido en aceite
Antes de discutir el flujo del proceso, es útil comprender los componentes principales de un transformador sumergido en aceite, ya que todo el proceso gira en torno a la fabricación y el ensamblaje de estas piezas.
Un transformador sumergido en aceite típico consta principalmente de las siguientes partes:
| Componente |
Función |
| Núcleo |
El circuito magnético, laminado o enrollado a partir de láminas de acero al silicio |
| Devanados (bobinas) |
El circuito eléctrico, dividido en devanados de alta y baja tensión |
| Estructura de aislamiento |
Aislamiento entre espiras, entre capas, entre secciones y a tierra |
| Tanque y accesorios |
Contiene la parte activa y el aceite aislante, incluyendo el cuerpo del tanque, los radiadores y el conservador (depósito de aceite) |
| Regulador de tomas |
Ajusta el nivel de tensión |
| Pasatapas |
Extraen los conductores de AT/BT al exterior |
| Aceite aislante |
Cumple la doble función de aislamiento y disipación de calor |
| Dispositivos de protección y monitorización |
Relé de gas, termómetros, válvula de alivio de presión, etc. |
Todo el proceso puede resumirse en dos líneas principales: una es la fabricación de componentes (núcleo, bobina y otros subconjuntos), y la otra es el montaje final y las pruebas (montaje de la parte activa, secado, llenado de aceite, pruebas y envío).
3. Flujo general del proceso — Visión general
Para facilitar su comprensión, el proceso de fabricación completo de un transformador sumergido en aceite puede dividirse en las siguientes etapas principales:
Acero al silicio / alambre de cobre / aislamiento Suministro de materiales
[Inspección de materias primas] → [Fabricación del núcleo] → [Fabricación de bobinas] → [Montaje de la parte activa]
↑ ↓
Suministro de materiales [Proceso de secado]
↑ ↓
Acero al silicio / alambre de cobre / aislamiento [Parte activa en el tanque]
↓
[Llenado de aceite y tratamiento al vacío]
↓
[Montaje final (accesorios)]
↓
[Pruebas de tipo/rutina e inspección]
↓
[Pintura / Embalaje / Envío]
Desde la perspectiva de "totalmente sumergido en aceite, cinco pasos principales", el diagrama de flujo puede desglosarse en trece operaciones clave, que se describen una por una a continuación.
4. Explicación detallada del proceso principal
Paso 1: Inspección y preparación de materias primas
Cualquier transformador de alta calidad comienza con un estricto control de las materias primas.
- Láminas de acero al silicio: El acero al silicio de grano orientado es la base del circuito magnético del núcleo. Su contenido de silicio, orientación de grano, inducción magnética, pérdida específica de hierro y tolerancia de espesor deben verificarse todos. Solo las láminas calificadas pueden garantizar una baja pérdida en el núcleo y una baja corriente en vacío.
- Alambres magnéticos: Incluyen alambre de cobre redondo esmaltado, alambre de cobre rectangular envuelto en papel y conductores transpuestos. Deben verificarse la resistencia, el espesor del aislamiento, la rigidez dieléctrica y la continuidad para evitar cortocircuitos entre espiras durante el funcionamiento.
- Materiales de aislamiento: El papel de aislamiento, el cartón prensado, el papel NOMEX, la madera laminada y las tiras separadoras deben verificarse en cuanto a rigidez dieléctrica, resistencia mecánica y absorción de humedad. Un aislamiento húmedo o contaminado acortará directamente la vida útil del aislamiento del transformador.
- Aceite aislante: El aceite entrante debe someterse a pruebas de índice de acidez, contenido de humedad, factor de disipación dieléctrica, tensión de ruptura y contenido de gas. Solo se permite el ingreso a la línea de producción de aceite calificado.
Paso 2: Fabricación del núcleo
El núcleo es el circuito magnético del transformador; su calidad determina directamente las pérdidas en vacío y los niveles de ruido.
- Hendido y corte: Corte la bobina completa de acero al silicio en tiras del ancho requerido a lo largo de la dirección de laminación, luego córtelas en piezas de la longitud requerida, perforando orificios y chaflanando los bordes. Los bordes cortados deben estar libres de rebabas; de lo contrario, los cortocircuitos entre laminaciones provocarán calentamiento y pérdidas excesivas.
- Apilamiento: Apile las laminaciones del núcleo una por una según las capas y el patrón de diseño (por ejemplo, uniones escalonadas, de cuatro pasos o a inglete). El número de laminaciones, la compactación y la planitud deben controlarse estrictamente durante el apilamiento.
- Sujeción y fijación: Presione y fije el núcleo apilado utilizando placas de sujeción (sujetadores superiores/inferiores) y tirantes para mantener el núcleo integral y libre de holguras.
- Desbarbado e inspección: Desbarbe el núcleo y luego realice una prueba inicial en vacío para medir la pérdida del núcleo; retrabaje si la pérdida excede el límite.
Paso 3: Fabricación de bobinas (devanado)
Los devanados son el circuito eléctrico del transformador, divididos en devanados de baja tensión (BT) y alta tensión (AT). El proceso de fabricación determina directamente la impedancia, las pérdidas y el rendimiento del aislamiento.
- Bobinado: Utilice máquinas bobinadoras para enrollar el cable magnético alrededor del cilindro de aislamiento (o directamente sobre la pierna del núcleo) de acuerdo con el número de espiras y capas diseñado. Se debe aplicar una tensión constante para garantizar que la bobina esté ajustada y dimensionalmente precisa.
- Envolvente de aislamiento: Coloque simultáneamente el aislamiento de capa y el aislamiento de espira durante el bobinado, e inserte espaciadores o conductos de refrigeración a intervalos para asegurar la circulación de aceite para la disipación de calor.
- Transposición: Para conductores transpuestos, realice la transposición a intervalos especificados durante el bobinado para equilibrar la corriente entre los conductores paralelos y reducir las pérdidas por corriente de circulación.
- Prensado y conformado: Después del bobinado, seque, dé forma y prensa la bobina para que sus dimensiones cumplan con los requisitos, y recorte el aislamiento de los extremos.
- Soldadura de conexiones: Suelda o atornilla las conexiones de AT/BT a las tomas de la bobina, envuelve los puntos de conexión con aislamiento y fíjalos en los soportes.
Paso 4: Montaje de la parte activa
La parte activa consta del núcleo, los bobinados y la estructura de aislamiento.
- Bobinado sobre el núcleo: Ensamble las bobinas de BT y AT ya bobinadas en las piernas del núcleo (el núcleo puede ensamblarse primero y las bobinas enhebrarse, o el núcleo apilarse después, dependiendo del proceso), instalando cilindros de aislamiento, anillos de aislamiento de los extremos y espaciadores entre los niveles de las bobinas.
- Laminación de la culata superior (cierre del circuito magnético): Después de sujetar los bobinados, inserte las laminaciones de la culata superior, cierre y presione el circuito magnético.
- Aislamiento y sujeción: Instale todas las piezas de aislamiento (anillos angulares aislantes, pantallas electrostáticas, soportes de aislamiento de conexiones, etc.), y presione la parte activa firmemente utilizando pernos y abrazaderas de aislamiento para evitar aflojamientos durante el transporte y la operación.
- Conexión de las derivaciones: Conecte correctamente las derivaciones de la bobina de acuerdo con el esquema de conexión (por ejemplo, Y o Δ), mientras reserva las derivaciones de tomas para el cambiador de tomas.
Paso 5: Proceso de secado
Este es uno de los pasos más críticos que afectan la vida útil del transformador. Los materiales de aislamiento (papel, cartón prensado, madera) son fuertemente polares y absorben fácilmente la humedad. Si el contenido de humedad es demasiado alto, el rendimiento del aislamiento disminuye drásticamente, lo que puede provocar descargas parciales y ruptura del aislamiento.
- Secado al vacío: Coloque la parte activa en un gran recipiente de secado al vacío, primero aplicando calor (aire caliente o calentamiento por vapor) para eliminar la humedad, luego aplicando vacío para reducir el punto de ebullición del agua y acelerar la evaporación de la humedad.
- Objetivos de control: Después del secado, mida el contenido de humedad del papel de aislamiento, que normalmente debe reducirse a menos del 0,5%, con una resistencia de aislamiento que alcance el valor especificado.
- La velocidad de calentamiento debe controlarse estrictamente para evitar un aumento repentino de la temperatura, lo que puede envejecer y fragilizar el material de aislamiento.
Paso 6: Introducción de la parte activa en el tanque
Eleve la parte activa seca y enfriada hacia un tanque limpio e inspeccionado:
- La pared interior del tanque está recubierta con pintura aislante anticorrosión, y los bloques de base de la parte activa y los accesorios de posicionamiento se colocan en el fondo.
- Baje suavemente la parte activa hacia el tanque, alineando las derivaciones de la bobina con las aberturas de los pasatapas en la cubierta del tanque.
- Instale y sujete el mecanismo de operación del cambiador de tomas y los sujetadores de las derivaciones, y ajuste la parte activa al centro del tanque.
- Verifique las distancias eléctricas y de aislamiento entre la parte activa y el tanque.
Paso 7: Llenado de aceite al vacío
El llenado de aceite debe combinarse con tratamiento al vacío; de lo contrario, el aire y la humedad quedan atrapados en el aceite, afectando gravemente la rigidez dieléctrica y la vida útil.
- Evacuación: Aplique vacío en el tanque para eliminar aún más la humedad residual y el gas atrapado en la parte activa, mientras evita la entrada de aire durante el llenado.
- Llenado de aceite al vacío: Bajo vacío, inyecte lentamente aceite aislante calificado, filtrado, desgasificado y deshidratado desde el fondo del tanque, permitiendo que el aceite llene todos los espacios de aislamiento por gravedad.
- Asentamiento y desgasificación: Después del llenado, mantenga el vacío o deje que la unidad repose durante un período para que el gas residual pueda subir y escapar.
- Durante todo el proceso, monitoree en línea la humedad del aceite, el contenido de gas y el conteo de partículas.
Paso 8: Ensamblaje final (Instalación de accesorios)
Después de que la parte activa se llena de aceite y se sella preliminarmente, la instalación de accesorios externos convierte un "transformador desnudo" en una unidad completa y funcional:
- Instalar el conservador (depósito de aceite): compensa los cambios de volumen del aceite con la temperatura y aloja una vejiga o diafragma para aislar el aceite del aire y ralentizar el envejecimiento del aceite.
- Instalar radiadores (enfriadores)/ventiladores: proporcionan superficie de disipación de calor mediante circulación natural de aceite o circulación forzada de aceite.
- Instalar pasamuros de AT/BT: conducen los conductores fuera del tanque mientras aseguran una distancia de fuga suficiente.
- Instalar cambiadores de tomas: tanto de tipo en carga como fuera de circuito, montados en la pared del tanque con sus mecanismos de accionamiento.
- Instalar dispositivos de protección del cuerpo: relé de gas (Buchholz), termómetros (temperatura de aceite/devanado), válvula de alivio de presión, indicador de nivel de aceite y respiradero (respiradero desecante).
- Conectar conductores externos y barras colectoras.
Paso 9: Pruebas e inspección de fábrica
El transformador completamente ensamblado debe pasar pruebas rigurosas antes de su envío. Las pruebas se dividen en pruebas de rutina y pruebas de tipo:
Pruebas de rutina (realizadas en cada unidad)
- Resistencia de aislamiento del devanado y relación de absorción: detecta humedad en el aislamiento.
- Prueba de tensión aplicada externa (devanado con pasamuros): verifica la resistencia del aislamiento a tierra.
- Prueba de sobretensión inducida: verifica la resistencia del aislamiento entre espiras y entre capas.
- Prueba en vacío: mide las pérdidas en vacío y la corriente en vacío, verificando la calidad del núcleo.
- Prueba de carga (cortocircuito): mide las pérdidas de carga y la tensión de impedancia, verificando las pérdidas por resistencia del devanado y su geometría.
- Medición de resistencia en corriente continua: verifica las conexiones del devanado y la calidad de los contactos del cambiador de tomas.
- Pruebas de aceite aislante: tensión de ruptura, factor de disipación, humedad, etc.
Pruebas de tipo (para productos nuevos o lotes importantes)
- Prueba de elevación de temperatura, prueba de impulso de rayo, prueba de impulso de maniobra, prueba de soportabilidad a cortocircuito, prueba de ruido, etc.
Paso 10: Pintura e inspección final
Algunos transformadores requieren un tratamiento superficial final después de pasar las pruebas:
- Eliminar el óxido y granallar la superficie externa del tanque, luego aplicar imprimación y capas de acabado (pintura antioxidante y anticorrosiva) para mejorar la resistencia a la intemperie.
- Verificar el sellado de todas las bridas, válvulas y áreas de sellado para prevenir fugas de aceite.
- Limpieza final, aplicación de la placa de características, marco de la placa de identificación y certificado de conformidad.
Paso 11: Embalaje y envío
Después de la inspección final, el transformador se llena con aceite de grado de transporte (o la parte activa se envía bajo nitrógeno o vacío), seguido de:
- Embalaje a prueba de humedad, a prueba de impactos y antivuelco.
- Configuración de transporte fijada para evitar que la parte activa se desplace durante el tránsito.
- Documentación adjunta (informe de pruebas, manual de instrucciones, certificado, garantía).
5. Control de calidad y problemas comunes
A lo largo del proceso, varios puntos de control de calidad merecen especial atención:
- Control de pérdidas del núcleo: Las rebabas de acero al silicio o una compactación insuficiente del apilamiento aumentan las pérdidas en vacío y el ruido.
- Control del aislamiento del devanado: Una tensión de bobinado desigual o un envoltorio de aislamiento incompleto pueden concentrar la intensidad del campo local.
- Control de secado/deshidratación: Esto es fundamental para la vida útil del aislamiento; un secado incompleto sienta las bases para la ruptura del aislamiento.
- Control de vacío durante el llenado de aceite: Un vacío insuficiente deja un alto contenido de gas en el aceite, acelerando el deterioro del aceite e induciendo descargas parciales.
- Control de sellado: Cualquier fuga de aceite afecta el nivel de aceite, la disipación de calor y el aislamiento, y debe eliminarse antes del envío.
Los defectos comunes del proceso a menudo se originan en las operaciones previas. Por lo tanto, la producción a gran escala se basa en un sistema de control de calidad de tres niveles de inspección de primer artículo + inspección de patrulla en proceso + inspección final completa, respaldado por tarjetas de proceso trazables, asegurando que cada producto pueda rastrearse hasta los lotes de materias primas y los parámetros clave del proceso.
6. Tendencias de desarrollo de procesos
A medida que avanza la tecnología, el proceso de fabricación de transformadores sumergidos en aceite continúa evolucionando:
- Fabricación inteligente y automatización: Las máquinas de apilado automáticas, las máquinas de bobinado automáticas, la logística AGV y los sistemas de ejecución de fabricación MES se utilizan ampliamente para mejorar la consistencia y la trazabilidad.
- Materiales ecológicos: Promoción de aceite aislante biodegradable (por ejemplo, aceite vegetal), acero al silicio de alta calidad con bajas pérdidas (por ejemplo, acero orientado a grano) y papel aislante de clase térmica superior.
- Tecnología de secado al vacío mejorada: Transición del simple secado por aire caliente al secado rotativo de tambor y al secado al vacío escalonado de múltiples etapas para reducir aún más el contenido de humedad.
- Pruebas digitales y monitoreo en línea: Combinación de datos de pruebas de fábrica con monitoreo en línea en servicio para lograr la gestión del ciclo de vida completo del transformador.
7. Conclusión
La fabricación de un transformador sumergido en aceite es un esfuerzo de ingeniería de sistemas que involucra múltiples disciplinas como la ciencia de materiales, el electromagnetismo, la transferencia de calor y la tecnología de aislamiento. Desde las laminaciones del núcleo y el bobinado de los devanados hasta el secado de la parte activa y el llenado de aceite al vacío, y finalmente el ensamblaje final y las pruebas, cada operación está interconectada y se restringe mutuamente. Comprender este diagrama de flujo del proceso no solo es esencial para que los fabricantes logren alta calidad, alta eficiencia y bajo costo, sino que también es una base importante para que los profesionales eléctricos comprendan los principios de funcionamiento del transformador y los aspectos esenciales de su mantenimiento.
Espero que este artículo le brinde una comprensión sistemática y clara de la ruta completa que sigue un transformador sumergido en aceite "desde las materias primas hasta un producto calificado". Si desea parámetros más detallados o requisitos de proceso para cualquier operación específica, no dude en explorar más a fondo.
Contáctenos:
Editado por: Dyson

 Inicio de sesión