Nguyên nhân gây nứt cuộn dây trong máy biến áp khô đúc nhựa epoxy và cơ chế ảnh hưởng của chu kỳ nhiệt

Tìm hiểu lý do tại sao cuộn dây của máy biến áp khô đúc epoxy bị nứt: các tác động của chu kỳ nhiệt, nguyên nhân gốc rễ và cách ngăn ngừa sự cố cách điện.

Vziman
Trường dữ liệu: Sản xuất
10Year<
China
Thêm chúng tôi trên Google
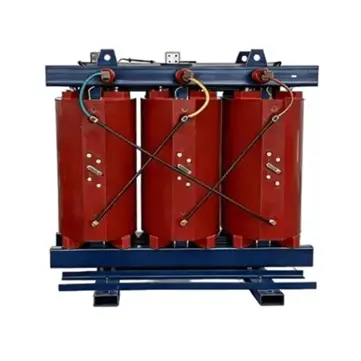
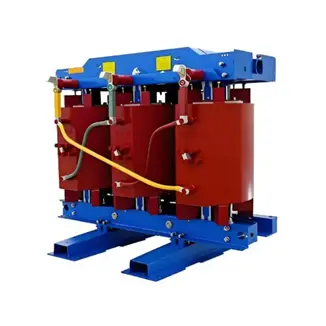
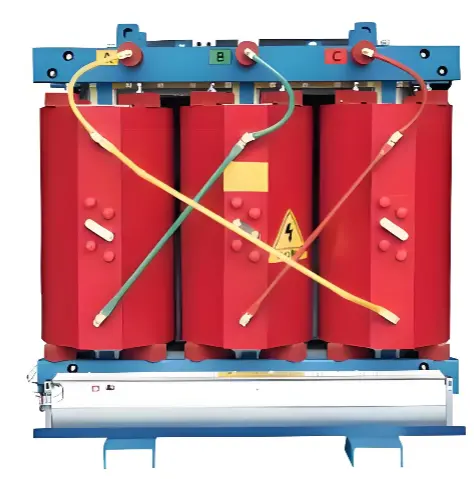
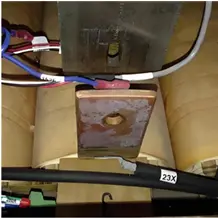
Máy biến áp khô đúc bằng nhựa epoxy được sử dụng rộng rãi trong các hệ thống điện nhờ độ tin cậy cao và vận hành không cần bảo trì. Tuy nhiên, nứt cuộn dây vẫn là một vấn đề nghiêm trọng ảnh hưởng đến vận hành an toàn của chúng. Nứt cuộn dây không chỉ làm tăng phóng điện cục bộ và sai lệch dữ liệu giám sát cách điện mà trong trường hợp nghiêm trọng còn có thể dẫn đến sự cố ngắn mạch và phải loại bỏ thiết bị. Để giải quyết triệt để vấn đề này, điều cần thiết là phải phân tích kỹ lưỡng các yếu tố kích hoạt đa chiều và làm rõ vai trò then chốt của chu kỳ nhiệt trong quá trình nứt.

1. Các yếu tố kích hoạt đa chiều của hiện tượng nứt cuộn dây

Nứt cuộn dây không phải là kết quả của một hư hỏng đơn lẻ mà là sự tương tác của nhiều yếu tố bao gồm vật liệu, quy trình, thiết kế kết cấu và môi trường vận hành.

1.1 Sự tiến hóa của kết cấu cách điện và sự không phù hợp của các đặc tính vật liệu

Tham số Cách điện dày (Truyền thống) Cách điện mỏng (Hiện đại)
Độ dày lớp nhựa 6–15 mm 1,5–2 mm
Gia cường Không Sợi thủy tinh
Ứng suất sai lệch CTE Cao — ứng suất cắt đáng kể tại bề mặt tiếp giáp nhựa-dây dẫn Thấp — lớp mỏng đàn hồi giãn/co cùng với cuộn dây
Nguy cơ nứt Cao Thấp (nhưng chất lượng chất độn vẫn rất quan trọng)
 Các máy biến áp khô đời đầu sử dụng lớp cách điện dày, trong đó sự không phù hợp về hệ số giãn nở nhiệt giữa nhựa và dây dẫn tạo ra ứng suất cắt tiếp xúc đáng kể dưới sự thay đổi nhiệt độ, dẫn đến nứt. Lớp cách điện mỏng hiện đại, được gia cố bằng sợi thủy tinh, uốn cong theo cuộn dây để giảm bớt ứng suất nhiệt. Tuy nhiên, độ dai của nhựa không đủ hoặc việc lựa chọn chất độn kém (ví dụ: độ tinh khiết thấp, quá thô hoặc các hạt có hình dạng sắc nhọn) vẫn có thể tạo ra các khuyết tật vi mô làm nứt vỡ nền nhựa dưới ứng suất.

1.2 Kiểm soát không đúng quy trình đúc và đóng rắn

Trong quá trình đúc, nếu không áp dụng phương pháp đúc chân không tiêu chuẩn cao hoặc khử khí không đủ, bọt khí rất dễ còn sót lại bên trong nhựa. Trong giai đoạn đóng rắn, nếu các biểu đồ gia nhiệt, giữ nhiệt và làm mát không được kiểm soát đúng cách, nhựa không thể đóng rắn chậm và đồng đều, dẫn đến ứng suất dư bên trong quá mức, tạo ra các khuyết tật cố hữu khiến vật liệu dễ bị nứt sau này.

1.3 Ảnh hưởng của ứng suất cơ học và lực điện từ

Trong quá trình vận hành, máy biến áp phải chịu rung động cơ học bên ngoài cũng như các lực điện từ khổng lồ trong các sự cố ngắn mạch. Nếu cuộn dây không được quấn chặt hoặc các phương pháp hỗ trợ và cố định không đầy đủ, các lực điện từ và rung động lặp đi lặp lại có thể gây biến dạng cuộn dây, hư hỏng lớp cách điện, và thậm chí là nứt vỡ.

1.4 Môi trường vận hành khắc nghiệt

Việc tiếp xúc lâu dài với nhiệt độ cao đẩy nhanh quá trình lão hóa nhiệt và phân hủy nhiệt của nhựa, làm giảm độ bền cơ học của nó. Trong môi trường nóng ẩm, sự xâm nhập của độ ẩm gây ra phản ứng thủy phân este trong nhựa, tạo thành các lỗ rỗng vi mô trên bề mặt. Ngoài ra, các khí ăn mòn trong môi trường như nhà máy hóa chất (ví dụ: lưu huỳnh đioxit, clo) có thể tấn công vật liệu cách điện và làm suy giảm cấu trúc phân tử của nó.

2. Cơ chế ảnh hưởng của chu kỳ nhiệt lên lớp cách điện nhựa

Trong số các tác nhân được mô tả ở trên, chu kỳ nhiệt (chu kỳ nhiệt độ) là cơ chế vật lý cốt lõi diễn ra trong suốt vòng đời của thiết bị, đóng vai trò như một "chất xúc tác" đẩy nhanh sự lan truyền vết nứt. Nghiên cứu chỉ ra rằng "mỏi nhiệt cơ" do chu kỳ nhiệt gây ra có khả năng tạo ra các vết nứt vi mô trong lớp cách điện cao hơn nhiều so với việc tiếp xúc liên tục với nhiệt độ cao. Ảnh hưởng của nó lên lớp cách điện nhựa chủ yếu được phản ánh qua bốn khía cạnh sau.

Cơ chế Quy trình cốt lõi Hệ quả
Tích lũy ứng suất nhiệt luân phiên Sự sai lệch CTE tạo ra ứng suất kéo và cắt chu kỳ tại các bề mặt tiếp giáp Suy yếu liên kết bề mặt tiếp giáp → khởi phát vi vết nứt → nứt xuyên thấu
Suy thoái vi cấu trúc Mạng lưới liên kết chéo bị suy giảm, thể tích tự do tăng lên Các lỗ rỗng và vết nứt vi mô trên bề mặt gãy; giảm độ bền đánh thủng xoay chiều
Hiệu ứng tới hạn Tg Vật liệu chuyển từ trạng thái thủy tinh sang trạng thái đàn hồi cao ở gần Tg CTE tăng mạnh, thay đổi mô đun, giảm khả năng chống biến dạng → bong tách bề mặt tiếp giáp
Vòng luẩn quẩn PD Các khe hở không khí vi mô hình thành từ vết nứt, sự tăng cường điện trường kích hoạt PD Sự ăn mòn do PD tiếp tục làm suy giảm nhựa → phát triển vết nứt → đánh thủng hoàn toàn

2.1 Sự tích tụ và mỏi do ứng suất nhiệt luân phiên

Do sự không phù hợp về hệ số giãn nở nhiệt (CTE) giữa nhựa và dây dẫn, cũng như giữa nhựa và cốt sợi thủy tinh, quá trình chu kỳ nhiệt tạo ra các ứng suất kéo và cắt luân phiên tại các bề mặt tiếp giáp của vật liệu. Khi số chu kỳ tăng lên, các ứng suất này làm suy yếu độ bền liên kết bề mặt, các vết nứt vi mô bắt đầu xuất hiện và dần dần lan rộng, cuối cùng phát triển thành nứt xuyên thấu.

2.2 Sự xuống cấp của vi cấu trúc vật liệu

Dưới tác động của ứng suất nhiệt độ luân phiên do chu kỳ nhiệt, mạng lưới liên kết ngang của nhựa epoxy dần xuống cấp và thể tích tự do bên trong vật liệu tăng lên. Ở cấp độ vi mô, điều này biểu hiện thành các lỗ rỗng và vết nứt vi mô trên bề mặt gãy; ở cấp độ vĩ mô, nó thể hiện qua sự suy giảm độ bền đánh thủng xoay chiều của vật liệu cách điện.

2.3 Ảnh hưởng tới hạn của Nhiệt độ chuyển thủy tinh (Tg)

Khi nhiệt độ vận hành tiến gần hoặc vượt quá nhiệt độ chuyển thủy tinh (Tg) của nhựa epoxy, hệ số giãn nở nhiệt tăng mạnh và mô-đun trải qua những thay đổi đáng kể. Tại thời điểm này, vật liệu chuyển từ trạng thái thủy tinh cứng sang trạng thái đàn hồi cao, khả năng chống biến dạng giảm mạnh, và sự tập trung ứng suất bên trong do chu kỳ nhiệt gây ra dễ dàng dẫn đến bong tách bề mặt và nứt vỡ.

2.4 Vòng luẩn quẩn kích phóng điện cục bộ (PD)

Vết nứt do chu kỳ nhiệt gây ra tạo ra các khe hở không khí vi mô bên trong lớp cách điện. Do hằng số điện môi của nhựa cao hơn nhiều so với không khí, dưới điện áp xoay chiều, cường độ điện trường trong khe hở không khí được phân bố tỷ lệ nghịch với hằng số điện môi, dẫn đến cường độ điện trường cực cao bên trong khe hở. Điều này dễ dàng kích hoạt phóng điện cục bộ. Các hạt năng lượng cao được tạo ra bởi PD tiếp tục ăn mòn và làm xuống cấp nhựa epoxy, tạo thành một vòng luẩn quẩn "nứt → PD → ăn mòn điện → nứt trầm trọng hơn" mà cuối cùng dẫn đến đánh thủng cách điện.

3. Tổng kết và Chiến lược phòng thủ hệ thống

Tóm lại, hiện tượng nứt cuộn dây trong máy biến áp khô đúc nhựa epoxy về bản chất là vấn đề mỏi vật liệu và hỏng hóc kết cấu do sự kết hợp của nhiều yếu tố. Để giải quyết triệt để vấn đề này, cần thiết lập một chiến lược phòng thủ hệ thống trong cả giai đoạn sản xuất và vận hành.

Giai đoạn Lĩnh vực trọng tâm Các biện pháp then chốt
Sản xuất Phối chế vật liệu Nhựa có độ dai cao, chất độn có độ tinh khiết cao
Sản xuất Kiểm soát quy trình Đúc chân không nghiêm ngặt, lưu hóa nhiệt theo chương trình
Vận hành Quản lý nhiệt Đảm bảo tản nhiệt đầy đủ, tránh sốc nhiệt độ cực đoan
Vận hành Quản lý phụ tải Kiểm soát chu kỳ phụ tải để giảm thiểu tích tụ ứng suất nhiệt
 

Chỉ bằng cách kết hợp việc nâng cao các đặc tính nội tại của vật liệu với quản lý vận hành và bảo trì vòng đời, mới có thể chống lại hiệu quả các tác động xói mòn của chu kỳ nhiệt, đảm bảo vận hành an toàn và ổn định lâu dài của máy biến áp khô.

Biên tập từ:Leon
Đóng góp và khuyến khích tác giả!

Bình luận

Chia sẻ câu hỏi hoặc quan điểm
WhatsApp
Yêu cầu
+86
Nhấp để tải lên tệp
Tải xuống
Lấy Ứng Dụng IEE Business
Sử dụng ứng dụng IEE-Business để tìm thiết bị lấy giải pháp kết nối với chuyên gia và tham gia hợp tác ngành nghề mọi lúc mọi nơi hỗ trợ toàn diện phát triển dự án điện và kinh doanh của bạn
Đăng nhập
hoặc tiếp tục với
Lần đầu sử dụng?
Đăng ký