Ursachen der Rissbildung in den Wicklungen von in Epoxidharz gegossenen Trockentransformatoren und der Einflussmechanismus thermischer Zyklen

Erfahren Sie, warum die Wicklungen von in Epoxidharz gegossenen Trockentransformatoren Risse bilden: Auswirkungen thermischer Zyklen, Grundursachen und wie Isolationsausfälle verhindert werden können.

Vziman
Feld: Fertigung
10Year<
China
Bei Google hinzufügen
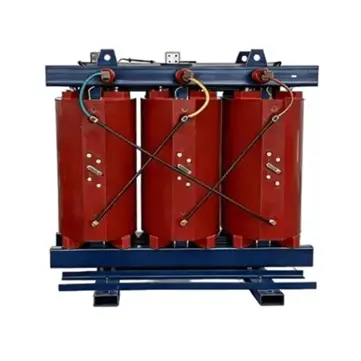
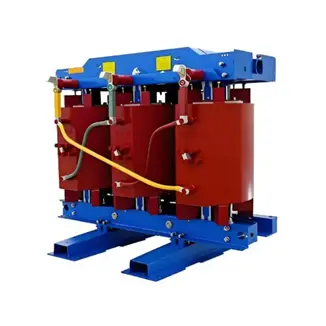
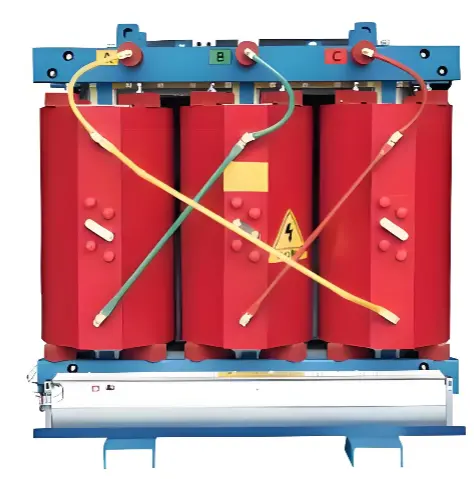
Epoxidharzgegossene Trockentransformatoren werden aufgrund ihrer hohen Zuverlässigkeit und ihres wartungsfreien Betriebs häufig in Energiesystemen eingesetzt. Die Wicklungsrissbildung bleibt jedoch ein kritisches Problem, das den sicheren Betrieb beeinträchtigt. Wicklungsrissbildung erhöht nicht nur die Teilentladung und verfälscht die Isolationsüberwachungsdaten, sondern kann im schlimmsten Fall auch zu Kurzschlussfehlern und der Verschrottung der Ausrüstung führen. Um dieses Problem grundlegend zu lösen, ist es unerlässlich, die multidimensionalen Auslösefaktoren gründlich zu analysieren und die Schlüsselrolle der Temperaturwechselbelastung im Rissbildungsprozess zu klären.

1. Multidimensionale Auslösefaktoren der Wicklungsrissbildung

Die Wicklungsrissbildung ist nicht das Ergebnis eines einzelnen Fehlers, sondern vielmehr das Zusammenspiel mehrerer Faktoren, einschließlich Materialien, Verfahren, konstruktive Gestaltung und Betriebsbedingungen.

1.1 Entwicklung der Isolationsstruktur und Fehlanpassung der Materialeigenschaften

Parameter Dicke Isolierung (Traditionell) Dünne Isolierung (Modern)
Harzschichtdicke 6–15 mm 1,5–2 mm
Verstärkung Keine Glasfaser
CTE-Mismatch-Spannung Hoch — signifikante Schubspannung an der Harz-Leiter-Grenzfläche Niedrig — elastische Dünnschicht expandiert/kontrahiert mit der Wicklung
Rissrisiko Hoch Niedrig (die Füllstoffqualität bleibt jedoch entscheidend)
 Frühe Trockentransformatoren verwendeten eine dicke Isolierung, wobei der Unterschied im Wärmeausdehnungskoeffizienten zwischen Harz und Leiter unter Temperaturänderung eine erhebliche Scherspannung an der Grenzfläche erzeugte, was zu Rissen führte. Moderne dünne Isolierungen, die mit Glasfasern verstärkt sind, passen sich flexibel der Wicklung an, um thermische Spannungen abzubauen. Unzureichende Harzzähigkeit oder schlecht ausgewählte Füllstoffe (z. B. Partikel mit geringer Reinheit, übermäßig grob oder scharfkantig) können jedoch immer noch Mikrodefekte verursachen, die die Harzmatrix unter Spannung brechen lassen.

1.2 Unsachgemäße Steuerung der Gieß- und Aushärtungsprozesse

Während des Gießvorgangs verbleiben wahrscheinlich Luftblasen im Harz, wenn kein hochwertiges Vakuumgießverfahren angewendet wird oder die Entgasung unzureichend ist. In der Aushärtungsphase kann das Harz nicht langsam und gleichmäßig aushärten, wenn die Aufheiz-, Halte- und Abkühlprofile unsachgemäß gesteuert werden, was zu übermäßigen internen Eigenspannungen führt, die inhärente Defekte erzeugen und das Material für spätere Rissbildung anfällig machen.

1.3 Mechanische Spannung und Einfluss elektromagnetischer Kräfte

Während des Betriebs sind Transformatoren äußeren mechanischen Vibrationen sowie enormen elektromagnetischen Kräften bei Kurzschlussereignissen ausgesetzt. Wenn die Spulenwicklung nicht straff ist oder die Stütz- und Befestigungsmethoden unzureichend sind, können wiederholte elektromagnetische Kräfte und Vibrationen eine Verformung der Spule, eine Beschädigung der Isolationsschicht und sogar Rissbildung verursachen.

1.4 Raue Betriebsumgebung

Langanhaltende Einwirkung hoher Temperaturen beschleunigt die thermische Alterung und den thermischen Zerfall des Harzes, was seine mechanische Festigkeit verringert. In heißen und feuchten Umgebungen verursacht das Eindringen von Feuchtigkeit eine Esterhydrolyse im Harz, wodurch Mikroporen auf der Oberfläche entstehen. Zusätzlich können korrosive Gase in Umgebungen wie chemischen Anlagen (z. B. Schwefeldioxid, Chlor) das Isoliermaterial angreifen und seine Molekularstruktur zersetzen.

2. Einflussmechanismus thermischer Zyklen auf die Harzisolierschicht

Unter den oben beschriebenen Auslösern ist die thermische Zyklisierung (Temperaturzyklisierung) der zentrale physikalische Mechanismus, der den gesamten Lebenszyklus der Ausrüstung durchzieht und als "Katalysator" wirkt, der die Rissausbreitung beschleunigt. Forschungen zeigen, dass die durch thermische Zyklen verursachte "thermomechanische Ermüdung" weitaus wahrscheinlicher Mikrorisse in der Isolationsschicht hervorruft als eine kontinuierliche Hochtemperatureinwirkung. Ihre Auswirkungen auf die Harzisolierschicht spiegeln sich hauptsächlich in den folgenden vier Aspekten wider.

Mechanismus Kernprozess Konsequenz
Akkumulation alternierender thermischer Spannungen CTE-Diskrepanz erzeugt zyklische Zug- und Scherspannungen an den Grenzflächen Schwächung der Grenzflächenhaftung → Mikrorissbildung → Durchrissbildung
Degradation der Mikrostruktur Das vernetzte Netzwerk degradiert, das freie Volumen nimmt zu Mikrohohlräume und Risse auf den Bruchflächen; reduzierte Wechselstrom-Durchschlagfestigkeit
Kritischer Tg-Effekt Das Material geht in der Nähe von Tg vom glasartigen in den hochelastischen Zustand über Starker CTE-Anstieg, Änderung des Elastizitätsmoduls, Abfall der Verformungsbeständigkeit → Grenzflächenablösung
Teufelskreis der Teilentladung Mikrolufthohlräume bilden sich durch Rissbildung, Feldüberhöhung löst Teilentladungen aus Erosion durch Teilentladungen verschlechtert das Harz weiter → Risswachstum → schließlich Durchschlag

2.1 Akkumulation und Ermüdung durch wechselnde thermische Belastung

Aufgrund der Diskrepanz im Wärmeausdehnungskoeffizienten zwischen dem Harz und dem Leiter sowie zwischen dem Harz und der Glasfaserverstärkung erzeugt die thermische Zyklisierung wechselnde Zug- und Scherspannungen an den Materialgrenzflächen. Mit zunehmender Zyklusanzahl schwächen diese Spannungen die Grenzflächenhaftfestigkeit, Mikrorisse entstehen und breiten sich allmählich aus, bis sie sich schließlich zu Durchrissen entwickeln.

2.2 Verschlechterung der Materialmikrostruktur

Unter der wechselnden Temperaturbelastung durch thermische Zyklen baut sich das vernetzte Netzwerk des Epoxidharzes allmählich ab, und das freie Volumen im Material nimmt zu. Auf mikroskopischer Ebene äußert sich dies in Hohlräumen und Mikrorissen auf den Bruchflächen; auf makroskopischer Ebene zeigt es sich als Abnahme der Wechselstrom-Durchschlagfestigkeit des Isoliermaterials.

2.3 Kritischer Effekt der Glasübergangstemperatur (Tg)

Wenn sich die Betriebstemperatur der Glasübergangstemperatur (Tg) des Epoxidharzes nähert oder diese überschreitet, steigt der Wärmeausdehnungskoeffizient stark an und der Modul erfährt eine signifikante Veränderung. Zu diesem Zeitpunkt geht das Material von einem starren glasartigen Zustand in einen hochelastischen Zustand über, sein Verformungswiderstand sinkt dramatisch, und die durch thermische Zyklen verursachte innere Spannungskonzentration führt leichter zu Grenzflächenablösungen und Rissbildung.

2.4 Teilentladungen (TE) auslösender Teufelskreis

Durch thermische Zyklen verursachte Risse erzeugen Mikroluftspalte innerhalb der Isolationsschicht. Da die Dielektrizitätskonstante von Harz weit höher ist als die von Luft, wird die elektrische Feldstärke im Luftspalt unter Wechselspannung umgekehrt proportional zur Dielektrizitätskonstante verteilt, was zu einer extrem hohen Feldstärke im Spalt führt. Dies löst leicht Teilentladungen aus. Die durch TE erzeugten hochenergetischen Partikel erodieren und zersetzen das Epoxidharz weiter, wodurch ein Teufelskreis aus "Rissbildung → TE → elektrische Erosion → verstärkte Rissbildung" entsteht, der schließlich zum Isolationsdurchschlag führt.

3. Zusammenfassung und systematische Abwehrstrategie

Zusammenfassend lässt sich sagen, dass die Wicklungsrissbildung in Epoxidharz-Gießtrockentransformatoren im Wesentlichen ein Problem der Materialermüdung und des Strukturversagens ist, das durch die Kopplung mehrerer Faktoren verursacht wird. Um dieses Problem grundlegend zu lösen, muss in beiden Phasen, der Herstellung und dem Betrieb, eine systematische Abwehrstrategie etabliert werden.

Phase Schwerpunktbereich Schlüsselmaßnahmen
Fertigung Materialrezeptur Hochzähes Harz, hochreine Füllstoffe
Fertigung Prozesssteuerung Strenges Vakuumgießen, programmierte Temperaturhärtung
Betrieb Thermomanagement Ausreichende Wärmeableitung sicherstellen, extreme Temperaturschocks vermeiden
Betrieb Lastmanagement Lastzyklen steuern, um die Akkumulation thermischer Spannungen zu minimieren
 

Nur durch die Kombination der Verbesserung der intrinsischen Materialeigenschaften mit einem lebenszyklusorientierten Betriebs- und Instandhaltungsmanagement kann den erosiven Auswirkungen thermischer Zyklen wirksam widerstanden werden, wodurch der langfristige sichere und stabile Betrieb von Trockentransformatoren gewährleistet wird.

Bearbeitet von:Leon
Spende und ermutige den Autor

Kommentare

Frage oder Ansicht teilen
WhatsApp
Anfrage senden
+86
Datei hochladen
Herunterladen
IEE-Business-Anwendung abrufen
Nutzen Sie die IEE-Business-App um Geräte zu finden Lösungen zu erhalten Experten zu kontaktieren und an Branchenkooperationen teilzunehmen jederzeit und überall zur vollen Unterstützung Ihrer Stromprojekte und Ihres Geschäfts.
Anmeldung
oder fortfahren mit
Neu hier?
Registrieren