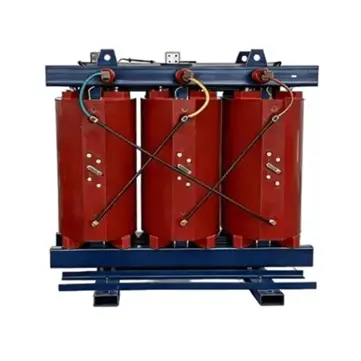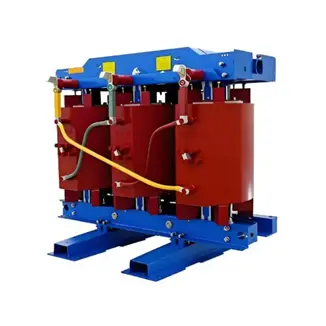
Cause della fessurazione degli avvolgimenti nei trasformatori a secco colati in resina epossidica e meccanismo di influenza dei cicli termici

Scoprite perché gli avvolgimenti dei trasformatori a secco in resina epossidica si fessurano: effetti dei cicli termici, cause profonde e come prevenire i guasti dell'isolamento.

Vziman
Campo: Produzione
10Year<
China
Aggiungici su Google
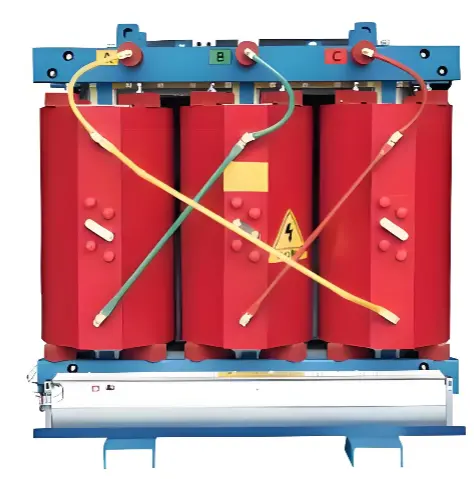
I trasformatori a secco in resina epossidica colata sono ampiamente utilizzati nei sistemi elettrici per la loro elevata affidabilità e il funzionamento senza manutenzione. Tuttavia, la fessurazione degli avvolgimenti rimane un problema critico che ne compromette il funzionamento sicuro. La fessurazione degli avvolgimenti non solo aumenta le scariche parziali e distorce i dati di monitoraggio dell'isolamento, ma può anche portare a guasti da cortocircuito e alla rottamazione delle apparecchiature nei casi più gravi. Per risolvere fondamentalmente questo problema, è essenziale analizzare a fondo i fattori scatenanti multidimensionali e chiarire il ruolo chiave dei cicli termici nel processo di fessurazione.

1. Fattori scatenanti multidimensionali della fessurazione degli avvolgimenti

La fessurazione degli avvolgimenti non è il risultato di un singolo guasto, ma piuttosto l'interazione di molteplici fattori, tra cui materiali, processi, progettazione strutturale e ambiente operativo.

1.1 Evoluzione della struttura di isolamento e disadattamento delle proprietà dei materiali

Parametro Isolamento spesso (tradizionale) Isolamento sottile (moderno)
Spessore dello strato di resina 6–15 mm 1.5–2 mm
Rinforzo Nessuno Fibra di vetro
Sollecitazione da disadattamento CTE Elevata — significativa sollecitazione di taglio all'interfaccia resina-conduttore Bassa — lo strato sottile elastico si espande/contrae con l'avvolgimento
Rischio di fessurazione Elevato Basso (ma la qualità del riempitivo rimane critica)
 I primi trasformatori a secco utilizzavano un isolamento spesso, in cui la discrepanza del CTE tra resina e conduttore generava una sostanziale tensione di taglio interfacciale sotto variazione di temperatura, portando a crepe. Il moderno isolamento sottile, rinforzato con fibra di vetro, si flette con l'avvolgimento per alleviare lo stress termico. Tuttavia, una tenacità della resina insufficiente o cariche selezionate in modo inadeguato (ad es. particelle a bassa purezza, eccessivamente grossolane o dalla forma spigolosa) possono comunque creare micro-difetti che fratturano la matrice resinosa sotto stress.

1.2 Controllo inadeguato dei processi di colata e polimerizzazione

Durante la colata, se non si adotta una colata sotto vuoto di alto livello o se il degassaggio è insufficiente, è probabile che rimangano bolle d'aria all'interno della resina. Durante la fase di polimerizzazione, se i profili di riscaldamento, mantenimento e raffreddamento non sono controllati in modo adeguato, la resina non può polimerizzare lentamente e in modo uniforme, risultando in un eccessivo stress residuo interno che crea difetti intrinseci che predispongono il materiale a successive crepe.

1.3 Stress meccanico e impatto della forza elettromagnetica

Durante il funzionamento, i trasformatori sono soggetti a vibrazioni meccaniche esterne nonché a enormi forze elettromagnetiche durante gli eventi di corto circuito. Se l'avvolgimento della bobina non è stretto o i metodi di supporto e fissaggio sono inadeguati, le forze elettromagnetiche e le vibrazioni ripetute possono causare deformazione della bobina, danni allo strato isolante e persino crepe.

1.4 Ambiente operativo severo

L'esposizione prolungata ad alte temperature accelera l'invecchiamento termico e la decomposizione termica della resina, riducendone la resistenza meccanica. In ambienti caldi e umidi, l'ingresso di umidità causa l'idrolisi degli esteri nella resina, formando micro-pori sulla superficie. Inoltre, i gas corrosivi in ambienti come gli stabilimenti chimici (ad es. anidride solforosa, cloro) possono attaccare il materiale isolante e degradarne la struttura molecolare.

2. Meccanismo di influenza del ciclo termico sullo strato isolante in resina

Tra i fattori scatenanti descritti sopra, il ciclo termico (ciclo di temperatura) è il meccanismo fisico centrale che attraversa l'intero ciclo di vita dell'apparecchiatura, agendo come un "catalizzatore" che accelera la propagazione delle crepe. La ricerca indica che la "fatica termo-meccanica" causata dal ciclo termico ha una probabilità molto maggiore di indurre micro-crepe nello strato isolante rispetto all'esposizione continua ad alte temperature. Il suo impatto sullo strato isolante in resina si riflette principalmente nei seguenti quattro aspetti.

Meccanismo Processo principale Conseguenza
Accumulo di stress termico alternato Il disadattamento del CTE genera sollecitazioni cicliche di trazione e taglio alle interfacce Indebolimento del legame interfacciale → innesco di microcricche → fessurazione passante
Deterioramento della microstruttura La rete reticolata si degrada, il volume libero aumenta Microvuoti e cricche sulle superfici di frattura; ridotta rigidità dielettrica in CA
Effetto critico di Tg Il materiale transita dallo stato vetroso a quello altamente elastico in prossimità di Tg Brusco aumento del CTE, variazione del modulo, calo della resistenza alla deformazione → distacco interfacciale
Ciclo vizioso delle PD Si formano micro-intercapedini d'aria a causa della fessurazione, l'intensificazione del campo innesca le PD L'erosione da PD degrada ulteriormente la resina → propagazione delle cricche → rottura finale

2.1 Accumulo e fatica da stress termico alternato

A causa della mancata corrispondenza del CTE tra la resina e il conduttore, e tra la resina e il rinforzo in fibra di vetro, i cicli termici generano sollecitazioni di trazione e taglio alternate alle interfacce dei materiali. Con l'aumentare del numero di cicli, queste sollecitazioni indeboliscono la resistenza del legame interfacciale, si innescano microcricche che si propagano gradualmente, sviluppandosi infine in cricche passanti.

2.2 Deterioramento della microstruttura del materiale

Sotto l'azione della sollecitazione termica alternata dei cicli termici, la rete reticolata della resina epossidica si degrada gradualmente e il volume libero all'interno del materiale aumenta. A livello microscopico, ciò si manifesta con vuoti e microcricche sulle superfici di frattura; a livello macroscopico, si traduce in una diminuzione della rigidità dielettrica in corrente alternata del materiale isolante.

2.3 Effetto critico della temperatura di transizione vetrosa (Tg)

Quando la temperatura di esercizio si avvicina o supera la temperatura di transizione vetrosa (Tg) della resina epossidica, il coefficiente di espansione termica aumenta bruscamente e il modulo subisce una variazione significativa. A questo punto, il materiale passa da uno stato vetroso rigido a uno stato altamente elastico, la sua resistenza alla deformazione crolla drasticamente e la concentrazione di sollecitazioni interne causata dai cicli termici porta più facilmente al distacco interfacciale e alla fessurazione.

2.4 Ciclo vizioso che innesca le scariche parziali (PD)

Le cricche causate dai cicli termici creano micro-intercapedini d'aria all'interno dello strato isolante. Poiché la costante dielettrica della resina è di gran lunga superiore a quella dell'aria, sotto tensione alternata l'intensità del campo elettrico nell'intercapedine d'aria si distribuisce in modo inversamente proporzionale alla costante dielettrica, risultando in un'intensità di campo estremamente elevata all'interno dell'intercapedine. Ciò innesca facilmente le scariche parziali. Le particelle ad alta energia generate dalle PD erodono e degradano ulteriormente la resina epossidica, formando un ciclo vizioso di "fessurazione → PD → erosione elettrica → aggravamento delle cricche" che porta infine alla rottura dell'isolamento.

3. Sintesi e strategia di difesa sistematica

In sintesi, la fessurazione degli avvolgimenti nei trasformatori a secco in resina epossidica colata è essenzialmente un problema di fatica del materiale e cedimento strutturale causato dall'accoppiamento di più fattori. Per risolvere fondamentalmente questo problema, è necessario stabilire una strategia di difesa sistematica sia nelle fasi di produzione che in quelle operative.

Fase Area di interesse Misure chiave
Produzione Formulazione dei materiali Resina ad alta tenacità, cariche ad alta purezza
Produzione Controllo del processo Colata sotto vuoto rigorosa, polimerizzazione a temperatura programmata
Esercizio Gestione termica Garantire un'adeguata dissipazione del calore, evitare shock termici estremi
Esercizio Gestione del carico Controllare i cicli di carico per minimizzare l'accumulo di stress termico
 

Solo combinando il miglioramento delle proprietà intrinseche dei materiali con la gestione operativa e di manutenzione del ciclo di vita si possono contrastare efficacemente gli effetti erosivi dei cicli termici, garantendo il funzionamento sicuro e stabile a lungo termine dei trasformatori a secco.

Modificato da: Leon
Dai una mancia e incoraggia l'autore!

Commenti

Condividi la tua domanda o prospettiva
WhatsApp
Richiesta
+86
Fare clic per caricare il file
Scarica
Ottieni l'applicazione IEE-Business
Utilizza l'app IEE-Business per trovare attrezzature ottenere soluzioni connetterti con esperti e partecipare alla collaborazione dell'industria in qualsiasi momento e luogo sostenendo completamente lo sviluppo dei tuoi progetti elettrici e delle tue attività
Accesso
oppure continua con
Nuovo utente?
Registra