Causas de la fisuración del bobinado en transformadores secos de resina epoxi moldeada y el mecanismo de influencia del ciclado térmico

Descubra por qué se agrietan los devanados de los transformadores secos de resina epoxi: efectos del ciclado térmico, causas raíz y cómo prevenir el fallo de aislamiento.

Vziman
Campo: Fabricación
10Year<
China
Añadirnos en Google
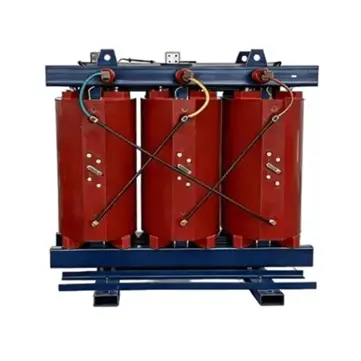
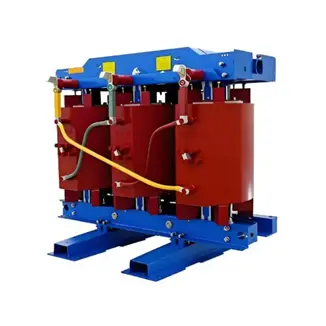
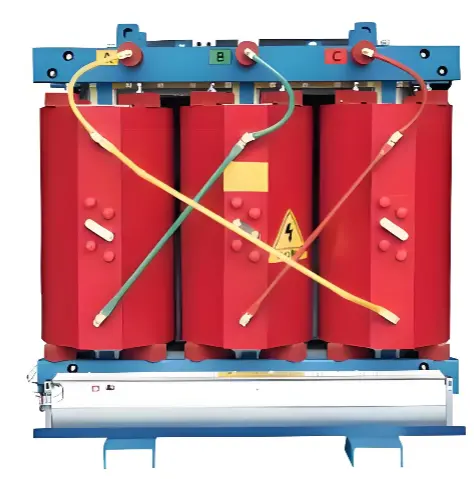
Los transformadores secos de resina epoxi moldeada son ampliamente utilizados en los sistemas de potencia por su alta fiabilidad y funcionamiento sin mantenimiento. Sin embargo, el agrietamiento de los devanados sigue siendo un problema crítico que compromete su funcionamiento seguro. El agrietamiento de los devanados no solo aumenta las descargas parciales y distorsiona los datos de monitoreo del aislamiento, sino que también puede provocar fallos por cortocircuito y el desecho del equipo en casos graves. Para resolver fundamentalmente este problema, es esencial analizar a fondo los factores desencadenantes multidimensionales y aclarar el papel clave de los ciclos térmicos en el proceso de agrietamiento.

1. Factores desencadenantes multidimensionales del agrietamiento de los devanados

El agrietamiento de los devanados no es el resultado de una única falla, sino más bien la interacción de múltiples factores, que incluyen los materiales, los procesos, el diseño estructural y el entorno de funcionamiento.

1.1 Evolución de la estructura de aislamiento y desajuste de las propiedades de los materiales

Parámetro Aislamiento grueso (tradicional) Aislamiento delgado (moderno)
Espesor de la capa de resina 6–15 mm 1,5–2 mm
Refuerzo Ninguno Fibra de vidrio
Tensión por desajuste de CTE Alta — esfuerzo cortante significativo en la interfaz resina-conductor Baja — la capa delgada elástica se expande/contrae con el bobinado
Riesgo de agrietamiento Alto Bajo (pero la calidad del relleno sigue siendo crítica)
 Los primeros transformadores de tipo seco utilizaban un aislamiento grueso, donde la discrepancia en el CTE entre la resina y el conductor generaba una tensión de cizallamiento interfacial sustancial bajo variaciones de temperatura, lo que provocaba agrietamiento. El aislamiento delgado moderno, reforzado con fibra de vidrio, se flexiona junto con el devanado para aliviar la tensión térmica. Sin embargo, una tenacidad insuficiente de la resina o una mala selección de las cargas (por ejemplo, partículas de baja pureza, demasiado gruesas o de formas angulosas) aún pueden crear microdefectos que fracturan la matriz de resina bajo tensión.

1.2 Control inadecuado de los procesos de moldeo y curado

Durante el moldeo, si no se adopta un moldeo al vacío de alto estándar o si la desgasificación es insuficiente, es probable que queden burbujas de aire en el interior de la resina. Durante la etapa de curado, si los perfiles de calentamiento, mantenimiento y enfriamiento no se controlan adecuadamente, la resina no puede curarse de forma lenta y uniforme, lo que resulta en una tensión residual interna excesiva que crea defectos inherentes que predisponen el material a un agrietamiento posterior.

1.3 Tensión mecánica e impacto de la fuerza electromagnética

Durante el funcionamiento, los transformadores están sometidos a vibraciones mecánicas externas, así como a enormes fuerzas electromagnéticas durante los eventos de cortocircuito. Si el devanado de la bobina no está bien apretado o los métodos de soporte y fijación son inadecuados, las fuerzas electromagnéticas y las vibraciones repetidas pueden causar deformación de la bobina, daños en la capa de aislamiento e incluso agrietamiento.

1.4 Entorno operativo severo

La exposición prolongada a altas temperaturas acelera el envejecimiento térmico y la descomposición térmica de la resina, reduciendo su resistencia mecánica. En ambientes cálidos y húmedos, la entrada de humedad provoca la hidrólisis de ésteres en la resina, formando microporos en la superficie. Además, los gases corrosivos en entornos como las plantas químicas (por ejemplo, dióxido de azufre, cloro) pueden atacar el material de aislamiento y degradar su estructura molecular.

2. Mecanismo de influencia del ciclado térmico en la capa de aislamiento de resina

Entre los desencadenantes descritos anteriormente, el ciclado térmico (ciclado de temperatura) es el mecanismo físico central que recorre todo el ciclo de vida del equipo, actuando como un "catalizador" que acelera la propagación de grietas. Las investigaciones indican que la "fatiga termomecánica" causada por el ciclado térmico tiene muchas más probabilidades de inducir microgrietas en la capa de aislamiento que la exposición continua a altas temperaturas. Su impacto en la capa de aislamiento de resina se refleja principalmente en los siguientes cuatro aspectos.

Mecanismo Proceso principal Consecuencia
Acumulación de tensión térmica alternante La discrepancia de CTE genera tensiones cíclicas de tracción y cizallamiento en las interfaces Debilitamiento de la unión interfacial → iniciación de microgrietas → agrietamiento pasante
Deterioro de la microestructura La red entrecruzada se degrada, el volumen libre aumenta Microvacíos y grietas en las superficies de fractura; reducción de la rigidez dieléctrica en CA
Efecto crítico de Tg El material transita de un estado vítreo a un estado altamente elástico cerca de Tg Aumento brusco del CTE, cambio de módulo, caída de la resistencia a la deformación → desadherencia interfacial
Ciclo vicioso de PD Se forman microcavidades de aire por el agrietamiento, la intensificación del campo desencadena PD La erosión por PD degrada aún más la resina → crecimiento de grietas → ruptura final

2.1 Acumulación y fatiga por tensión térmica alterna

Debido a la discrepancia del CTE entre la resina y el conductor, y entre la resina y el refuerzo de fibra de vidrio, los ciclos térmicos generan tensiones alternas de tracción y cizallamiento en las interfaces del material. A medida que aumenta el número de ciclos, estas tensiones debilitan la resistencia de la unión interfacial, se inician microfisuras que se propagan gradualmente, desarrollándose finalmente en fisuras pasantes.

2.2 Deterioro de la microestructura del material

Bajo la tensión térmica alterna de los ciclos térmicos, la red entrecruzada de la resina epoxi se degrada gradualmente y el volumen libre dentro del material aumenta. A nivel microscópico, esto se manifiesta como vacíos y microfisuras en las superficies de fractura; a nivel macroscópico, se observa como una disminución en la rigidez dieléctrica en CA del material aislante.

2.3 Efecto crítico de la temperatura de transición vítrea (Tg)

Cuando la temperatura de funcionamiento se aproxima o supera la temperatura de transición vítrea (Tg) de la resina epoxi, el coeficiente de expansión térmica aumenta bruscamente y el módulo experimenta un cambio significativo. En este punto, el material pasa de un estado vítreo rígido a un estado altamente elástico, su resistencia a la deformación disminuye drásticamente y la concentración de tensión interna causada por los ciclos térmicos conduce más fácilmente a la desadherencia interfacial y a la fisuración.

2.4 Ciclo vicioso que desencadena descargas parciales (DP)

La fisuración causada por los ciclos térmicos crea microcavidades de aire dentro de la capa de aislamiento. Dado que la constante dieléctrica de la resina es muy superior a la del aire, bajo tensión de CA la intensidad del campo eléctrico en la cavidad de aire se distribuye inversamente proporcional a la constante dieléctrica, lo que resulta en una intensidad de campo extremadamente alta dentro de la cavidad. Esto desencadena fácilmente descargas parciales. Las partículas de alta energía generadas por las DP erosionan y degradan aún más la resina epoxi, formando un ciclo vicioso de "fisuración → DP → erosión eléctrica → agravamiento de la fisuración" que finalmente conduce a la ruptura del aislamiento.

3. Resumen y estrategia de defensa sistemática

En resumen, la fisuración de los devanados en los transformadores secos de resina epoxi moldeada es esencialmente un problema de fatiga del material y fallo estructural causado por el acoplamiento multifactorial. Para resolver fundamentalmente este problema, se debe establecer una estrategia de defensa sistemática tanto en las fases de fabricación como en las de operación.

Fase Área de enfoque Medidas clave
Fabricación Formulación de materiales Resina de alta tenacidad, cargas de alta pureza
Fabricación Control de procesos Fundición al vacío rigurosa, curado a temperatura programada
Operación Gestión térmica Garantizar una disipación de calor adecuada, evitar choques térmicos extremos
Operación Gestión de carga Controlar los ciclos de carga para minimizar la acumulación de tensión térmica
 

Solo combinando la mejora de las propiedades intrínsecas de los materiales con la gestión de operación y mantenimiento del ciclo de vida se pueden contrarrestar eficazmente los efectos erosivos de los ciclos térmicos, garantizando así el funcionamiento seguro y estable a largo plazo de los transformadores de tipo seco.

Editado desde: Leon
Dar propina y animar al autor

Comentarios

Compartir pregunta o perspectiva
WhatsApp
Enviar consulta
+86
Haga clic para cargar archivo
Descargar
Obtener la aplicación IEE Business
Utiliza la aplicación IEE-Business para encontrar equipos obtener soluciones conectarte con expertos y participar en colaboraciones de la industria en cualquier momento y lugar apoyando completamente el desarrollo de tus proyectos y negocios de energía
Inicio de sesión
o continuar con
¿Nuevo aquí?
Registrar