• Product
  • Suppliers
  • Manufacturers
  • Solutions
  • Free tools
  • Knowledges
  • Experts
  • Communities
Search


Comment les différences dans les procédés de coulée de résine des transformateurs secs influencent-elles la durée de vie et les performances sans entretien des transformateurs ?

Vziman
Champ: Fabrication
10Year<
China
 
Les transformateurs secs sont devenus la configuration standard pour les immeubles de grande hauteur, le transport ferroviaire, les centres de données, les centrales à énergies nouvelles et d'autres scénarios critiques en raison de leurs caractéristiques sans huile, ignifuges, écologiques et sans entretien. Cependant, les transformateurs sur le marché, tous classés comme « secs », peuvent présenter des différences considérables en termes de prix et de qualité.
Avec la même capacité et la même classe de tension, les produits de différents fabricants présentent des différences significatives en matière de niveaux de décharge partielle, de résistance aux fissures, de durée de vie et de taux de défaillance. La cause profonde de cette variation ne réside souvent pas dans la conception externe, mais dans le processus invisible de moulage en résine.

Le moulage en résine est loin de se limiter à « tremper les enroulements dans la résine » — il s'agit d'une discipline d'ingénierie systématique impliquant la science des matériaux, la thermodynamique, la mécanique des fluides et la mécanique. De subtiles différences dans le processus de moulage se traduisent directement par d'énormes écarts dans les performances du transformateur tout au long de son cycle de vie complet.

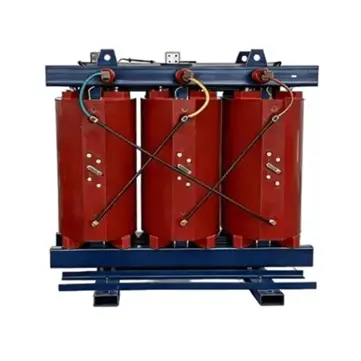
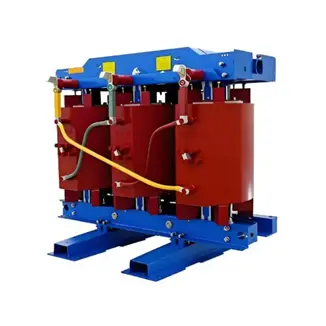
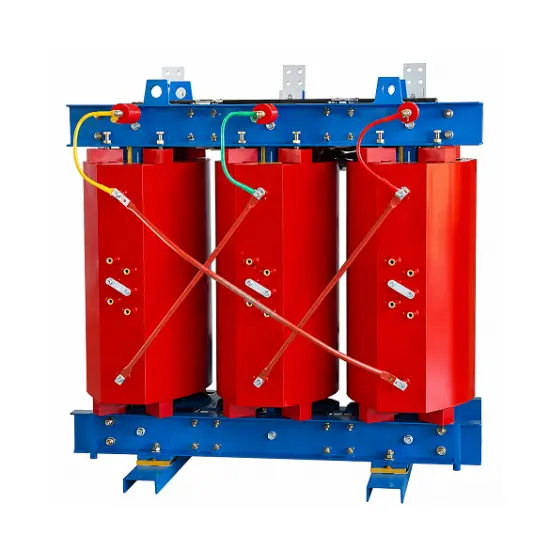
Three Phase Dry Type Distribution Transformer  33kV 34.5kV 35kV

Transformateur sec à triple enroulement cylindrique rouge monté sur un socle métallique bleu avec des fils de connexion colorés

1. Différences fondamentales dans le processus de moulage en résine

Les procédés de moulage en résine des différents fabricants diffèrent principalement sur les aspects suivants :

Aspect du processus Processus de haute qualité Processus ordinaire
Contrôle du niveau de vide Vide poussé avec évacuation continue pour un dégazage complet Vide ou temps d'évacuation insuffisant, gaz piégé dans les enroulements
Prétraitement de séchage Préchauffage et séchage complets pour éliminer l'humidité Séchage incomplet, l'humidité résiduelle altère l'isolation
Méthode d'injection de résine Injection lente sous vide pour une pénétration complète Coulée atmosphérique ou sous semi-vide avec pénétration incomplète
Processus de polymérisation Polymérisation par paliers programmés pour une solidification uniforme et un relâchement des contraintes Polymérisation excessivement rapide, contraintes internes résiduelles élevées
Renforcement par fibres Renforcement par treillis ou feutre de fibres de verre Renforcement insuffisant ou inégalement réparti
Système de charges Charges en micro-poudre de silice sphérique ou fondue de qualité supérieure Charges de qualité moyenne avec une mauvaise adhésion interfaciale
 Ces différences se manifestent finalement à travers trois dimensions clés : le niveau de décharge partielle, la résistance aux fissures lors des cycles thermiques, et les performances d'étanchéité et de protection contre l'humidité.

2. Décharge partielle : le « tueur invisible » de la durée de vie de l'isolation

La décharge partielle est la première cause de vieillissement de l'isolation et de rupture finale dans les transformateurs secs. Le processus de moulage a l'influence la plus directe sur les DP :

  • Bulles et vides : si le gaz n'est pas entièrement expulsé pendant le moulage, des micro-vides subsistent à l'intérieur des enroulements. Sous la tension de fonctionnement, des décharges partielles se produisent dans ces vides, et des particules à haute énergie bombardent continuellement l'isolation, provoquant une érosion électrique et un vieillissement.
  • Séparation d'interface : une mauvaise adhérence à l'interface charge-résine ou résine-conducteur peut également devenir une source de décharge partielle.
  • L'importance du traitement sous vide : les processus de haute qualité sèchent les enroulements et injectent la résine sous vide, garantissant que la résine pénètre entre chaque spire et éliminant fondamentalement la rétention de bulles.

Le niveau de DP en usine est le « miroir » qui révèle la qualité du processus de moulage. Les transformateurs avec de faibles niveaux de DP vieillissent lentement et peuvent atteindre des décennies de durée de vie électrique ; les transformateurs avec des DP excessives peuvent subir une rupture de l'isolation en quelques années, voire moins.

3. Résistance aux fissures : la « ténacité mécanique » pour les cycles thermiques

Les transformateurs subissent une génération de chaleur répétée pendant le fonctionnement et un refroidissement pendant l'arrêt, soumettant les enroulements à une dilatation et une contraction thermiques continues ainsi qu'à des contraintes mécaniques. L'influence du processus de moulage sur la résistance aux fissures se reflète dans :

  • Contrôle des contraintes internes : si la température de polymérisation est mal contrôlée, le retrait de polymérisation génère des contraintes internes. Les processus de haute qualité utilisent des courbes de polymérisation par paliers programmées qui permettent une solidification lente et uniforme, libérant les contraintes internes au maximum.
  • Système de renforcement : les formulations haut de gamme ajoutent des agents de renforcement pour améliorer la ténacité à la rupture de la résine, permettant à l'isolation de se dilater et de se contracter avec l'enroulement sans fissuration.
  • Structure d'isolation fine : les processus modernes de haute qualité adoptent couramment des structures d'isolation fine renforcées par des fibres de verre avec une couche de résine élastique, offrant une meilleure conformité à la déformation de l'enroulement.

Les transformateurs ayant une faible résistance aux fissures peuvent développer de fines fissures à la surface de la bobine après plusieurs années de fonctionnement ; ces fissures se propagent progressivement en fissures traversantes, provoquant finalement une chute brutale des performances d'isolation, voire des défauts de court-circuit.

4. Étanchéité et protection contre l'humidité : le fondement physique des performances sans maintenance

L'avantage principal des transformateurs secs par rapport aux types immergés dans l'huile est le fonctionnement sans maintenance, qui repose fortement sur la barrière d'isolation solide formée par le moulage. Par rapport aux transformateurs à imprégnation ouverte (VPI), les différences sont très claires :

Aspect Transformateur coulé en résine époxy Transformateur VPI (imprégnation ouverte)
Protection des enroulements Encapsulation sous vide complet formant un corps de résine dense Imprégnation de vernis à l'air libre ne couvrant que la surface
Résistance à l'humidité Barrière contre l'humidité quasi parfaite Étanchéité limitée ; absorbe facilement l'humidité en cas d'humidité élevée
Redémarrage après arrêt Aucun préchauffage requis ; mise en charge directe Nécessite généralement un préchauffage pour éliminer l'humidité
Protection contre la poussière et la corrosion Entièrement encapsulé, protection complète Protection uniquement partielle
Maintenance Véritablement sans maintenance Tests d'isolation périodiques requis
 Les transformateurs moulés de haute qualité peuvent fonctionner directement sans aucun traitement contre l'humidité dans des environnements à haute température et à forte humidité ou après un arrêt prolongé. En revanche, les transformateurs de mauvaise fabrication peuvent présenter une microporosité dans la couche de résine, absorbant lentement l'humidité dans des environnements à forte humidité avec une résistance d'isolement en baisse, nécessitant souvent des procédures fastidieuses de préchauffage et de séchage avant le redémarrage — leur revendication de « sans entretien » n'est pas véritablement tenue.

5. La logique sous-jacente des propriétés intrinsèques des matériaux

Au-delà du procédé lui-même, les propriétés intrinsèques du matériau en résine déterminent également le plafond de qualité :

Propriété Avantage
Faible viscosité Meilleure fluidité de la résine, réduisant la rétention de vides lors du coulage
Grande ténacité Meilleure résistance à la fissuration par cyclage thermique
Température de transition vitreuse élevée (Tg) Module stable à des températures élevées, meilleure résistance à la fatigue thermique
Faibles pertes diélectriques (tan δ) Réduction de l'auto-échauffement à haute fréquence, prévenant le cycle « augmentation de la température → augmentation des pertes → nouvelle augmentation de la température »
Excellente rigidité diélectrique Supporte des champs électriques plus élevés avec une plus grande marge d'isolation
 

Dans les applications à haute fréquence et haute tension telles que les transformateurs à l'état solide émergents (SST), une faible perte diélectrique est particulièrement critique, supprimant l'élévation de température causée par les pertes à haute fréquence à la source.

6. Comment juger de la qualité du processus ?

Pour les utilisateurs, le niveau du processus de moulage peut être évalué sans ouvrir l'unité grâce aux approches suivantes :

  • Consulter le rapport de test de décharges partielles de l'usine : plus le niveau de décharges partielles est bas, meilleur est le processus.
  • Inspecter la qualité de la surface de la bobine : une surface lisse, de couleur uniforme, exempte de bulles et de piqûres indique un bon contrôle du processus.
  • Évaluer le système sous vide de l'usine : vérifier si des équipements de moulage sous haut vide et des procédures de processus rigoureuses sont en place.
  • Comprendre le système de matériaux : les fabricants de qualité divulgueront clairement le système de résine, les agents de ténacification et le schéma de renforcement en fibres de verre.
  • Comparer les cas de fonctionnement à long terme : se référer aux années de fonctionnement réelles et aux taux de défaillance de produits similaires dans des conditions comparables.

Résumé

Le processus de moulage en résine des transformateurs secs est le « déterminant central » du niveau de décharges partielles, de la résistance à la fissuration, des performances d'étanchéité et de protection contre l'humidité, et finalement de la durée de vie. Les différences de processus peuvent sembler subtiles, mais elles déterminent directement si un transformateur peut atteindre un véritable fonctionnement sans maintenance et une opération stable pendant des décennies.

Édité à partir de :Leon

Faire un don et encourager l'auteur

Commentaires

Partager votre question ou point de vue
WhatsApp
Demande
+86
Cliquer pour téléverser un fichier
Télécharger
Obtenir l'application commerciale IEE-Business
Utilisez l'application IEE-Business pour trouver du matériel obtenir des solutions se connecter avec des experts et participer à la collaboration sectorielle en tout lieu et à tout moment soutenant pleinement le développement de vos projets et activités dans le secteur de l'énergie
Connexion
ou continuer avec
Nouvel utilisateur ?
S’inscrire