• Product
  • Suppliers
  • Manufacturers
  • Solutions
  • Free tools
  • Knowledges
  • Experts
  • Communities
Search


Como as diferenças nos processos de moldagem em resina de transformadores a seco afetam a vida útil do transformador e o desempenho isento de manutenção?

Vziman
Campo: Manufatura
10Year<
China
 
Os transformadores a seco tornaram-se a configuração padrão para edifícios altos, transporte ferroviário, centros de dados, usinas de energia renovável e outros cenários críticos devido às suas características livres de óleo, retardantes de chama, ambientalmente amigáveis e livres de manutenção. No entanto, os transformadores no mercado que são todos classificados como "a seco" podem diferir drasticamente em preço e qualidade.
Com a mesma capacidade e classe de tensão, os produtos de diferentes fabricantes apresentam diferenças significativas nos níveis de descarga parcial, resistência a fissuras, vida útil e taxa de falhas. A causa raiz dessa variação muitas vezes não reside no design externo, mas no invisível processo de fundição em resina.

A fundição em resina está longe de ser simplesmente "mergulhar os enrolamentos na resina" — é uma disciplina de engenharia sistemática que envolve ciência dos materiais, termodinâmica, mecânica dos fluidos e mecânica. Diferenças sutis no processo de fundição se traduzem diretamente em enormes lacunas no desempenho do transformador ao longo de todo o seu ciclo de vida.

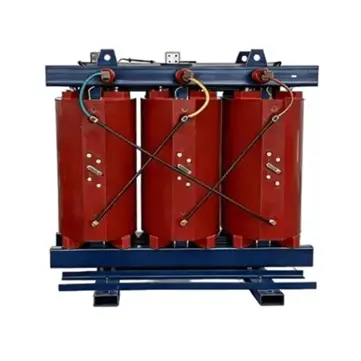
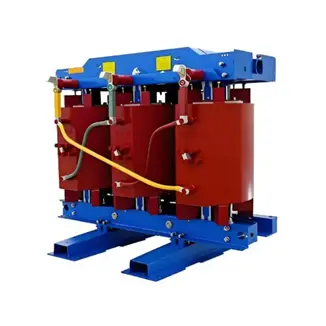
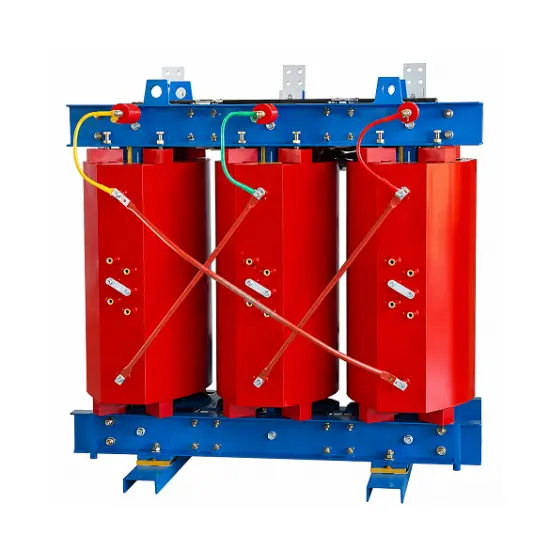
Transformador de Distribuição a Seco Trifásico 33kV 34.5kV 35kV

Transformador a seco com três bobinas cilíndricas vermelhas montado em base metálica azul com fios de conexão coloridos

1. Diferenças Fundamentais no Processo de Fundição

Os processos de fundição de diferentes fabricantes diferem principalmente nos seguintes aspectos:

Aspecto do Processo Processo de Alta Qualidade Processo Comum
Controle do nível de vácuo Alto vácuo com evacuação contínua para desgaseificação completa Vácuo insuficiente ou tempo de evacuação inadequado, gás retido nos enrolamentos
Pré-tratamento de secagem Pré-aquecimento e secagem completos para eliminar a umidade Secagem incompleta, umidade residual compromete o isolamento
Método de injeção de resina Injeção lenta sob vácuo para penetração total Moldagem atmosférica ou em semivácuo com penetração incompleta
Processo de cura Cura escalonada programada para solidificação uniforme e alívio de tensões Cura excessivamente rápida, alta tensão interna residual
Reforço de fibra Reforço com malha ou manta de fibra de vidro Reforço insuficiente ou distribuído de forma desigual
Sistema de carga Cargas de micropó de sílica fundida ou esférica de alta qualidade Cargas comuns com baixa adesão interfacial
 Essas diferenças se manifestam, em última análise, através de três dimensões principais: nível de descarga parcial, resistência a trincas por ciclagem térmica e desempenho de vedação e proteção contra umidade.

2. Descarga Parcial: A "Assassina Invisível" da Vida Útil do Isolamento

A descarga parcial é a principal causa do envelhecimento do isolamento e da eventual ruptura em transformadores a seco. O processo de encapsulamento tem a influência mais direta na DP:

  • Bolhas e vazios: Se o gás não for totalmente expulso durante o encapsulamento, microvazios permanecem no interior dos enrolamentos. Sob a tensão de operação, ocorre descarga parcial dentro desses vazios, e partículas de alta energia bombardeiam continuamente o isolamento, causando erosão e envelhecimento elétricos.
  • Separação de interface: A má adesão na interface carga-resina ou resina-condutor também pode se tornar uma fonte de descarga parcial.
  • O valor do processamento a vácuo: Processos de alta qualidade secam os enrolamentos e injetam resina sob vácuo, garantindo que a resina penetre entre cada espira e eliminando fundamentalmente a retenção de bolhas.

O nível de DP na fábrica é o "espelho" que revela a qualidade do processo de encapsulamento. Transformadores com baixos níveis de DP envelhecem lentamente e podem alcançar décadas de vida útil elétrica; transformadores com DP excessiva podem sofrer ruptura do isolamento em poucos anos ou até menos.

3. Resistência a Trincas: A "Tenacidade Mecânica" para a Ciclagem Térmica

Os transformadores experimentam geração repetida de calor durante a operação e resfriamento durante o desligamento, submetendo os enrolamentos a contínua expansão e contração térmica, bem como a tensão mecânica. A influência do processo de encapsulamento na resistência a trincas se reflete em:

  • Controle de tensão interna: Se a temperatura de cura for controlada de forma inadequada, a contração de cura gera tensão interna. Processos de alta qualidade utilizam curvas de cura escalonadas programadas que permitem uma solidificação lenta e uniforme, liberando a tensão interna ao máximo.
  • Sistema de tenacificação: Formulações premium adicionam agentes tenacificadores para melhorar a tenacidade à fratura da resina, permitindo que o isolamento expanda e contraia junto com o enrolamento sem trincar.
  • Estrutura de isolamento fino: Processos modernos de alta qualidade comumente adotam estruturas de isolamento fino reforçadas com fibra de vidro com uma camada de resina elástica, proporcionando melhor conformidade com a deformação do enrolamento.

Transformadores com fraca resistência a trincas podem desenvolver trincas finas na superfície da bobina após vários anos de operação; essas trincas se propagam gradualmente em trincas passantes, causando, em última análise, uma queda acentuada no desempenho do isolamento ou até mesmo falhas de curto-circuito.

4. Vedação e Proteção contra Umidade: A Base Física do Desempenho Livre de Manutenção

A principal vantagem dos transformadores a seco em relação aos tipos imersos em óleo é a operação livre de manutenção, que depende fortemente da barreira de isolamento sólido formada pelo encapsulamento. Em comparação com os transformadores de impregnação aberta (VPI), as diferenças são muito claras:

Aspecto Transformador fundido em resina epóxi Transformador VPI (Impregnado Aberto)
Proteção do enrolamento Encapsulamento a vácuo total formando um corpo de resina denso Impregnação aberta com verniz cobrindo apenas a superfície
Resistência à umidade Barreira de umidade quase perfeita Vedação limitada; absorve facilmente a umidade em alta umidade
Reinicialização após desligamento Não requer pré-aquecimento; carregamento direto Geralmente requer pré-aquecimento para remover a umidade
Proteção contra poeira e corrosão Totalmente encapsulado, proteção completa Apenas proteção parcial
Manutenção Verdadeiramente livre de manutenção Requer testes periódicos de isolamento
 Transformadores moldados de alta qualidade podem operar diretamente sem qualquer tratamento contra umidade em ambientes de alta temperatura e alta umidade ou após longos períodos de desligamento. Em contraste, transformadores com acabamento deficiente podem apresentar microporosidade na camada de resina, absorvendo lentamente a umidade em ambientes de alta umidade com diminuição da resistência de isolamento, exigindo frequentemente procedimentos tediosos de pré-aquecimento e secagem antes da reinicialização — sua alegação de "livre de manutenção" não é genuinamente cumprida.

5. A Lógica Subjacente das Propriedades Intrínsecas dos Materiais

Além do próprio processo, as propriedades intrínsecas do material de resina também determinam o teto de qualidade:

Propriedade Benefício
Baixa viscosidade Melhor fluxo da resina, reduzindo a retenção de vazios durante a fundição
Alta tenacidade Maior resistência à fissuração por ciclagem térmica
Alta temperatura de transição vítrea (Tg) Módulo estável em temperaturas elevadas, maior resistência à fadiga térmica
Baixa perda dielétrica (tan δ) Redução do autoaquecimento em alta frequência, prevenindo o ciclo "aumento de temperatura → aumento da perda → aumento adicional de temperatura"
Excelente rigidez dielétrica Suporta maior intensidade de campo com maior margem de isolamento
 

Em aplicações de alta frequência e alta tensão, como os emergentes transformadores de estado sólido (SST), a baixa perda dielétrica é especialmente crítica, suprimindo o aumento de temperatura causado pelas perdas de alta frequência na fonte.

6. Como Avaliar a Qualidade do Processo?

Para os usuários, o nível do processo de fundição pode ser avaliado sem abrir a unidade através das seguintes abordagens:

  • Revisar o relatório de teste de PD da fábrica: Quanto menor o nível de PD, melhor o processo.
  • Inspecionar a qualidade da superfície da bobina: Uma superfície lisa, de cor uniforme, livre de bolhas e poros, indica um bom controle de processo.
  • Avaliar o sistema de vácuo da fábrica: Verificar se equipamentos de fundição a alto vácuo e procedimentos rigorosos de processo estão em vigor.
  • Compreender o sistema de materiais: Fabricantes de qualidade divulgarão claramente o sistema de resina, agentes tenacificantes e o esquema de reforço com fibra de vidro.
  • Comparar casos de operação de longo prazo: Referenciar os anos reais de operação e as taxas de falha de produtos similares sob condições comparáveis.

Resumo

O processo de fundição em resina de transformadores a seco é o "determinante central" do nível de descarga parcial, resistência a trincas, desempenho de vedação e proteção contra umidade e, em última análise, da vida útil. As diferenças de processo podem parecer sutis, mas determinam diretamente se um transformador pode alcançar uma verdadeira operação livre de manutenção e uma operação estável por décadas.

Editado de: Leon

Dê uma gorjeta e incentive o autor!
Tópicos:

Comentários

Compartilhar sua pergunta ou perspectiva
WhatsApp
Enviar consulta
+86
Clique para fazer upload do arquivo
Baixar
Obter Aplicativo Comercial IEE-Business
Use o aplicativo IEE-Business para encontrar equipamentos obter soluções conectar-se com especialistas e participar da colaboração setorial em qualquer lugar e a qualquer hora apoiando totalmente o desenvolvimento de seus projetos e negócios no setor de energia
Login
ou continuar com
Novo aqui?
Registrar