• Product
  • Suppliers
  • Manufacturers
  • Solutions
  • Free tools
  • Knowledges
  • Experts
  • Communities
Search


Как различия в технологических процессах литья в смоле сухих трансформаторов влияют на срок их службы и показатели необслуживаемости?

Vziman
Поле: Производство
10Year<
China
 
Сухие трансформаторы стали стандартным оснащением для высотных зданий, рельсового транспорта, центров обработки данных, электростанций на новых источниках энергии и других критически важных объектов благодаря таким характеристикам, как отсутствие масла, огнестойкость, экологичность и необслуживаемость. Однако трансформаторы на рынке, все классифицируемые как «сухие», могут значительно различаться по цене и качеству.
При одинаковой мощности и классе напряжения продукция различных производителей демонстрирует существенные различия по уровню частичных разрядов, стойкости к растрескиванию, сроку службы и частоте отказов. Коренная причина этих различий часто кроется не во внешнем конструктиве, а в невидимом процессе заливки смолой.

Заливка смолой — это далеко не просто «окунание обмоток в смолу», это системная инженерная дисциплина, включающая материаловедение, термодинамику, гидромеханику и механику. Незначительные отклонения в процессе заливки напрямую приводят к колоссальным различиям в рабочих характеристиках трансформатора на протяжении всего его жизненного цикла.

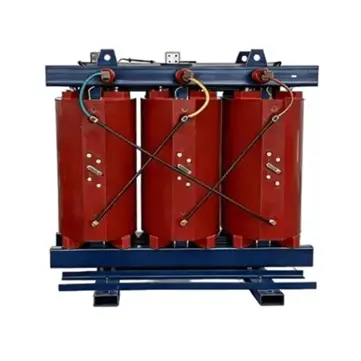
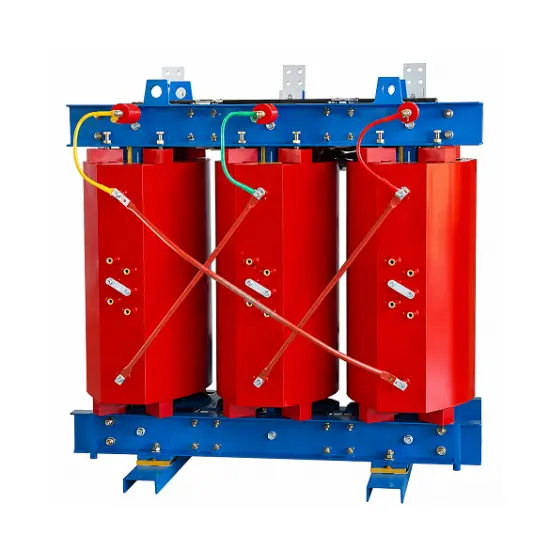
Трехфазный распределительный трансформатор сухого типа 33 кВ 34,5 кВ 35 кВ

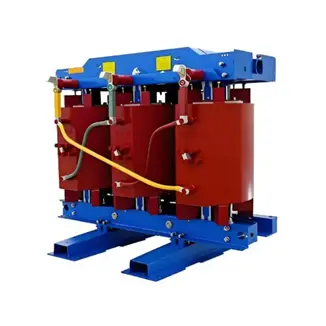
Трансформатор сухого типа с тремя красными цилиндрическими обмотками, установленный на синем металлическом основании с цветными соединительными проводами

1. Ключевые различия в процессе заливки смолой

Процессы заливки смолой у различных производителей в основном различаются по следующим параметрам:

Параметр процесса Высококачественный процесс Обычный процесс
Контроль уровня вакуума Высокий вакуум с непрерывной откачкой для тщательной дегазации Недостаточный вакуум или время откачки, газ остается в обмотках
Предварительная сушка Полный предварительный нагрев и сушка для удаления влаги Неполная сушка, остаточная влага ухудшает изоляцию
Метод впрыска смолы Медленный впрыск под вакуумом для полного проникновения Литье при атмосферном давлении или в условиях частичного вакуума с неполным проникновением
Процесс отверждения Программируемое ступенчатое отверждение для равномерного затвердевания и снятия напряжений Чрезмерно быстрое отверждение, высокие остаточные внутренние напряжения
Армирование волокном Армирование стеклосеткой или войлоком Недостаточное или неравномерно распределенное армирование
Система наполнителя Высококачественные сферические или микропорошковые наполнители из плавленого кварца Обычные наполнители с плохой адгезией на границе раздела фаз
 Эти различия в конечном итоге проявляются через три ключевых аспекта: уровень частичных разрядов, стойкость к растрескиванию при термических циклах и характеристики герметизации и влагозащиты.

2. Частичные разряды: «Невидимый убийца» срока службы изоляции

Частичные разряды являются основной причиной старения и последующего пробоя изоляции в сухих трансформаторах. Процесс литья оказывает наиболее прямое влияние на ЧР:

  • Пузыри и пустоты: если газ не удаляется полностью во время литья, внутри обмоток остаются микропустоты. Под рабочим напряжением в этих пустотах возникают частичные разряды, а высокоэнергетические частицы непрерывно бомбардируют изоляцию, вызывая электрическую эрозию и старение.
  • Расслоение на границе раздела: плохое сцепление на границе раздела наполнитель-смола или смола-проводник также может стать источником частичных разрядов.
  • Ценность вакуумной обработки: высококачественные технологические процессы предусматривают сушку обмоток и впрыск смолы в вакууме, что обеспечивает проникновение смолы между каждым витком и фундаментально исключает сохранение пузырей.

Заводской уровень ЧР является «зеркалом», отражающим качество процесса литья. Трансформаторы с низким уровнем ЧР стареют медленно и могут достичь десятилетий электрического срока службы; трансформаторы с чрезмерным уровнем ЧР могут подвергаться пробою изоляции в течение нескольких лет или даже меньше.

3. Стойкость к растрескиванию: «Механическая прочность» при термических циклах

Трансформаторы испытывают многократный нагрев во время работы и охлаждение во время отключения, что подвергает обмотки непрерывному термическому расширению и сжатию, а также механическим напряжениям. Влияние процесса литья на стойкость к растрескиванию проявляется в следующем:

  • Контроль внутренних напряжений: если температура отверждения контролируется неправильно, усадка при отверждении создает внутренние напряжения. Высококачественные процессы используют запрограммированные ступенчатые кривые отверждения, которые обеспечивают медленную и равномерную твердизацию, максимально снимая внутренние напряжения.
  • Система упрочнения: в составы премиум-класса добавляются упрочнители для повышения вязкости разрушения смолы, что позволяет изоляции расширяться и сжиматься вместе с обмоткой без растрескивания.
  • Тонкая изоляционная структура: современные высококачественные процессы обычно применяют тонкие изоляционные структуры, армированные стекловолокном, с эластичным слоем смолы, обеспечивая лучшую адаптацию к деформации обмотки.

Трансформаторы со слабой стойкостью к растрескиванию могут покрываться мелкими трещинами на поверхности катушки после нескольких лет эксплуатации; эти трещины постепенно распространяются в сквозные трещины, что в конечном итоге приводит к резкому снижению характеристик изоляции или даже к коротким замыканиям.

4. Герметизация и влагозащита: Физическая основа безотказной работы без технического обслуживания

Ключевым преимуществом сухих трансформаторов перед маслонаполненными является необслуживаемая эксплуатация, которая в значительной степени опирается на сплошной изоляционный барьер, формируемый методом литья. По сравнению с трансформаторами с открытой пропиткой (VPI), различия весьма очевидны:

Параметр Трансформатор с литой эпоксидной изоляцией Трансформатор с VPI (открытой пропиткой)
Защита обмотки Полная вакуумная герметизация, формирующая плотный смоляной корпус Открытая лаковая пропитка, покрывающая только поверхность
Влагостойкость Практически идеальный влагозащитный барьер Ограниченная герметизация; легко впитывает влагу при высокой влажности
Повторный пуск после отключения Предварительный подогрев не требуется; прямая подача нагрузки Обычно требуется предварительный подогрев для удаления влаги
Защита от пыли и коррозии Полная герметизация, обеспечивающая полную защиту Только частичная защита
Техническое обслуживание Действительно не требует технического обслуживания Требуется периодическая проверка изоляции
 Высококачественные трансформаторы с литой изоляцией могут работать напрямую без какой-либо обработки от влаги в условиях высоких температур и высокой влажности или после длительного отключения. В отличие от них, трансформаторы с низким качеством изготовления могут иметь мелкую пористость в слое смолы, медленно впитывая влагу в условиях высокой влажности со снижением сопротивления изоляции, что часто требует утомительных процедур предварительного нагрева и сушки перед повторным запуском — их заявление о «необслуживаемости» на самом деле не выполняется.

5. Базовая логика внутренних свойств материалов

Помимо самого технологического процесса, внутренние свойства материала смолы также определяют предельный уровень качества:

Свойство Преимущество
Низкая вязкость Улучшенная текучесть смолы, снижение образования пустот при литье
Высокая трещиностойкость Повышенная стойкость к растрескиванию при термическом циклировании
Высокая температура стеклования (Tg) Стабильный модуль упругости при повышенных температурах, повышенная стойкость к термической усталости
Низкие диэлектрические потери (tan δ) Снижение самонагрева на высоких частотах, предотвращение цикла "повышение температуры → рост потерь → дальнейший рост температуры"
Отличная электрическая прочность Выдерживает более высокую напряженность поля с большим запасом изоляции
 

В таких высокочастотных и высоковольтных применениях, как перспективные твердотельные трансформаторы (SST), особенно критичны низкие диэлектрические потери, подавляющие рост температуры, вызванный высокочастотными потерями в самом источнике.

6. Как оценить качество технологического процесса?

Для пользователей уровень качества литейного процесса может быть оценен без вскрытия устройства следующими способами:

  • Изучите заводской отчет об испытаниях на частичный разряд: чем ниже уровень частичного разряда, тем лучше технологический процесс.
  • Проверьте качество поверхности обмотки: гладкая, равномерно окрашенная поверхность без пузырей и микропор свидетельствует о хорошем контроле технологического процесса.
  • Оцените вакуумную систему завода: проверьте, установлено ли высоковакуумное литейное оборудование и соблюдаются ли строгие технологические процедуры.
  • Изучите систему материалов: качественные производители четко раскрывают информацию о системе смол, упрочнителях и схеме армирования стекловолокном.
  • Сравните примеры длительной эксплуатации: обратитесь к фактическим срокам службы и частоте отказов аналогичных продуктов в сопоставимых условиях.

Резюме

Процесс смоляного литья сухих трансформаторов является «ключевым фактором», определяющим уровень частичного разряда, стойкость к растрескиванию, герметичность и влагозащитные свойства, а в конечном итоге и срок службы. Различия в технологических процессах могут казаться незначительными, но именно они напрямую определяют, сможет ли трансформатор обеспечить по-настоящему безотказную эксплуатацию и стабильную работу в течение десятилетий.

Отредактировано из:Leon

Оставить чаевые и поощрить автора

Комментарии

Поделитесь вопросом или мнением
WhatsApp
Запрос
+86
Нажмите для загрузки файла
Загрузить
Получить приложение IEE Business
Используйте приложение IEE-Business для поиска оборудования получения решений связи с экспертами и участия в отраслевом сотрудничестве в любое время и в любом месте полностью поддерживая развитие ваших энергетических проектов и бизнеса
Вход
или продолжить с
Новый пользователь?
Регистрация