Trong lĩnh vực kỹ thuật cao áp, sự phân biệt giữa máy cắt thùng sống và máy cắt thùng chết đại diện cho hai triết lý thiết kế hoàn toàn khác nhau. Với tư cách là một chuyên gia về hệ thống điện, tôi sẽ cung cấp một phân tích kỹ thuật chuyên sâu về hai loại này, tập trung vào cơ học kết cấu, vật lý cách điện và các ứng dụng kỹ thuật thực tế của chúng.
1. Nguồn gốc khái niệm: "Thùng"
Thuật ngữ "Thùng" dùng để chỉ vỏ kim loại bao bọc buồng cắt (bộ phận có nhiệm vụ dập hồ quang).
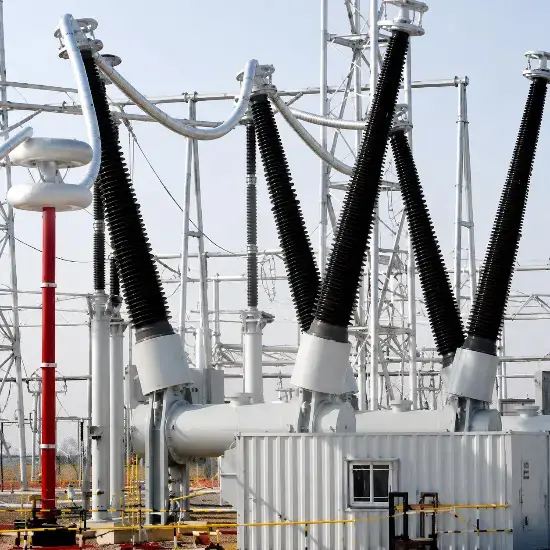
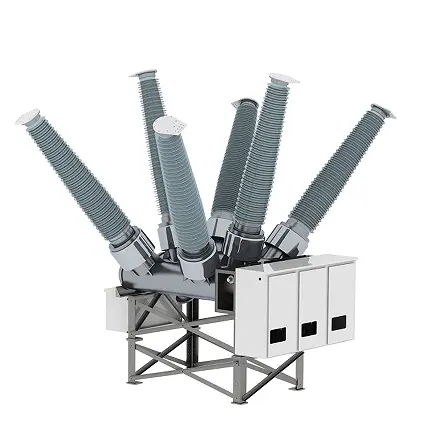
- Máy cắt thùng sống: Buồng cắt được lắp trên đỉnh của một cách điện đỡ. Ở vị trí đóng, thùng kim loại chứa buồng cắt có cùng điện thế với điện áp hệ thống. Nó "sống".
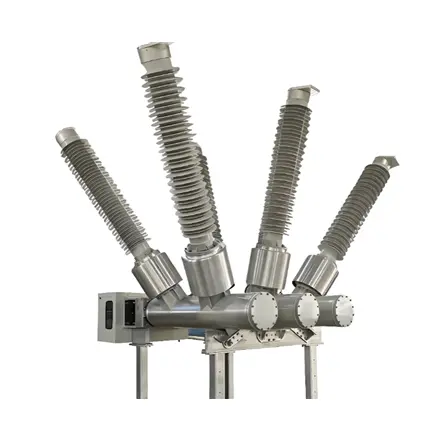
- Máy cắt thùng chết: Buồng cắt được đặt bên trong một vỏ kim loại được nối đất chắc chắn. Thùng "chết". Dòng điện cao áp được đưa vào và ra khỏi thùng thông qua các sứ xuyên chuyên dụng.
2. So sánh kết cấu & Sơ đồ
Để hiểu rõ logic không gian của các thiết kế này, chúng ta hãy xem xét các bố cục kết cấu đặt cạnh nhau.
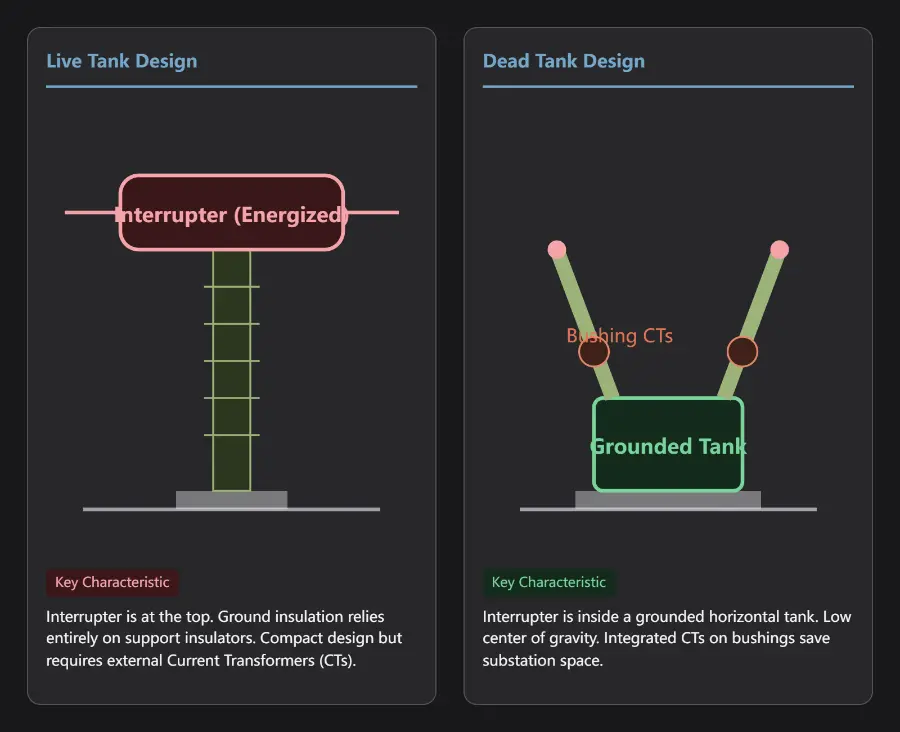
3. Đi sâu vào các khác biệt kỹ thuật
A. Cơ chế cách điện và điện trường
- Thùng sống: Cách điện với đất phụ thuộc hoàn toàn vào các cách điện đỡ bằng sứ hoặc composite bên ngoài. Bên trong buồng cắt, cách điện chỉ cần thiết giữa các tiếp điểm hở. Môi trường bên ngoài yêu cầu khoảng cách không khí đáng kể để ngăn ngừa phóng điện bề mặt xuống đất.
- Thùng chết: Cách điện được chia sẻ giữa khí SF6 và các chất cách điện rắn. Các tiếp điểm mang điện và vỏ nối đất được ngăn cách bởi khí SF6 áp suất cao. Vì thùng được nối đất, điện trường tập trung ở khe hở hướng tâm giữa các tiếp điểm và thành thùng, cho phép thiết kế bên trong gọn gàng hơn rất nhiều.
B. Tích hợp Biến dòng điện (CT)
Đây là điểm khác biệt kỹ thuật quan trọng nhất:
- Thùng sống: Vì thùng mang điện, không thể lắp trực tiếp CT lên nó. Các CT điện từ độc lập, riêng biệt phải được lắp đặt trong ngăn lộ. Điều này làm tăng số lượng móng dân dụng và tổng diện tích trạm biến áp.
- Thùng chết: Các sứ xuyên đóng vai trò là dây dẫn sơ cấp có sẵn. Bằng cách lắp đặt các CT dạng vòng (CT sứ xuyên) ở chân sứ xuyên, có thể dễ dàng bố trí từ 6 đến 12 bộ cuộn dây CT trong một ngăn lộ máy cắt. Điều này mang lại lợi thế rất lớn cho các hệ thống EHV/UHV yêu cầu nhiều dự phòng bảo vệ (ví dụ: bảo vệ thanh cái, đường dây và hỏng máy cắt).
C. Ổn định cơ học và khả năng chống động đất
Về mặt vật lý, máy cắt thùng sống bị "nặng phần trên". Đối với hệ thống 550kV, buồng cắt và các cách điện đỡ có thể đạt chiều cao từ 7–10 mét. Ở các vùng động đất, mô men uốn tại chân cách điện sứ là rất lớn, dẫn đến nguy cơ gãy vỡ cao. Máy cắt thùng chết có trọng tâm cực thấp, thực tế là nằm sát mặt đất. Điều này mang lại cho nó lợi thế chống động đất tự nhiên, biến nó thành lựa chọn tiêu chuẩn ở các khu vực dễ xảy ra động đất như Nhật Bản và Bờ Tây nước Mỹ.
4. Bảng so sánh dữ liệu kỹ thuật
Dưới đây là các thông số điển hình cho máy cắt 252kV / 3150A / 50kA:
| Thông số |
Máy cắt bình sống |
Máy cắt bình chết |
| Diện tích chiếm chỗ mỗi pha |
~1.2 m² |
~4.5 m² (Tích hợp) |
| Tổng chiều cao |
7,500 mm - 8,500 mm |
4,500 mm - 5,500 mm |
| Trọng tâm (CG) |
Cao (~4,000 mm) |
Thấp (~1,500 mm) |
| Khối lượng mỗi pha |
~1,500 kg |
~6,000 kg (Bao gồm CT) |
| Thể tích khí SF6 |
~15 kg/pha |
~80 kg/pha (Bình lớn) |
| Máy biến dòng điện |
Yêu cầu CT độc lập bên ngoài |
CT sứ xuyên tích hợp (lên đến 12) |
| Cấp độ chịu chấn |
0.2g - 0.3g (Yêu cầu bộ giảm chấn) |
0.5g - 1.0g (Xuất sắc) |
| Thời gian lắp đặt |
Ngắn (Mô-đun) |
Dài hơn (Xử lý khí & đấu dây CT) |
5. Logic Lựa chọn: Ưu tiên theo Khu vực
- IEC / Trung Quốc (Ưu tiên Live Tank): Tại các thị trường tiêu chuẩn IEC, máy cắt Live Tank thường được ưu tiên nhờ hiệu quả chi phí. Chúng sử dụng ít khí SF6 hơn đáng kể và mang lại tính linh hoạt tốt hơn cho việc thay thế CT. Trong các ứng dụng UHV (800kV+), các thiết bị Live Tank nhiều ngắt dễ sản xuất hơn so với các bể tiếp địa khổng lồ.
- ANSI / Bắc Mỹ (Ưu tiên Dead Tank): Máy cắt Dead Tank là tiêu chuẩn tại đây. Mặc dù có kích thước lớn hơn khi là một khối duy nhất, chúng làm giảm tổng chiều dài ngăn lộ bằng cách loại bỏ các móng CT riêng biệt. Bản chất tích hợp của các CT cũng bảo vệ chúng khỏi ô nhiễm môi trường.
6. Góc nhìn Chuyên gia về Bảo trì
Trong khi máy cắt Dead Tank mang lại sự tiện lợi tích hợp, chúng lại tiềm ẩn rủi ro quản lý rò rỉ khí cao hơn. Chu vi làm kín (vòng đệm O-ring) của Dead Tank lớn hơn nhiều. Hơn nữa, sự cố ở biến dòng xuyên sứ có thể làm nhiễm bẩn toàn bộ thể tích khí SF6 bên trong bể, dẫn đến phóng điện bên trong và chi phí sửa chữa cao hơn đáng kể so với việc thay thế một CT độc lập trong cấu hình Live Tank.
Ngoài ra, với các quy định về môi trường ngày càng khắt khe, lượng khí SF6 khổng lồ trong máy cắt Dead Tank đang bị xem xét kỹ lưỡng. Ngành công nghiệp hiện đang chuyển hướng sang các thiết kế Dead Tank sử dụng bộ ngắt chân không hoặc sử dụng các loại khí thay thế (như g3 hoặc C4-FN) để giảm lượng khí thải carbon.
Tóm tắt
Lựa chọn giữa Live Tank và Dead Tank là sự đánh đổi giữa "Tính linh hoạt gọn nhẹ" và "Sự ổn định toàn vẹn cao."
- Chọn Live Tank nếu bạn ở khu vực nội địa không có động đất và ưu tiên chi phí SF6 thấp hơn cũng như bảo trì CT linh hoạt.
- Chọn Dead Tank nếu bạn ở vùng có động đất hoặc trạm biến áp bị hạn chế về không gian, nơi yêu cầu tích hợp tối đa và bảo vệ khỏi các điều kiện môi trường khắc nghiệt.
Liên hệ với chúng tôi:
Biên tập từ:Dyson

 Đăng nhập