Dans la fabrication des transformateurs, le choix du matériau d'enroulement et de la forme de la section transversale affecte directement les performances électriques, la résistance mécanique et le coût de fabrication du transformateur. Les bobinages en bande de cuivre (bobinages en feuillard) et les bobinages en fil rond présentent chacun des avantages, des inconvénients et des applications appropriées qui leur sont propres.
Voici une comparaison fondamentale des deux :
1. Structure et tenue aux courts-circuits (Différence fondamentale)
-
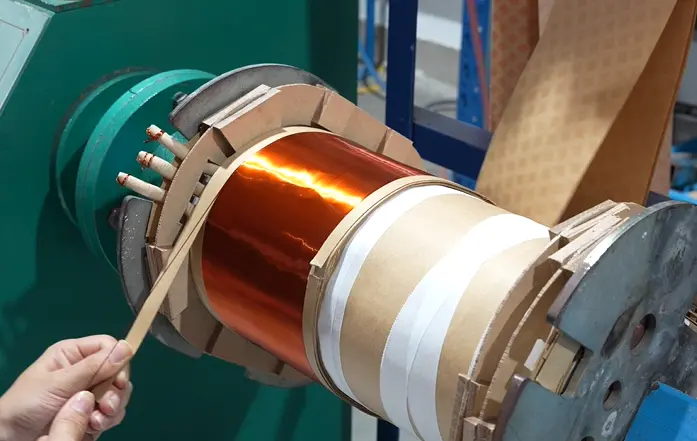
Bobinage en bande de cuivre : Utilise un feuillard ou une bande de cuivre pleine largeur enroulé couche par couche comme un rouleau de papier (généralement une spire par couche). Cette structure élimine l'angle de spirale axial. Lors d'un court-circuit externe, pratiquement aucune force électromagnétique axiale n'est générée, ce qui entraîne une répartition uniforme des contraintes sur le bobinage et une résistance mécanique aux courts-circuits exceptionnellement élevée.
-
Bobinage en fil rond : Le fil est enroulé selon une configuration en spirale. Lors d'un court-circuit, des forces électromagnétiques radiales et axiales importantes sont générées, ce qui peut facilement provoquer un glissement entre spires, une détérioration de l'isolation ou une déformation du bobinage. La tenue aux courts-circuits est relativement plus faible et repose sur des procédés de blocage et de séchage de l'isolation pour renforcer la résistance.
2. Utilisation de l'espace (Facteur de remplissage)
-
Bobinage en bande de cuivre : La structure en bande s'ajuste complètement sans aucun espace entre les couches, offrant un facteur de remplissage extrêmement élevé. Cela permet d'obtenir un volume de transformateur plus compact pour une même section transversale.
-
Bobinage en fil rond : La section transversale circulaire crée inévitablement des espaces géométriques lors de l'empilement, ce qui entraîne un facteur de remplissage plus faible. Pour obtenir la même section transversale conductrice, un espace apparent plus important est généralement nécessaire.
3. Performances électriques et pertes
4. Dissipation thermique et échauffement
-
Bobinage en bande de cuivre : Une excellente conductivité thermique axiale permet à la chaleur d'être conduite le long de la bande de cuivre vers les extrémités du bobinage pour être dissipée. Cependant, dans la direction radiale (épaisseur), les couches de papier isolant ou de résine créent une résistance thermique importante, entravant le transfert de chaleur interne vers l'extérieur.
-
Bobinage en fil rond : Les espaces entre les fils forment naturellement de fins canaux de refroidissement, permettant à l'huile isolante ou à l'air de pénétrer plus facilement à l'intérieur du bobinage, ce qui rend la dissipation thermique par convection radiale relativement plus efficace.
5. Procédé de fabrication
-
Bobinage en bande de cuivre : Nécessite des machines à bobiner en feuillard spécialisées avec un haut degré d'automatisation et une efficacité de production extrêmement rapide, mais l'investissement initial en équipement est substantiel.
-
Bobinage en fil rond : Offre des procédés de bobinage flexibles et peut être réalisé avec des machines à bobiner standard ou même manuellement, avec de faibles coûts d'équipement. Cependant, lors du traitement de courants élevés nécessitant des « brins multiples en parallèle », des problèmes de procédé tels que le croisement des fils, une transposition difficile et une forte intensité de main-d'œuvre surviennent souvent.
Résumé des scénarios applicables
Conclusion d'ingénierie
La combinaison structurelle la plus classique pour les transformateurs de distribution modernes de petite et moyenne taille, en particulier les transformateurs secs, est la suivante : bande de cuivre (structure en feuillard) pour l'enroulement basse tension afin de supporter des courants élevés et d'améliorer considérablement la capacité globale de tenue aux courts-circuits, et fil rond (ou fil rectangulaire) pour l'enroulement haute tension afin de répondre au nombre élevé de spires requis à des tensions élevées. Cette combinaison permet d'atteindre l'équilibre optimal entre les performances électriques et le coût de fabrication.
Rockwill adhère strictement à cette combinaison structurelle classique d'enroulement basse tension en feuillard de cuivre et d'enroulement haute tension en fil rond. Sur cette base, nous utilisons des procédés d'enroulement CNC de précision et une technologie de polymérisation par imprégnation sous vide et pression (VPI) pour garantir que la compacité de l'enroulement, la résistance mécanique et la capacité de tenue aux courts-circuits dépassent significativement les normes de l'industrie, assurant ainsi un fonctionnement stable à long terme des transformateurs dans des environnements hostiles.
Édité à partir de : Echo

 Connexion