En la fabricación de transformadores, la elección del material de bobinado y la forma de la sección transversal afecta directamente el rendimiento eléctrico, la resistencia mecánica y el costo de fabricación del transformador. Los bobinados de cinta de cobre (bobinados de lámina) y los bobinados de alambre redondo tienen cada uno sus propias ventajas, desventajas y aplicaciones adecuadas.
A continuación se presenta una comparación central de ambos:
1. Estructura y capacidad de soportar cortocircuitos (Diferencia principal)
-
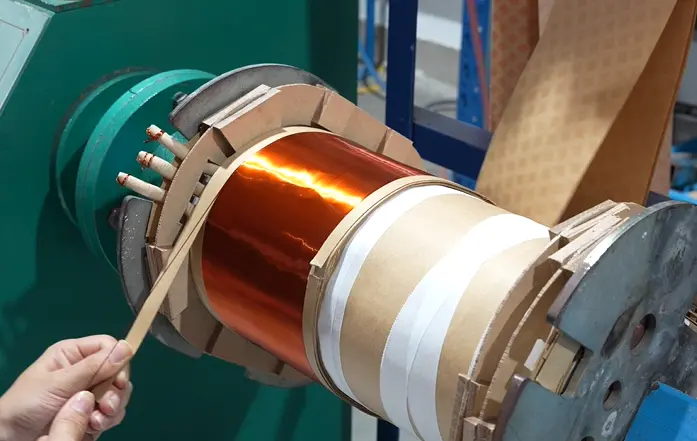
Bobinado de cinta de cobre: Utiliza lámina o cinta de cobre de ancho completo enrollada capa por capa como un rollo de papel (típicamente una vuelta por capa). Esta estructura elimina el ángulo espiral axial. Durante un cortocircuito externo, prácticamente no se genera fuerza electromagnética axial, lo que resulta en una distribución uniforme de la tensión en el bobinado y una resistencia mecánica a cortocircuitos excepcionalmente alta.
-
Bobinado de alambre redondo: El alambre se enrolla en una configuración espiral. Durante un cortocircuito, se generan fuerzas electromagnéticas radiales y axiales significativas, que pueden causar fácilmente deslizamiento entre espiras, daño en el aislamiento o deformación del bobinado. La capacidad de soportar cortocircuitos es relativamente más débil y depende de procesos de bloqueo y curado del aislamiento para mejorar la resistencia.
2. Utilización del espacio (Factor de llenado)
-
Bobinado de cinta de cobre: La estructura de cinta se ajusta completamente sin huecos entre capas, ofreciendo un factor de llenado extremadamente alto. Esto permite un volumen de transformador más compacto para la misma área de sección transversal.
-
Bobinado de alambre redondo: La sección transversal circular crea inevitablemente huecos geométricos al apilarse, lo que resulta en un factor de llenado más bajo. Para lograr la misma área de sección transversal conductora, generalmente se requiere un espacio aparente mayor.
3. Rendimiento eléctrico y pérdidas
4. Disipación de calor y aumento de temperatura
-
Bobinado de cinta de cobre: La excelente conductividad térmica axial permite que el calor se conduzca a lo largo de la cinta de cobre hasta los extremos del bobinado para su disipación. Sin embargo, en la dirección radial (espesor), las capas de papel aislante o resina crean una resistencia térmica significativa, lo que dificulta la transferencia de calor interno hacia el exterior.
-
Bobinado de alambre redondo: Los huecos entre los alambres forman naturalmente canales de refrigeración finos, lo que permite que el aceite aislante o el aire penetren más fácilmente en el interior del bobinado, haciendo que la disipación de calor por convección radial sea relativamente más eficiente.
5. Proceso de fabricación
-
Bobinado de cinta de cobre: Requiere máquinas especializadas de bobinado de lámina con un alto grado de automatización y una eficiencia de producción extremadamente rápida, pero la inversión inicial en equipos es sustancial.
-
Bobinado de alambre redondo: Ofrece procesos de bobinado flexibles y puede completarse con máquinas de bobinado estándar o incluso manualmente, con bajos costos de equipo. Sin embargo, al manejar altas corrientes que requieren "múltiples hilos en paralelo", a menudo surgen problemas de proceso como cruce de alambres, transposición difícil y alta intensidad de mano de obra.
Resumen de escenarios aplicables
Conclusión de Ingeniería
La combinación estructural más clásica para los transformadores de distribución modernos de pequeño y mediano tamaño, particularmente los transformadores de tipo seco, es: tira de cobre (estructura de lámina) para el devanado de baja tensión para manejar altas corrientes y mejorar significativamente la capacidad general de resistencia a cortocircuitos, y alambre redondo (o alambre rectangular) para el devanado de alta tensión para cumplir con el alto número de espiras requerido a tensiones elevadas. Esta combinación logra el equilibrio óptimo entre el rendimiento eléctrico y el costo de fabricación.
Rockwill se adhiere estrictamente a esta combinación estructural clásica de devanado de lámina de cobre de baja tensión y devanado de alambre redondo de alta tensión. Sobre esta base, empleamos procesos de devanado CNC de precisión y tecnología de curado por impregnación a presión de vacío (VPI) para garantizar que la compacidad del devanado, la resistencia mecánica y la capacidad de resistencia a cortocircuitos superen significativamente los estándares de la industria, garantizando un funcionamiento estable a largo plazo de los transformadores en entornos hostiles.
Editado desde:Echo

 Inicio de sesión