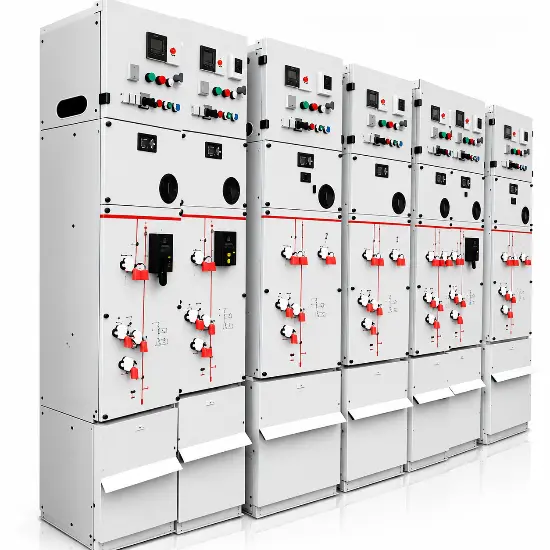
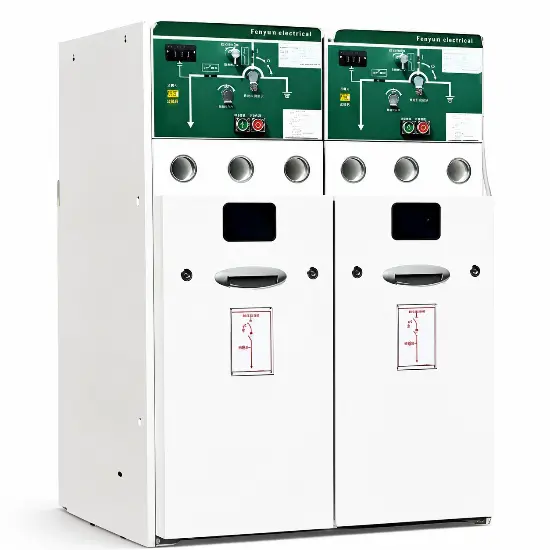
Đơn vị phân phối vòng kín rắn (RMU) là thiết bị phân phối mới tích hợp bao bọc rắn bên ngoài, thanh dẫn điện cách điện và công nghệ đơn vị kết hợp nhỏ gọn. Các công tắc và bộ phận dẫn điện cao áp của nó được nhúng hoàn toàn trong nhựa epoxy, đóng vai trò chính như vật liệu cách điện giữa các bộ phận dẫn điện và đất, cũng như giữa các pha. Là một lựa chọn thân thiện với môi trường thay thế cho thiết bị cách điện khí SF₆, RMU cách điện rắn 12kV mang lại nhiều ưu điểm nhưng tự nhiên chịu tác động của đặc tính tản nhiệt kém.
Trong RMU cách điện rắn 12kV được nghiên cứu, các mạch dẫn chính được bọc trong vật liệu epoxy và silicone. Trong khi công tắc ngắt sử dụng cách điện không khí, nó nằm trong không gian kín và rất hạn chế với điều kiện tản nhiệt kém. Điều này khiến nó rất dễ vượt quá giới hạn tăng nhiệt. Việc tiếp xúc kéo dài với nhiệt độ cao có thể làm biến dạng và lão hóa nhiệt vật liệu sản xuất của thiết bị. Sự suy giảm này làm giảm hiệu suất cách điện của sản phẩm, dẫn đến sự suy giảm chất lượng và độ tin cậy tổng thể. Trong trường hợp nghiêm trọng, nó có thể gây ra tai nạn điện, làm gián đoạn hoạt động bình thường.
Do tầm quan trọng và khó khăn cố hữu trong việc giải quyết vấn đề tăng nhiệt, nó trở thành trọng tâm của nghiên cứu sâu. Các tối ưu hóa cấu trúc liên tục được thực hiện để tăng biên độ tăng nhiệt, đảm bảo hoạt động ổn định lâu dài của sản phẩm. Cách điện của RMU cách điện rắn chủ yếu sử dụng sự kết hợp giữa cách điện không khí và cách điện rắn. Mô hình dựa trên thiết kế ban đầu đã trải qua thử nghiệm nghiên cứu về tăng nhiệt. Dữ liệu điểm kiểm tra chính được hiển thị trong Bảng 1.
| STT |
Vị trí Điểm Đo |
Tiêu chuẩn (K) |
Nhiệt độ Cân Bằng (°C) |
Tăng Nhiệt (K) |
Biên Độ từ Tiêu Chuẩn (K) |
Ghi chú |
| 1 |
Trục Dao Cắt Pha A |
65.0 |
86.1 |
73.0 |
-8.0 |
Vượt Quá |
| 2 |
Đầu Dao Cắt Pha A |
65.0 |
78.2 |
65.1 |
-1.1 |
Vượt Quá |
| 3 |
Trục Dao Cắt Pha B |
65.0 |
86.4 |
73.3 |
-8.3 |
Vượt Quá |
| 4 |
Đầu Dao Cắt Pha B |
65.0 |
88.0 |
74.9 |
-9.9 |
Vượt Quá |
| 5 |
Trục Dao Cắt Pha C |
65.0 |
80.6 |
67.5 |
-2.5 |
Vượt Quá |
| 6 |
Đầu Dao Cắt Pha C |
65.0 |
81.6 |
68.5 |
-3.5 |
Vượt Quá |
Như được chỉ ra trong Bảng 1, thử nghiệm tăng nhiệt trên mô hình dựa trên thiết kế ban đầu cho thấy sự vượt quá nghiêm trọng ở cả trục và đầu dao cắt. Để giải quyết vấn đề này, nỗ lực tối ưu hóa tập trung vào hai khía cạnh sau:
- Mô phỏng Kết hợp Từ và Nhiệt (Sử dụng ANSOFT): Thực hiện mô phỏng kết hợp từ và nhiệt để tối ưu hóa phương pháp tiếp xúc của dây dẫn, hình dạng của dây dẫn không đều và diện tích tiết diện dẫn. Điều này giúp giảm nhiệt sinh bên trong bằng cách giảm thiểu nhiệt sinh do Joule tại nguồn.
- Mô phỏng Nhiệt cấp tủ (Sử dụng ICEPAK): Thực hiện mô phỏng nhiệt cấp tủ để thiết lập các đường dẫn tản nhiệt hiệu quả, tăng hệ số tản nhiệt của dây dẫn và tản nhiệt hiệu quả. Phương pháp này nhằm mục đích giảm nhiệt độ của mạch dẫn thông qua cách tiếp cận kép là chặn và tản nhiệt.
Mô phỏng Kết hợp Từ và Nhiệt
Vì dòng điện áp dụng nhỏ hơn 1000A, mô phỏng này chỉ mô hình hóa nhiệt sinh do điện trở của mạch dẫn. Phân bố nhiệt mô phỏng trực tiếp phản ánh tác động của nhiệt sinh do Joule, không bao gồm các kịch bản tản nhiệt thông qua bức xạ hoặc đối lưu. Điều này làm cho kết quả phù hợp để phân tích tác động của cấu trúc dây dẫn lên phân bố nhiệt. Các thông số kỹ thuật chính của sản phẩm được liệt kê trong Bảng 2.
| STT |
Tên Thông Số |
Giá Trị |
| 1 |
Điện Áp Định mức (kV) |
12 |
| 2 |
Dòng Điện Định mức (A) |
700 |
| 3 |
Điện Trở Mạch Pha A (μΩ) |
190 (Giả định) |
| 4 |
Điện Trở Mạch Pha B (μΩ) |
190 (Giả định) |
| 5 |
Điện Trở Mạch Pha C (μΩ) |
190 (Giả định) |
Kết quả Mô phỏng
Hình 1 cho thấy phân bố nhiệt kết hợp từ và nhiệt của môđun cách điện. Hình 2 cho thấy phân bố nhiệt kết hợp từ và nhiệt tổng thể của mạch dẫn bên trong. Mô phỏng kết hợp từ và nhiệt sử dụng phần mềm ANSOFT cho thấy các vị trí chính tạo ra nhiệt lớn nhất là đầu dao cắt và điểm tiếp xúc với tiếp điểm tĩnh. Đặc biệt, dao cắt pha B luôn có nhiệt độ cao hơn. Cần tối ưu hóa cấu trúc để giảm điện trở co hẹp và đồng nhất diện tích tiết diện dẫn.


Mô phỏng Nhiệt cấp tủ
Mô phỏng nhiệt cấp tủ sử dụng phần mềm ICEPAK đã xem xét phân bố và hình thức tản nhiệt từ mạch dẫn sau khi dòng điện chảy, cũng như tác động của vỏ bọc đối với truyền nhiệt.
Yêu cầu Kỹ thuật
Tiêu chuẩn tăng nhiệt tuân theo GB/T 11022-2011 "Quy chuẩn chung cho thiết bị chuyển mạch và thiết bị điều khiển điện áp cao." Theo quy định của các tiêu chuẩn liên quan:
- Nhiệt độ tối đa cho vỏ bọc có thể chạm: 70°C (tăng nhiệt tối đa 30 K so với môi trường).
- Nhiệt độ tối đa cho vỏ bọc không thể chạm: 80°C (tăng nhiệt tối đa 40 K so với môi trường).
- Nhiệt độ tối đa cho dây dẫn: 115°C (tăng nhiệt tối đa 75 K so với môi trường).
- Nhiệt độ tối đa cho tiếp điểm: 105°C (tăng nhiệt tối đa 65 K so với môi trường).
Đối với các thử nghiệm tăng nhiệt, dòng điện thử nghiệm thường là 1.1 lần dòng điện định mức để tính đến tác động của bức xạ mặt trời.
Cài đặt Phần mềm
Nhiệt độ Ban đầu: 20°C; Góc pha dòng ba pha: 0°, 120°, -120°.
Kết quả Mô phỏng
Kết quả mô phỏng nhiệt cấp tủ (Hình 4) cho thấy do khoảng cách nhỏ giữa tấm trên của vỏ bọc kín và phần trên của môđun cách điện, diện tích tản nhiệt hiệu quả trên phần trên của tủ rất hạn chế. Do đó, nhiệt tập trung ở phía trên, khó tản nhiệt, dẫn đến tăng nhiệt busbar kéo dài. Để cung cấp thêm không gian tản nhiệt trong tủ kín, chiều cao tủ được tăng lên và lớp phủ tản nhiệt được áp dụng lên bề mặt bên trong của nó.

Thử nghiệm Tăng Nhiệt Sau Tối ưu hóa Cấu trúc
Sau các nghiên cứu mô phỏng và kết quả thử nghiệm tăng nhiệt ban đầu, các sửa đổi đã được thực hiện trên tủ và một số thành phần. Một thử nghiệm tăng nhiệt tiếp theo đã được tiến hành (xem Bảng 4).
| STT |
Vị trí Điểm Đo |
Tiêu chuẩn (K) |
Nhiệt độ Cân Bằng (°C) |
Tăng Nhiệt (K) |
Biên Độ từ Tiêu Chuẩn (K) |
Ghi chú |
| 1 |
Trục Dao Cắt Pha A |
65.0 |
72.4 |
55.2 |
+9.8 |
Đạt Yêu Cầu |
| 2 |
Đầu Dao Cắt Pha A |
65.0 |
73.7 |
56.5 |
+8.5 |
Đạt Yêu Cầu |
| 3 |
Trục Dao Cắt Pha B |
65.0 |
73.6 |
56.4 |
+8.6 |
Đạt Yêu Cầu |
| 4 |
Đầu Dao Cắt Pha B |
65.0 |
73.6 |
56.4 |
+8.6 |
Đạt Yêu Cầu |
| 5 |
Trục Dao Cắt Pha C |
65.0 |
69.6 |
52.4 |
+12.6 |
Đạt Yêu Cầu |
| 6 |
Đầu Dao Cắt Pha C |
65.0 |
70.7 |
53.5 |
+11.5 |
Đạt Yêu Cầu |
Như được hiển thị trong Bảng 4, giá trị tăng nhiệt của mô hình được thử nghiệm lại giờ đây đã đạt yêu cầu. Hơn nữa, một biên độ thiết kế tối thiểu 8.5 K đã được đạt được.
Tối ưu hóa và Sửa chữa Tiếp theo
Do tầm quan trọng của vấn đề tăng nhiệt và hậu quả tiềm tàng của việc không đạt tiêu chuẩn, cần tiếp tục tối ưu hóa để nâng cao hiệu suất của mẫu, ngay cả sau khi đạt tiêu chuẩn. Mục tiêu là đạt được biên độ tăng nhiệt được kiểm soát từ 12 K đến 15 K. Ví dụ, các sửa đổi cụ thể trên môđun cách điện chính cần được thử nghiệm (Bảng 5 gốc không đầy đủ; được kết hợp logic). Kết quả mô phỏng cho thấy việc tối ưu hóa cấu trúc của môđun cách điện chính tạo ra một đường dẫn tản nhiệt nội bộ hợp lý hơn, mang lại tiềm năng đáng kể để giảm tiếp tăng nhiệt tổng thể của mạch dẫn nội bộ. Tiềm năng này cần được xác nhận thông qua thí nghiệm.
Kết luận
Phương pháp thiết kế kết hợp sử dụng công nghệ mô phỏng máy tính và thử nghiệm tăng nhiệt đã cho phép tối ưu hóa cấu trúc của đơn vị phân phối vòng kín rắn. Sản phẩm đã được tối ưu hóa đáp ứng yêu cầu tăng nhiệt theo tiêu chuẩn GB/T 11022-2011 "Quy chuẩn chung cho thiết bị chuyển mạch và thiết bị điều khiển điện áp cao" và đạt được biên độ an toàn đáng kể.

 Đăng nhập