1. Tantangan Ekstrem Apa yang Dihadapi Sistem Seal LBS 33kV di Tanzania?
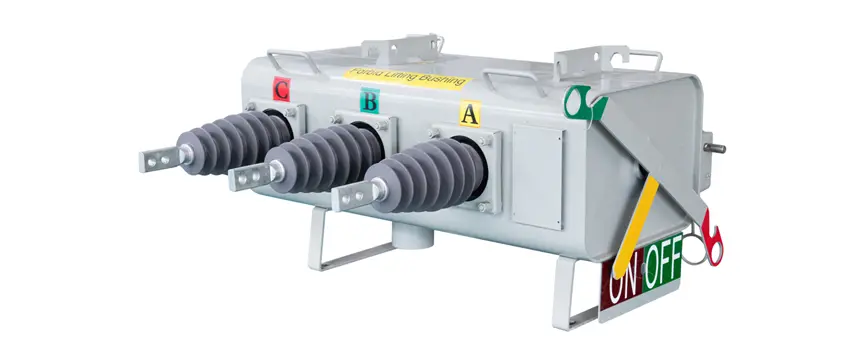
Laporan ini memberikan tindakan teknis mendalam untuk kegagalan berulang sistem seal Switch Load Break SF6 (LBS) pada jaringan distribusi 33kV di Tanzania. Berdasarkan data lapangan dari Dar es Salaam (pesisir) dan Dodoma (semi-gersang), penyebab utama kegagalannya adalah degradasi O-ring yang dipercepat dan korosi elektrokimia. Menurut statistik operasional tim kami di Afrika Timur dari 2019–2025, kebocoran pada poros operasi dan katup pelepas tekanan (PRV) menyumbang sekitar 85% kegagalan. Kami menetapkan baseline keandalan melalui pengujian perbandingan bahan berperingkat -40°C dan merekomendasikan peningkatan ke EPDM (Prioritas) untuk memastikan umur layanan lebih dari 25 tahun dalam lingkungan tropis ekstrem.
[Pemberitahuan Penyesuaian Ketinggian] Di daerah pegunungan seperti Dodoma (ketinggian >1000m), penurunan tekanan atmosfer meningkatkan perbedaan tekanan absolut di seluruh enklosur, memberikan stres mekanis yang lebih tinggi pada sistem seal. Sesuai dengan faktor koreksi ketinggian dalam IEC 62271-1:2017 bab 6.2.3, kekuatan isolasi eksternal berkurang sekitar 10% per 1000m kenaikan ketinggian, dengan perbedaan tekanan permukaan seal meningkat sekitar 10–12%. Untuk pemilihan situs pegunungan, disarankan untuk meningkatkan margin desain kompresi seal dari standar 15–20% menjadi 20–25% untuk mengkompensasi stres tambahan dalam lingkungan tekanan rendah.
2. Bagaimana Menangani Kebocoran SF6 dalam Keadaan Darurat?
[Peringatan Keselamatan] Produk dekomposisi beracun (misalnya, HF, SO₂) mungkin ada di lokasi kebocoran SF6. Sesuai dengan IEC62271-4:2022 bab 7.3 Pedoman Keselamatan Penanganan SF6, operator harus memakai masker gas dan sarung tangan pelindung. Inhalasi langsung gas yang bocor di area tidak berventilasi dilarang secara ketat. Ketika LBS jalur 33kV memicu alarm tekanan rendah (penurunan densitas SF6), lakukan checklist berikut:
Daftar Tindakan Tanggap Darurat
[ ] Langkah 1 — Isolasi Keselamatan: Segera isolasi LBS yang rusak melalui bypass atau pemutus sirkuit hulu untuk mencegah ledakan busur internal yang disebabkan oleh pemutusan beban paksa di bawah medium pemadam busur yang tidak cukup.
[ ] Langkah 2 — Deteksi Kebocoran yang Ditargetkan (Detektor Kebocoran / Metode Gelembung Sabun)
-
- Segel Dinamis Poros Operasi: Terapkan cairan deteksi kebocoran secara melingkar di sekitar poros dan amati laju pembentukan gelembung.
- Katup Pelepas Tekanan (PRV): Inspeksi visual cakram untuk pembengkakan, retak, atau deformasi. Gunakan detektor kebocoran SF6 portabel dekat port exhaust PRV; pembacaan yang sangat tinggi menunjukkan kegagalan segel atau aktivasi cakram.IEC 60480
[ ] Langkah 3 — Pengujian Produk Dekomposisi (SO₂/HF): Gunakan analisis gas. Tingginya kadar SO₂ mengkonfirmasi bahwa kelembaban atmosfer telah menembus enklosur melalui segel yang gagal (Referensi:).
[ ] Langkah 4 — Verifikasi Data: Bandingkan pembacaan dari alat ukur yang dikompensasi secara elektronik (misalnya, WIKA GD-200 atau Qualitrol density relay) dengan suhu lingkungan untuk mengonfirmasi apakah itu "kebocoran sejati" atau "fluktuasi suhu".
[ ] Langkah 5 — Penyegelan Sementara (Hanya untuk Darurat): Untuk kebocoran flensa wajah minor, terapkan sealant khusus Fluorosilikon berperingkat -50℃ hingga +150℃ sebagai penguatan sementara.
[Pembatasan Penggunaan Sealant Sementara]
- Terapkan hanya pada tepi luar flensa. Hindari kontak dengan alur segel dan permukaan O-ring.
- Verifikasi kompatibilitas dengan SF6 dan produk dekomposisi (HF, SO₂F₂, dll.) sebelum digunakan. Rujuk laporan kompatibilitas media SF6 dari produsen sealant.
- Metode ini hanya untuk perbaikan darurat. Penggantian segel profesional harus dijadwalkan dalam 72 jam. Jangan gunakan sebagai perbaikan permanen.
- Sealant Fluorosilikon menunjukkan inertness kimia yang lebih baik terhadap HF (produk dekomposisi SF6) dibandingkan alternatif berbasis poliuretan, tetapi paparan jangka panjang terhadap produk busur berkonsentrasi tinggi memerlukan validasi lebih lanjut.
3. Mengapa O-Ring NBR Mempercepat Kegagalan dalam Kondisi Semprotan Garam?
| Faktor Lingkungan |
Dampak pada Sistem Segel |
Konsensus Teknis |
| UV Tinggi & Stres Termal |
Menyebabkan foto-oksidasi pada O-ring Karet Nitrile Butadiene (NBR) standar. |
Di wilayah khatulistiwa, kehilangan elastisitas NBR jauh lebih cepat dibandingkan di zona temperat (sampel penuaan lapangan menunjukkan peningkatan kekerasan dan laju kerusakan kekuatan tarik sebesar 1.3-1.5 kali lebih tinggi). |
| Semprotan Garam Pesisir (C5-M) |
Menyebabkan pit elektrokimia pada alur segel baja tahan karat/aluminium. |
"Korosi celah" pada alur segel merusak permukaan segel O-ring, menyebabkan kebocoran yang tidak dapat diperbaiki. |
| Suhu/Kelembaban Ekstrem (28-35°C / RH 80-95%) |
Meningkatkan laju hidrolisis karet dan korosi logam. |
Lokasi pesisir Dar es Salaam memiliki rata-rata 87% RH. IEC 62271-1:2017 kondisi normal membatasi rata-rata RH 24 jam hingga 95%, dengan tekanan uap air ≤ 2.2 kPa. Tekanan uap air aktual di musim hujan Dar es Salaam (~2.5-3.8 kPa) secara konsisten melebihi batas ini, mengklasifikasikannya sebagai "Kondisi Layanan Khusus" yang memerlukan perlindungan tambahan. |
| Penetrasi Kelembaban (Hidrolisis) |
Mendorong hidrolisis SF6, menghasilkan senyawa asam seperti Fluorida Hidrogen (HF). |
HF mengkorosi permukaan isolator internal, mengurangi jarak lemparan spesifik. |
4. Bagaimana Cara Merancang Solusi Penyegelan yang Sesuai dengan Standar IEC 62271?
Berdasarkan persyaratan IEC 62271-1:2017 bab 6.2 hingga bab 6.3 untuk desain ruang gas dan peringkat tekanan, solusi peningkatan berikut direkomendasikan:
4.1 Apa Keunggulan EPDM dibandingkan NBR dan HNBR?
EPDM berkualitas tinggi secara bersamaan memenuhi standar ganda untuk elastisitas suhu rendah -40℃ dan kompresi set rendah pada suhu tinggi 100℃. Ini mencerminkan jaringan silang molekul yang berkualitas tinggi, menjadi metrik keras untuk menjamin penyegelan jangka panjang selama 25 tahun.
Catatan Pengujian -40℃: Peringkat suhu rendah ini mengikuti IEC 62271-1:2017 bab 4.3 klasifikasi iklim universal peralatan luar ruangan (Kelas -40℃), sebagai dasar rancangan standar untuk peralatan switchgear luar ruangan, bukan suhu minimum lokal Tanzania (~10–15℃). Bahan yang lulus uji batas ekstrem ini memiliki fleksibilitas rantai molekul yang sangat baik dan kinerja silang yang stabil, mencapai laju kompresi set yang lebih rendah dalam kondisi suhu tinggi.
Catatan Kompatibilitas Gas SF6: EPDM menunjukkan toleransi yang baik terhadap gas SF6. Kompatibilitas dengan produk dekomposisi (SO₂, HF) memerlukan evaluasi kasus per kasus. Menurut Brosur Teknis CIGRE 838 (2021) — Penanganan Gas SF6 di Peralatan Tegangan Tinggi dan ASTM D471 kondisi uji standar (media SF6, 23°C, 5000 jam pengendapan), perubahan volume EPDM tipikal adalah 3–5%, lebih unggul dari NBR (8–12%).
Referensi Kasus (Perbandingan Multi-Pihak):
- Rockwill spesifikasi teknis LBS tropis telah sepenuhnya mengadopsi segel EPDM sebagai standar, dengan validasi kompatibilitas media SF6 diselesaikan sebelum pengiriman pabrik (lihat tautan kasus di akhir).
- ABB pada proyek switchgear 33kV di Pelabuhan Mombasa, Kenya (ambil "CIGRE Session 2022 Mombasa" di perpustakaan kasus ABB Medium Voltage), juga menerapkan segel EPDM + anti-korosi C5-M, dengan nol kegagalan segel selama 8 tahun operasi.
Tabel Perbandingan Kinerja Bahan Segel
| Dimensi Kinerja |
Standar NBR |
NBR Hidrogenasi (HNBR) |
EPDM (Prioritas) |
Viton/FKM |
| Kompabilitas Gas SF6 (ASTM D471) |
Baik (Perubahan volume 8-12%) |
Baik (Perubahan volume 5-8%) |
Baik-Sangat Baik (Perubahan volume 3-5%) |
Sangat Baik (Perubahan volume < 2%) |
| Batas Keropos pada Suhu Rendah (-40℃) |
Sangat rentan terhadap retak (mengeras) |
Baik (Titik keropos ~-35℃) |
Menjaga elastisitas yang sangat baik (<-50℃) |
Baik (Titik keropos ~-30℃) |
| Penuaan pada Suhu Tinggi Tropis (50℃+) |
Rentan terhadap penuaan, deformasi permanen |
Baik |
Sangat Baik (Rantai kimia stabil) |
Sangat Baik |
| Tahanan UV/Ozon |
Buruk (Retak dalam 1-2 tahun) |
Sedang |
Sangat Baik (Backbone jenuh) |
Sangat Baik |
| Kesesuaian Lingkungan Tanzania |
❌ Tidak Direkomendasikan |
⚠️ Gunakan dengan Hat-hati di Pesisir |
✅ Rekomendasi Terbaik |
⚠️ Biaya Tinggi / Cadangan |
Mengapa Bukan Viton/FKM? Viton/FKM menawarkan kompatibilitas SF6 yang optimal dan ketahanan terhadap suhu tinggi, tetapi biaya bahan 4–6× lebih tinggi daripada EPDM, dengan rantai pasok Afrika Timur yang tidak stabil dan waktu tunggu yang panjang (biasanya 12–16 minggu). Dengan mempertimbangkan total biaya siklus hidup dan ketersediaan suku cadang, EPDM adalah pilihan performa biaya yang optimal untuk aplikasi ini. Viton/FKM dapat digunakan sebagai cadangan untuk skenario permintaan tinggi khusus.
4.2 Bagaimana Memilih Solusi Pemantauan dengan Kompensasi Suhu?
| Solusi |
Prinsip Kerja |
Akurasi & Keandalan |
Evaluasi Teknis |
| Kompensasi Bimetal Tradisional |
Kompensasi fisik mekanis |
Rendah (±5% FS) |
Sulit menghilangkan alarm palsu dari fluktuasi suhu yang signifikan. |
| Kompensasi Elektronik Mikroprosesor |
Sensor + koreksi algoritma |
Tinggi (±1% FS) |
Data dapat diandalkan, efektif mengurangi beban pemeriksaan. |
| Pemantauan Digital Cerdas (Versi 2026) |
Kepadatan real-time + prediksi tren |
Akurasi kepadatan ±0.5% FS; Sensitivitas kemiringan kebocoran 0.05%/bulan |
Memungkinkan pemeliharaan prediktif. Direkomendasikan integrasi melalui protokol IEC 61850. |
4.3 Mengapa Mengadopsi Desain Dual-Seal dan Anti-Korosi C5-M?
Desain Dual-Seal Primer/Sekunder diterapkan. Segel primer (EPDM) mempertahankan tekanan internal, sementara segel sekunder (cincin debu) mencegah masuknya ion garam dan kelembaban dari luar. Port deteksi kebocoran/alis ventilasi disarankan di antara kedua segel tersebut, memungkinkan personel pemeliharaan menyuntikkan gas deteksi kebocoran atau menghubungkan detektor untuk identifikasi awal kegagalan segel primer, mencegah penurunan tekanan mendadak.
Referensi desain dual-seal pada IEC 62271-200:2021 bab 6.104 persyaratan sistem segel kompartemen gas, dan praktik terbaik CIGRE TB 838 tentang "barrier segel ganda untuk mengurangi risiko kebocoran".
4.4 Standar Apa yang Harus Dipenuhi oleh Lapisan Anti-Korosi?
Ruang penyimpanan dan flensa membutuhkan lapisan bubuk epoxy kelas C5-M. Menurut ISO 12944-5:2019 Tabel A.2, ketebalan lapisan total yang direkomendasikan untuk lingkungan C5-M adalah 280–440 μm, dengan target desain proyek sebesar 320 μm (dalam rentang yang direkomendasikan). [Peringatan] Permukaan mesin alis segel harus ditutupi secara ketat dari lapisan. Disarankan menggunakan baja tahan karat atau perlakuan pasivasi. Kekasaran permukaan alis segel harus memenuhi Ra < 0.8 μm untuk memastikan integritas kontak mikroskopis.
5. Bagaimana Cara Memverifikasi Keandalan Sistem Segel yang Ditingkatkan?
- Pengujian Kebocoran Spektrometri Massa Helium: Laju kebocoran tahunan <0.1%<0.1% (sesuai IEC 62271-200).
- Pengujian Semprot Garam: Lulus uji percepatan 1000 jam sesuai ASTM B117-19 dengan nol degradasi segel.
- Masa Pakai yang Diharapkan: Desain yang ditingkatkan mencapai umur desain ≥25 tahun di wilayah tropis, diekstrapolasikan melalui uji penuaan percepatan sesuai metode peringkat ketahanan termal IEC 60216.
Referensi Kasus: Beberapa produsen mengadopsi jalur validasi yang sama dalam laporan uji tipe untuk kondisi pesisir tropis serupa. Seri 33kV Rockwill, proyek ABB Kenya Mombasa, dan proyek Siemens Mozambique EDM semua mencapai standar umur desain 25 tahun.
6. Analisis Total Biaya Kepemilikan (TCO)
| Dimensi Biaya |
Solusi NBR (Siklus Penggantian 3-5 Tahun) |
Solusi Peningkatan EPDM (Umur Desain 25 Tahun) |
| Penggantian Seal (25 Tahun) |
5–8 kali |
0–1 kali |
| Biaya Pemeliharaan untuk Satu Kali Gangguan |
$800–1,200/unit (termasuk tenaga kerja, kran, downtime) |
Sama (tetapi frekuensinya sangat berkurang) |
| Biaya Pemeliharaan Kumulatif 25 Tahun |
$4,000–9,600/unit |
$800–1,200/unit |
| Biaya Isi Ulang Gas SF6 |
$200–400 per pengisian (termasuk pemulihan gas) |
Sangat Sedikit |
| Kerugian Akibat Gangguan Tidak Terencana |
Sering (dampak pasokan 2–4 jam per kejadian) |
Sangat Rendah |
[Referensi Keputusan Pembelian] Biaya unit O-ring EPDM sekitar 30-50% lebih tinggi dibandingkan NBR, tetapi penghematan perawatan, kerugian akibat pemadaman yang dihindari, dan biaya pengisian ulang gas yang dihilangkan selama siklus hidup 25 tahun jauh melebihi premi material awal. Untuk penerapan skala besar seperti TANESCO, ROI peningkatan massal biasanya dapat kembali dalam 2-3 tahun.
7. Pertanyaan yang Sering Diajukan (FAQ)
P1: Mengapa menekankan pengujian bahan berperingkat -40°C di daerah tropis?
J1: Peringkat suhu rendah ini mengikuti IEC 62271-1:2017bab 4.3 klasifikasi iklim universal peralatan luar ruangan (Kelas -40℃), standar dasar desain, bukan minimum lokal Tanzania (~10-15℃). EPDM yang lulus uji kekerasan -40℃ menunjukkan fleksibilitas rantai molekul dan kualitas crosslink yang superior, yang berarti laju kompresi set yang lebih rendah (sesuai ASTM D395Metode B pada 100℃×70h) dalam kondisi suhu tinggi. Oleh karena itu, pengujian -40℃ adalah layar ketahanan yang ketat yang menjamin kinerja segel jangka panjang di lingkungan tropis.
P2: Mengapa segel 33kV LBS gagal lebih cepat di Dodoma dibandingkan Dar es Salaam?
J2: Di wilayah ketinggian seperti Dodoma (>1000m), tekanan atmosfer yang lebih rendah meningkatkan perbedaan tekanan absolut di seberang segel. Menurut IEC 62271-1, ini meningkatkan stres mekanis sebesar 10-12%, mempercepat mikro kebocoran jika kompresi segel tidak ditingkatkan menjadi 20-25%.
P3: Apakah sealant Fluorosilicone merupakan solusi permanen untuk kebocoran SF6 di Tanzania?
J3: Tidak. Fluorosilicone hanya merupakan tindakan darurat. Meskipun tahan terhadap produk dekomposisi SF6 (HF, SO2), harus diganti dengan segel EPDM berkualitas tinggi dalam 72 jam untuk memastikan integritas jangka panjang dan patuh dengan IEC 62271-4:2022.
P4: Bisakah LBS yang disegel NBR yang ada langsung ditingkatkan ke EPDM?
J4: Ya. Asalkan dimensi alur segel sesuai dengan toleransi standar ISO 3601(dimensi O-ring dan gland), penggantian housing biasanya tidak diperlukan. Cukup beli O-ring EPDM dengan penampang yang cocok dan pelumas berbasis silikon khusus untuk menyelesaikan retrofit selama pemadaman listrik yang direncanakan. Biaya retrofit mencakup sekitar 15-20% dari harga peralatan baru.
P5: Mengapa EPDM lebih disukai daripada NBR untuk LBS SF6 di daerah pesisir Tanzania?
J5: UV ekuatorial yang intensif dan suhu tinggi menyebabkan foto-oksidasi dan hilangnya elastisitas yang cepat pada O-ring NBR standar. EPDM menawarkan ketahanan panas dan korosi semprotan garam yang lebih baik, memperpanjang interval perawatan dari 3 tahun menjadi lebih dari 25 tahun di lingkungan korosi tinggi C5-M.
P6: Bisakah segel Viton (FKM) digunakan untuk perbaikan 33kV LBS di Afrika Timur?
J6: Meskipun FKM menawarkan ketahanan kimia yang lebih kuat, EPDM tetap menjadi prioritas yang direkomendasikan untuk Tanzania. Ini memberikan fleksibilitas suhu rendah yang sangat baik (disertifikasi hingga -40℃), dan untuk utilitas lokal seperti TANESCO, memberikan stabilitas rantai pasokan dan efisiensi biaya yang jauh lebih baik.
Tim Teknis: Tim Teknis Rockwill
- Kredensial: Tim dukungan teknis proyek jaringan distribusi Afrika Timur, terlibat dalam beberapa proyek retrofit stasiun pengukur 33/11kV TANESCO.
- Pengalaman: Pengiriman kumulatif 84+ unit 33kV SF6 LBS ke pasar Tanzania (misalnya, Proyek Tenaga Putih Kota).
- Sumber Data: Laporan Proyek Pusat Konsultasi Teknologi Tenaga Listrik #TZ-33KV-GRID-2026 | Data diverifikasi oleh laboratorium pihak ketiga.
Standar Referensi & Bacaan Lanjutan

 Masuk