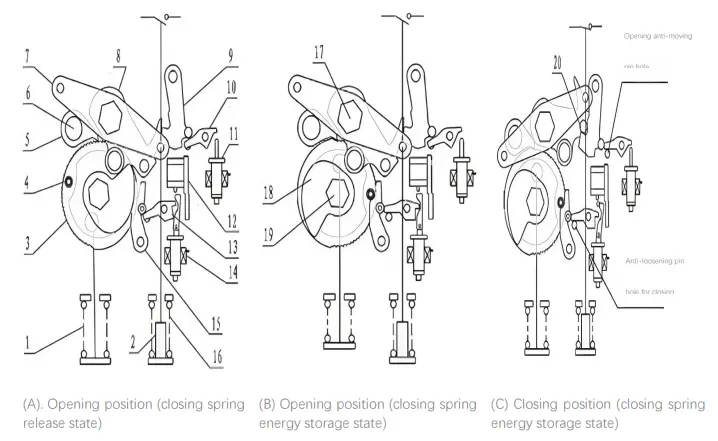
Cơ cấu thao tác bằng lò xo CT20 sử dụng hệ thống tích năng bằng lò xo và được thiết kế cho máy cắt SF6 trụ sứ dòng RHB (11 kV–550 kV). Ba buồng dập hồ quang chia sẻ chung một cơ cấu với vận hành đồng loạt ba cực. Logic truyền năng lượng cốt lõi của nó là: lò xo đóng truyền động đóng → hành trình đóng đồng thời tích năng cho lò xo cắt → lò xo cắt độc lập truyền động cắt. Cơ cấu này mang lại độ tin cậy cao, tiếng ồn thấp và bảo trì tối thiểu, với chu kỳ bảo trì lên đến 30 năm.
2. Các thành phần chính
| Bộ phận |
Chức năng |
| Lò xo đóng (1) |
Dẫn động thao tác đóng |
| Lò xo cắt (16) |
Dẫn động thao tác cắt |
| Bánh cóc (3) + Chốt hãm (5) |
Truyền và khóa năng lượng tích năng |
| Chốt gài tích năng (15) + Chốt gài (4) |
Khóa lò xo đóng ở trạng thái tích năng |
| Cơ cấu khởi động đóng (13) + Cuộn hút đóng (14) |
Nhận lệnh đóng và nhả chốt gài tích năng |
| Cam (18) + Đòn bẩy đầu ra (7) |
Truyền năng lượng lò xo đến máy cắt |
| Chốt gài đóng (9) + Chốt gài đóng (20) |
Khóa máy cắt ở vị trí đóng |
| Cơ cấu khởi động cắt (10) + Cuộn hút cắt (11) |
Nhận lệnh cắt và nhả chốt gài đóng |
| Thiết bị chống đóng lặp lại cơ khí (12) |
Ngăn chặn đóng lặp lại |
3. Quá trình tích năng lò xo đóng
Sau khi máy cắt đóng, công tắc hành trình kích hoạt và động cơ tích năng khởi động. Động cơ dẫn động cần tích năng dao động qua các bánh răng côn. Các chốt đẩy lần lượt đẩy bánh cóc, nén lò xo đóng thông qua cần lò xo và thanh kéo. Khi chốt vượt qua điểm chết, lò xo đóng truyền động ngược lại cần tích năng một góc khoảng 5°, cho phép chốt móc (4) ăn khớp với móc tích năng (15). Sau đó động cơ được ngắt điện, hoàn thành chu trình tích năng.
4. Thao tác đóng
- Nhận lệnh đóng → Cuộn hút đóng (14) hoạt động, và pít-tông của nó đập vào cò đóng (13).
- Nhả móc tích năng → Cò quay và nhả móc tích năng (15).
- Lò xo nhả để truyền động đóng → Lò xo đóng dẫn động bánh cóc quay ngược chiều kim đồng hồ. Cam đồng trục (18) đập vào con lăn đóng trên cần đầu ra (7), di chuyển cần lên trên.
- Khóa vị trí đóng → Chốt móc đóng (20) được giữ bởi móc đóng (9).
- Tích năng lò xo cắt đồng thời → Cần lò xo cắt, đồng trục với cần đầu ra, nén lò xo cắt (16).
- Tích năng lại tự động → Công tắc hành trình kích hoạt, và động cơ tích năng lại lò xo đóng.
5. Thao tác cắt
- Nhận lệnh cắt → Cuộn hút cắt (11) hoạt động, và pít-tông của nó đập vào cò cắt (10).
- Nhả móc đóng → Cò quay và nhả móc đóng (9).
- Lò xo cắt nhả → Nó dẫn động cần đầu ra quay, chuyển đổi chuyển động thông qua các thanh truyền, trục dẫn động và các thanh kéo ngang để di chuyển tiếp điểm động và hoàn tất việc cắt.
- Giảm chấn và giới hạn → Bộ giảm chấn cắt hấp thụ năng lượng dư và giới hạn vị trí cuối cùng của tiếp điểm động.
6. Thiết bị chống đóng lại
Khi máy cắt đóng vào sự cố trong khi lệnh đóng vẫn còn tồn tại, thiết bị chống đóng lại đảm bảo chỉ xảy ra một chu trình đóng-cắt (CO), ngăn chặn việc đóng lặp lại. CT20 được trang bị chống đóng lại cơ khí (12) kết hợp chống đóng lại điện để bảo vệ kép.
Nguyên lý chống đóng lại cơ khí (điển hình trong ngành): Khi cuộn hút đóng được cấp điện, thanh lõi của nó ấn chốt chống đóng lại và sau đó đập vào cò. Sau khi đóng, thanh cắt được giữ bởi chốt chống đóng lại ở vị trí nghiêng, ngăn không cho nó trở về vị trí ban đầu và đập vào cò lần nữa.
7. Tuân thủ các tiêu chuẩn IEC
Các tiêu chuẩn áp dụng
- IEC 62271-1:2017 – Thông số kỹ thuật chung cho thiết bị đóng cắt và điều khiển cao áp
- IEC 62271-100:2021 – Máy cắt xoay chiều cao áp, bao gồm các yêu cầu về cơ cấu truyền động
- Tiêu chuẩn tương đương của Trung Quốc: GB/T 1984-2024
So sánh các điều khoản chính
| Điều khoản IEC |
Yêu cầu |
Khả năng CT20 |
| Trình tự vận hành định mức |
O – t – CO – t′ – CO |
O–0,3 s–CO–3 phút–CO (loại đóng lặp lại tự động) |
| Độ bền cơ học |
M1 = 2.000 lần vận hành / M2 = 10.000 lần vận hành |
Cấp M2 (≥10.000 chu kỳ vận hành) |
| Chống nhảy |
Chỉ một lần vận hành CO khi lệnh đóng còn duy trì |
Chống nhảy cơ khí + điện |
| Điện áp vận hành |
Đóng 85%–110%, cắt 65%–120% |
Động cơ AC/DC; định mức 220 V / 110 V / 48 V / 24 V |
Thông số định thời điển hình
| Tham số |
Giá trị CT20 điển hình |
| Thời gian đóng |
≤100 ms |
| Thời gian cắt |
≤60 ms |
| Thời gian tích năng |
≤15 s |
| Độ đồng thời đóng/cắt ba pha |
≤5 ms / ≤3 ms |
8. Tổng quan trình tự vận hành
Động cơ khởi động → Lò xo đóng tích năng → Chốt tích năng (15) khóa
Lệnh đóng → Cuộn hút đóng (14) → Giải phóng chốt (15)
↓
Lò xo đóng giải phóng → Máy cắt đóng → Chốt đóng (9) khóa
↓
Lò xo cắt (16) tích năng đồng thời Động cơ tích năng lại tự động
↓
Lệnh cắt → Cuộn hút cắt (11) → Giải phóng chốt (9)
↓
Lò xo cắt giải phóng → Máy cắt cắt → Cơ cấu trở về trạng thái chờ

 Đăng nhập