Учитывая отсутствие производителей таких трансформаторов на рынке, мы проектируем их в собственной компании. Мы предоставляем технические спецификации партнерам, указывая материалы, такие как провода с высокотемпературной эмалью.
Электрические сигналы от инструментов для геофизических исследований скважин, передаваемые через эти трансформаторы, влияют на надежность сигнала от пласта до поверхности. Таким образом, улучшение консистентности трансформаторов повышает однородность сигнала, что улучшает точность инструментов и нашу конкурентоспособность на рынке.
Наши обычные сигнальные трансформаторы типа EI имеют сердечники из пермаллоя с высокой проницаемостью (40–80 мкОм·см), металлический корпус и заливку силиконом. Консистентность трансформатора зависит как от дизайна, так и от производства. Для трансформаторов T1, из-за низкого спроса, производство осуществляется вручную, что вызывает проблемы с качеством. Предыдущие партии показали плохую консистентность индуктивности (±30% от центрального значения, изменяющегося от партии к партии), что затрудняет отладку схем и точность конечного продукта.
1 Анализ факторов процесса, влияющих на консистентность
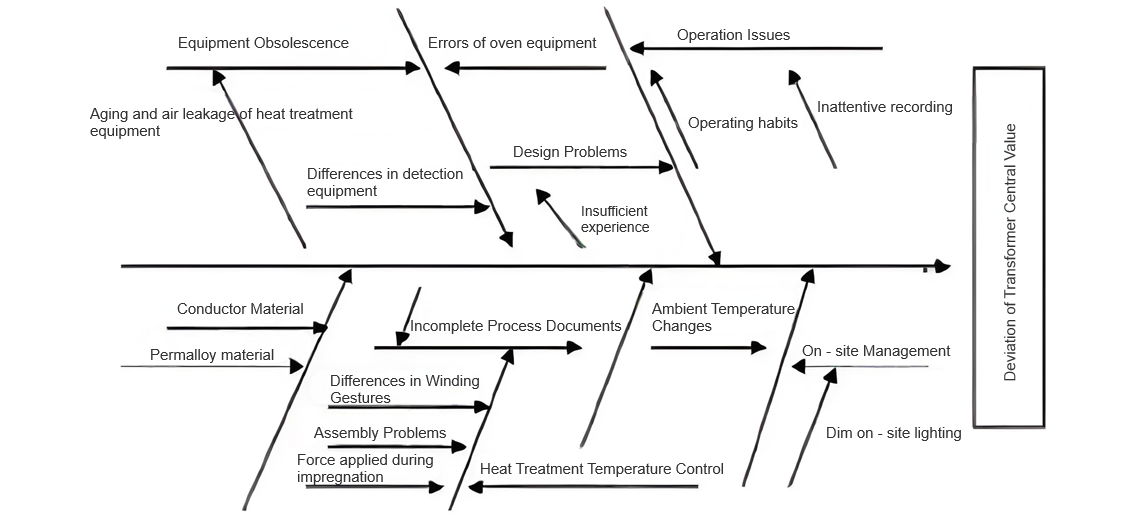
Для решения проблем несоответствия в работе трансформаторов, вызванных ручными операциями и малыми партиями производства, усилия должны быть сосредоточены на улучшении процессов. Производство трансформаторов охватывает несколько дисциплин, свойства проводящих, магнитных и изоляционных материалов сильно варьируются, что делает контроль сложным. Через рыночные исследования и анализ данных материалов разрабатывается причинно-следственная диаграмма для центральных значений и консистентности трансформаторов, представленная ниже:
1.1 Анализ процесса производства трансформаторов типа EI
Помимо общих особенностей процесса производства трансформаторов, уникальные характеристики трансформаторов типа EI требуют всестороннего анализа 14 терминальных факторов, представленных на рисунке 1. Ключевые факторы, влияющие на производительность, следующие:
Термическая обработка материалов из пермаллоя: при отсутствии строгих процессов термической обработки, малые партии производства приводят к опытным операциям по контролю температуры, выравниванию листов сердечника и вакуума в печи. Эти факторы критически влияют на удаление примесей с поверхности сплава и улучшение магнитных свойств (например, потерь на железо, проницаемости).
Вариабельность магнитных свойств материала: отечественные сплавы имеют нестабильные свойства. Партии пермаллоя показывают различия в магнитных свойствах, что снижает консистентность.
Напряжение при сборке листов сердечника: неравномерное внешнее напряжение при сборке ухудшает магнитные свойства (обычно >10% влияния). Выбор плоских листов сердечника и точная сборка улучшают консистентность.
1.2 Меры по улучшению процесса
На основе этих основных причин несоответствия индуктивности трансформаторов T1 реализуются целенаправленные меры по улучшению процесса.
2 Меры по улучшению процесса и их реализация
2.1 Операторы строго контролируют процесс термической обработки
Перед термической обработкой уложите листы сердечника из пермаллоя аккуратно и как можно более плоско, чтобы они не деформировались после обработки, что уменьшит напряжение при сборке. Также проверьте наличие заусенцев на листах сердечника после штамповки перед термической обработкой. Если заусенцы серьезны, предложите ремонт перед термической обработкой.
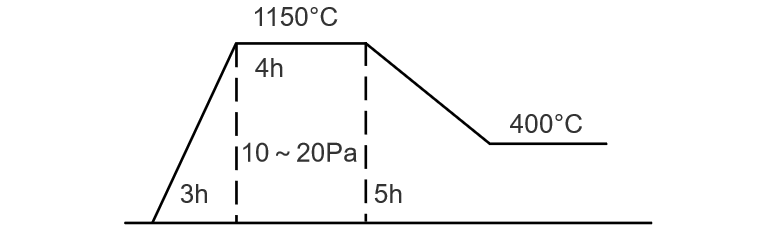
Строго следуйте кривой на рисунке 2 для термической обработки. Равномерно поднимайте температуру в течение 3 часов до достижения температуры печи 1150°C, удерживайте температуру в течение 4 часов, затем охлаждайте до 400°C в течение 5 часов, прежде чем вынимать листы из печи.
2.2 Выберите 3–5 партий материалов для листов сердечника, обработайте их отдельно и сравните производительность
Проведите сравнительную проверку сырья для листов сердечника из пермаллоя 1J85. Возьмите примерно 1000 листов (EI-листы) на партию, пометьте каждый номером печи, проведите термическую обработку в 3 отдельных циклах, отслеживайте и записывайте различия в производительности. Используйте мостовой измеритель HP4225LCR (частота: 1 кГц) для измерения индуктивности (H) для групп L1–2. Данные следующие:
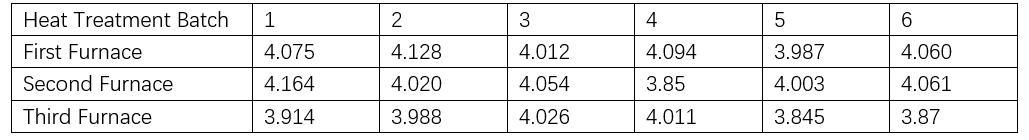
Заключение: Сравнивая вышеуказанные данные, листы сердечника из пермаллоя, обработанные в 3 циклах, показывают в основном одинаковую производительность, соответствующую требованию находиться в пределах ±10% от центрального значения 4H.
Зарезервируйте некоторые листы сердечника для сравнения производительности с следующей партией входящего материала, что позволит дальнейшую проверку следующей партии исходного материала.
Выберите плоские листы сердечника и вставьте их в одном направлении, минимизируя напряжение на листах.
Тестовые данные готовых трансформаторов до сборки корпуса: частота = 1 кГц (измеритель HP4225LCR). Измерьте индуктивность L1–2 (H) при 20°C (комнатная температура). Конкретные данные следующие:

После тестирования данные трансформатора остаются практически неизменными после пропитки.
2.3 Корректировка консистентности индуктивности
Применяется метод чередования одиночных листов. У одиночного EI-листа есть кривизна. При вставке сохраняйте направление кривизны постоянным. Сравнивая несколько вставок в одну катушку, обнаружено, что при одинаковом направлении кривизны индуктивность относительно больше, около 18 мГн. В противном случае, если направление кривизны при вставке не совпадает, индуктивность составляет около 15 мГн. Поэтому, используя метод сохранения направления кривизны при вставке, можно тонко настраивать индуктивность, регулируя небольшие различия в воздушном зазоре между E и I листами, предоставляя пространство для корректировки, и, таким образом, обеспечивая лучшую консистентность индуктивности.
На примере трансформатора T1, центральное значение T1 пересматривается и устанавливается на 4,00 Гн, контролируя консистентность индуктивности трансформатора в пределах ±10% от центрального значения. Кроме того, практически гарантируется, что индуктивность каждой партии трансформаторов, выходящих из завода, остается в основном согласованной с новым центральным значением.

 Вход