I. Visão Geral da Solução
Esta solução visa projetar um sistema de controlo elétrico estável, eficiente e económico para o mecanismo de alimentação automática de uma linha de produção. Como unidade de partida da linha de produção, a tarefa principal deste mecanismo é empurrar automatica e ordenadamente as peças de trabalho do contentor de armazenamento para a plataforma de material, mantendo-as lá por um tempo predeterminado, e fornecê-las à estação de trabalho seguinte. O núcleo da solução envolve a seleção de um relé de tempo eletromagnético DC para alcançar um controlo de atraso preciso de 2 segundos das peças na plataforma de material, garantindo um ritmo de produção preciso.
II. Seleção e Análise de Componentes Chave
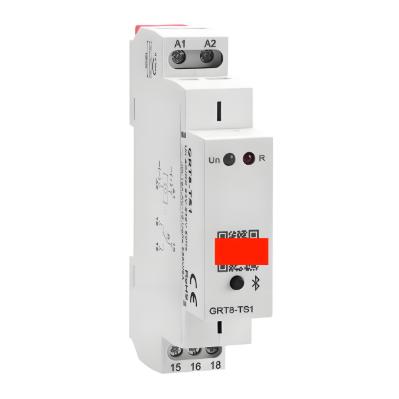
Relé de Tempo (Componente de Controlo Central)
- Seleção: Relé de tempo eletromagnético DC.
- Fundamento da Seleção:
- Adaptabilidade: O mecanismo de alimentação da linha de produção apresenta alta repetitividade e operação frequente. O relé eletromagnético DC, com sua estrutura simples, longa vida útil e alto número de ativações permitidas, atende perfeitamente a esta demanda de alta frequência.
- Economia: Em comparação com relés do tipo motor síncrono, é mais econômico, ajudando a reduzir os custos gerais.
- Correspondência Funcional: O atraso necessário de 2 segundos está dentro de seu intervalo típico de atraso (0,3 a 5,5 segundos), e a função de atraso após desenergização requerida nesta solução é uma especialidade do tipo eletromagnético DC.
Princípio de Funcionamento: Nesta solução, utiliza-se sua característica de atraso após desenergização. Após o cilindro de empurrar completar sua ação (sinal de acionamento desaparece), a bobina do relé de tempo é desenergizada, e seus contatos de atraso após desenergização começam a cronometrar. Após um atraso de 2 segundos, os contatos são ativados, enviando um sinal para permitir que o próximo ciclo comece ou inicie o mecanismo de transporte.
Cilindro com Interruptor Magnético (Detecção de Posição e Atuador)
- Função: Detecta precisamente as posições dos pistões dos cilindros de empurrar e prender (limites de extensão e retração), fornecendo sinais de feedback ao PLC ou circuito de controle, servindo como base para o controle de processo sequencial.
- Características Principais: Fácil instalação e ajuste, com pontos de detecção definidos através de parafusos deslizantes e apertáveis; fio azul conecta ao terminal comum, fio marrom ao terminal de sinal, seguindo padrões de fiação.
Válvula Direcional Controlada por Solenoide Único (Componente de Controlo Direcional)
- Função: Recebe sinais de controle para mudar a direção do fluxo de ar comprimido, controlando assim a extensão e retração dos cilindros de empurrar e prender.
- Princípio de Funcionamento: Quando a bobina do solenoide é energizada, ela impulsiona o êmbolo para mudar, atuando no cilindro; quando desenergizada, a mola reposiciona o êmbolo, fazendo com que o cilindro se reverta ou mantenha sua posição.
Sensor de Proximidade (Componente de Detecção Auxiliar)
- Função: Pode ser usado para detectar se há uma peça de trabalho na plataforma de material, servindo como sinal de acionamento para o relé de tempo começar a cronometrar ou como sinal de verificação de segurança após a conclusão do cronômetro.
III. Processo de Trabalho e Lógica de Controle do Mecanismo de Alimentação
Combinando os componentes acima, o fluxo de trabalho automatizado do mecanismo de alimentação é o seguinte:
- Estado Inicial: O contentor de armazenamento está cheio de peças de trabalho; a haste do pistão do cilindro de empurrar está retratada (no fundo do contentor), e a haste do pistão do cilindro de prender está retratada.
- Acionamento de Prendimento: O sistema inicia, e a válvula direcional controlada por solenoide único ativa a haste do pistão do cilindro de prender para estender, pressionando a peça de trabalho subordinada para evitar que a pilha inteira caia.
- Execução de Empurrar: Após a confirmação do prendimento (detectado pelo interruptor magnético), outra válvula direcional controlada por solenoide único ativa a haste do pistão do cilindro de empurrar para estender, empurrando precisamente a peça de trabalho inferior para a plataforma de material.
- Retorno de Empurrar: Uma vez que o cilindro de empurrar atinge a posição limite frontal (detectada pelo interruptor magnético), a válvula solenoide é desenergizada, e a haste do pistão do cilindro se retrai automaticamente.
- Início de Atraso: Após a completa retração do cilindro de empurrar (interruptor magnético traseiro detecta o sinal), este desaparecimento de sinal (desenergização) serve como sinal de entrada para o relé de tempo. O relé de tempo começa seu atraso de 2 segundos após a desenergização.
- Liberar e Alimentar: Durante o atraso do relé de tempo, a peça de trabalho permanece imóvel na plataforma de material, atendendo ao requisito de processo de um tempo de estabilização de 2 segundos. Após o término do atraso, os contatos de atraso após desenergização do relé de tempo são acionados.
- Opção A (Controle Intertravado): Este sinal é usado para desenergizar a válvula solenoide do cilindro de prender, fazendo com que sua haste do pistão se retrai e libera a peça de trabalho.
- Opção B (Controle Sequencial): Este sinal pode servir como condição de acionamento para a próxima ação (por exemplo, iniciar o mecanismo de transporte ou iniciar o próximo ciclo de alimentação).
- Conclusão do Ciclo: Após o cilindro de prender liberar, a pilha inteira de peças de trabalho desce uma posição por gravidade, com a peça de trabalho inferior em lugar. O mecanismo retorna ao seu estado inicial, aguardando o próximo sinal de início, e o ciclo se repete.
IV. Papel Central do Relé de Tempo
No circuito de controle desta solução, o relé de tempo é crucial para alcançar a funcionalidade central:
- Implementação da Função: Especificamente responsável por cumprir o requisito de processo de "manter a peça de trabalho na plataforma de material por 2 segundos."
- Modo de Operação: Utiliza o modo de atraso após desenergização. Sua contagem começa quando o cilindro de empurrar confirma a retração (desaparecimento do sinal) e termina 2 segundos depois com um sinal de saída para controlar as ações subsequentes.
- Vantagem: Este design garante que o atraso comece apenas após a peça de trabalho ser empurrada com sucesso e o cilindro de empurrar se retraia de forma segura, tornando a lógica rigorosa, segura e confiável.

 Login